평균은 다 맞췄는데 왜 목표가 안 나올까?
사람을 더 넣기 전에 공정 시간의 편차부터 봤습니다
공장 데이터만 받은 AI가 N-XI로 조립 라인 6개를 가진 전동공구 공장의 디지털 트윈을 만들었습니다. 가장 긴 공정에 사람을 더 넣는 증산안은 출하를 0.6% 늘리는 데 그쳤고, AI는 작업자를 늘리지 않고 목표를 넘기는 개선안을 보고서로 제시했습니다.
이 글은 실제 공장 데이터 형식을 본뜬 가상 공장 사례입니다. 실적은 가상 운영 데이터, 대안 비교 수치는 N-XI 시뮬레이션 결과입니다.
직접 열어 보기 · 이 글의 가상 공장을 N-XI 클라우드(Beta)에서 열어 볼 수 있습니다. Beta는 시험 운영 환경이라 데이터가 삭제되거나 일부 기능이 바뀔 수 있습니다. N-XI에서 열기 ↗
더했을 때 공장 출하
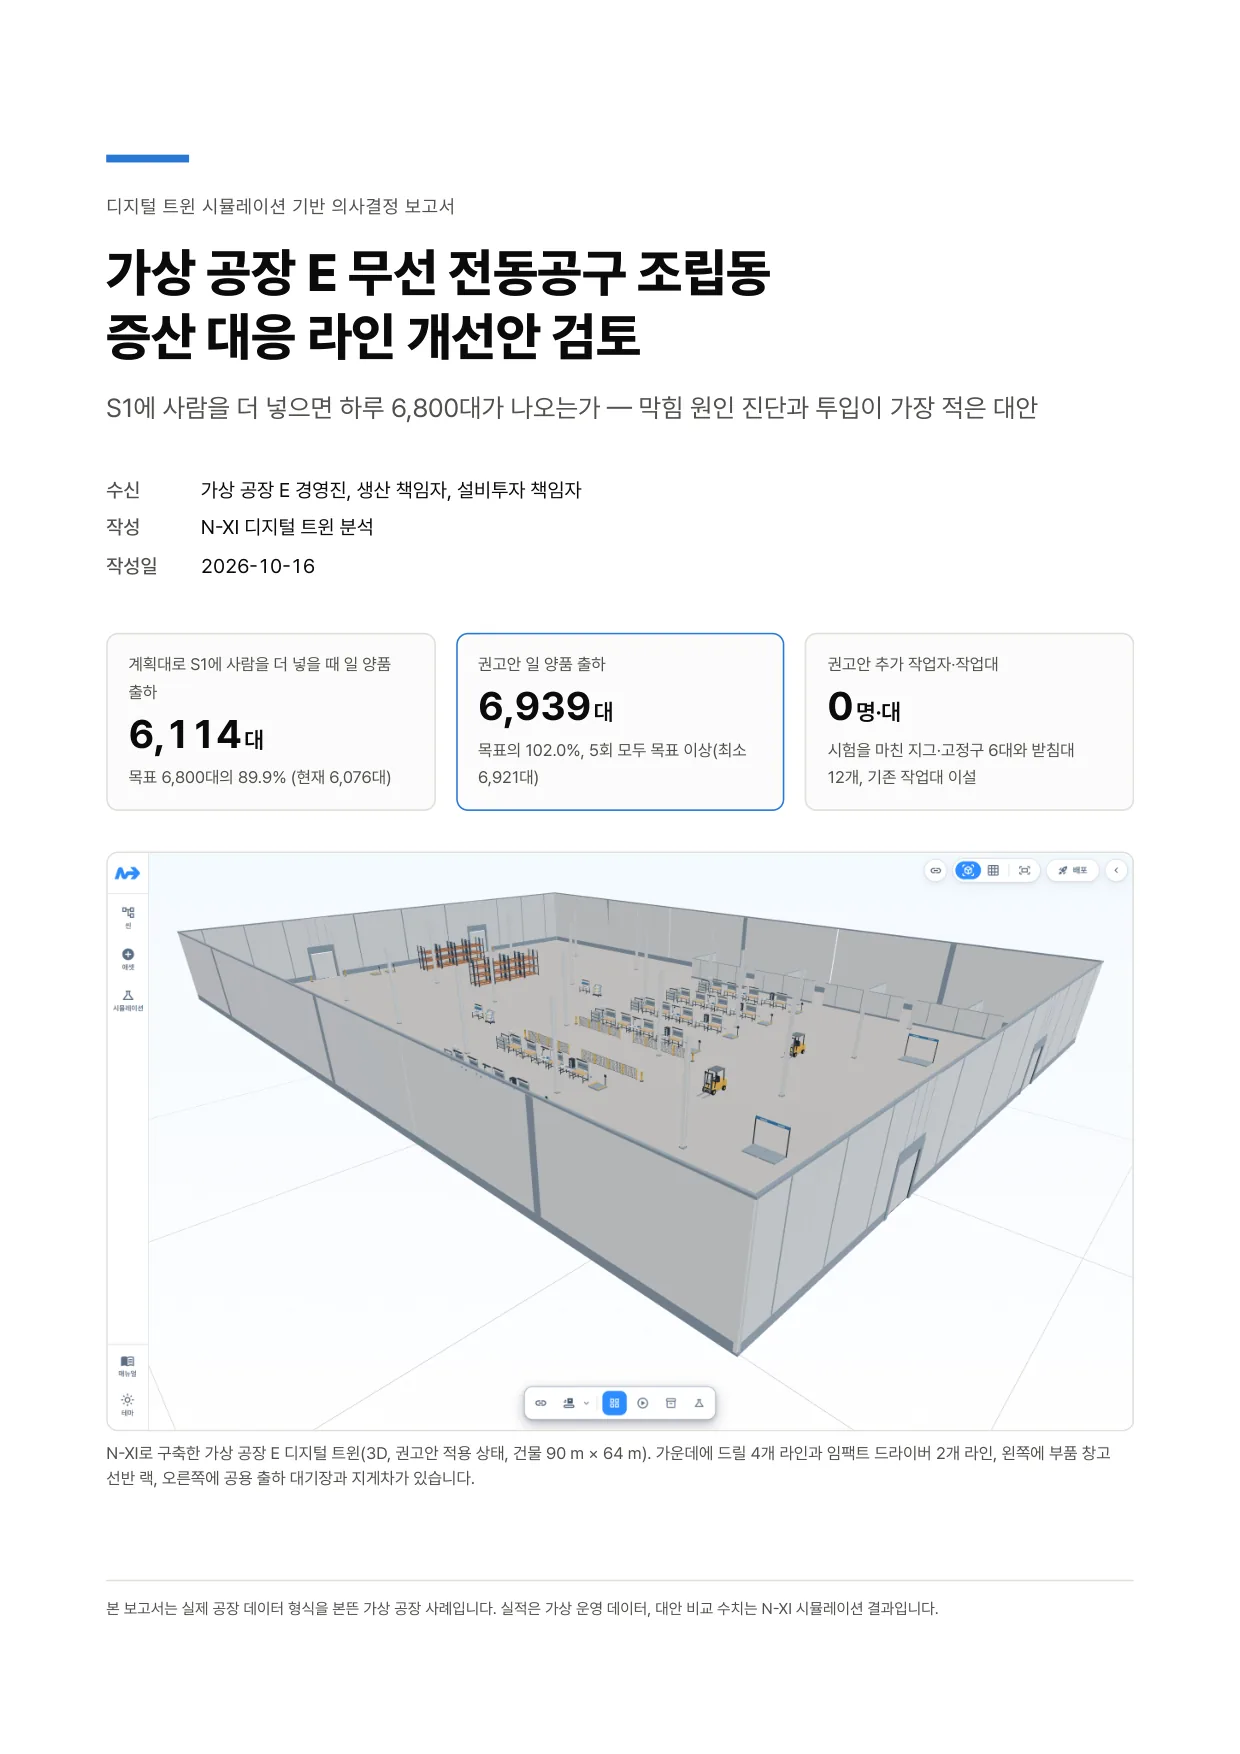
하루 6,939대(목표 6,800대), 작업자 추가 0명
PDF 보고서 완성까지
1이런 고민 있으신가요?
- 라인 밸런싱으로 평균은 맞췄는데
실적은 계산의 80%대입니다공정마다 표준시간을 택트에 맞췄는데도요 - 가장 긴 공정에
사람을 더 넣으려 합니다그 공정이 늘 바쁜 진짜 이유는 무엇일까요 - 공정 사이 재공을
얼마나 둬야 할지 모르겠습니다공간은 한정돼 있고, 많을수록 좋은지도 모릅니다 - 개선 시험 결과가
생산량에 얼마나 도움이 될까요품질 개선용 지그가 출하량도 늘려 줄까요
2가상 공장 E가 보내온 것
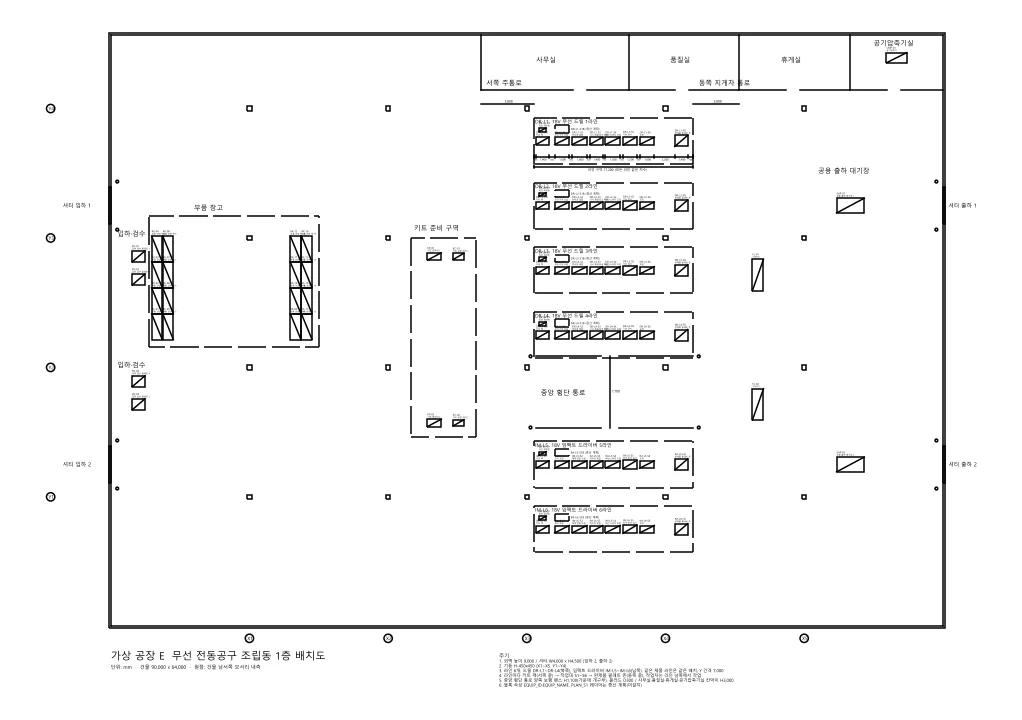
18V 무선 드릴과 임팩트 드라이버를 조립하는 공장입니다. 조립동에 드릴 라인 4개와 임팩트 드라이버 라인 2개가 있고, 하루 2교대로 실가동 15시간을 돌립니다. 다음 분기부터 드릴 라인당 1,200대, 임팩트 드라이버 라인당 1,000대(공장 6,800대)가 필요합니다. 라인을 설계할 때 공정 표준시간을 택트에 맞춰 배분했는데 실적이 계산의 80%대에 머물자, 현장은 표준시간이 가장 긴 S1에 라인마다 작업대와 작업자를 1명씩 더 넣기로 했습니다. 이 공장이 보낸 것은 평소 회사에 있는 자료 그대로입니다.
- 업종
- 무선 전동공구(18V) 수작업 조립
- 라인
- 6개(드릴 4 · 임팩트 드라이버 2), 라인당 6공정
- 가동
- 2교대 · 실가동 15시간
- 현재 / 목표
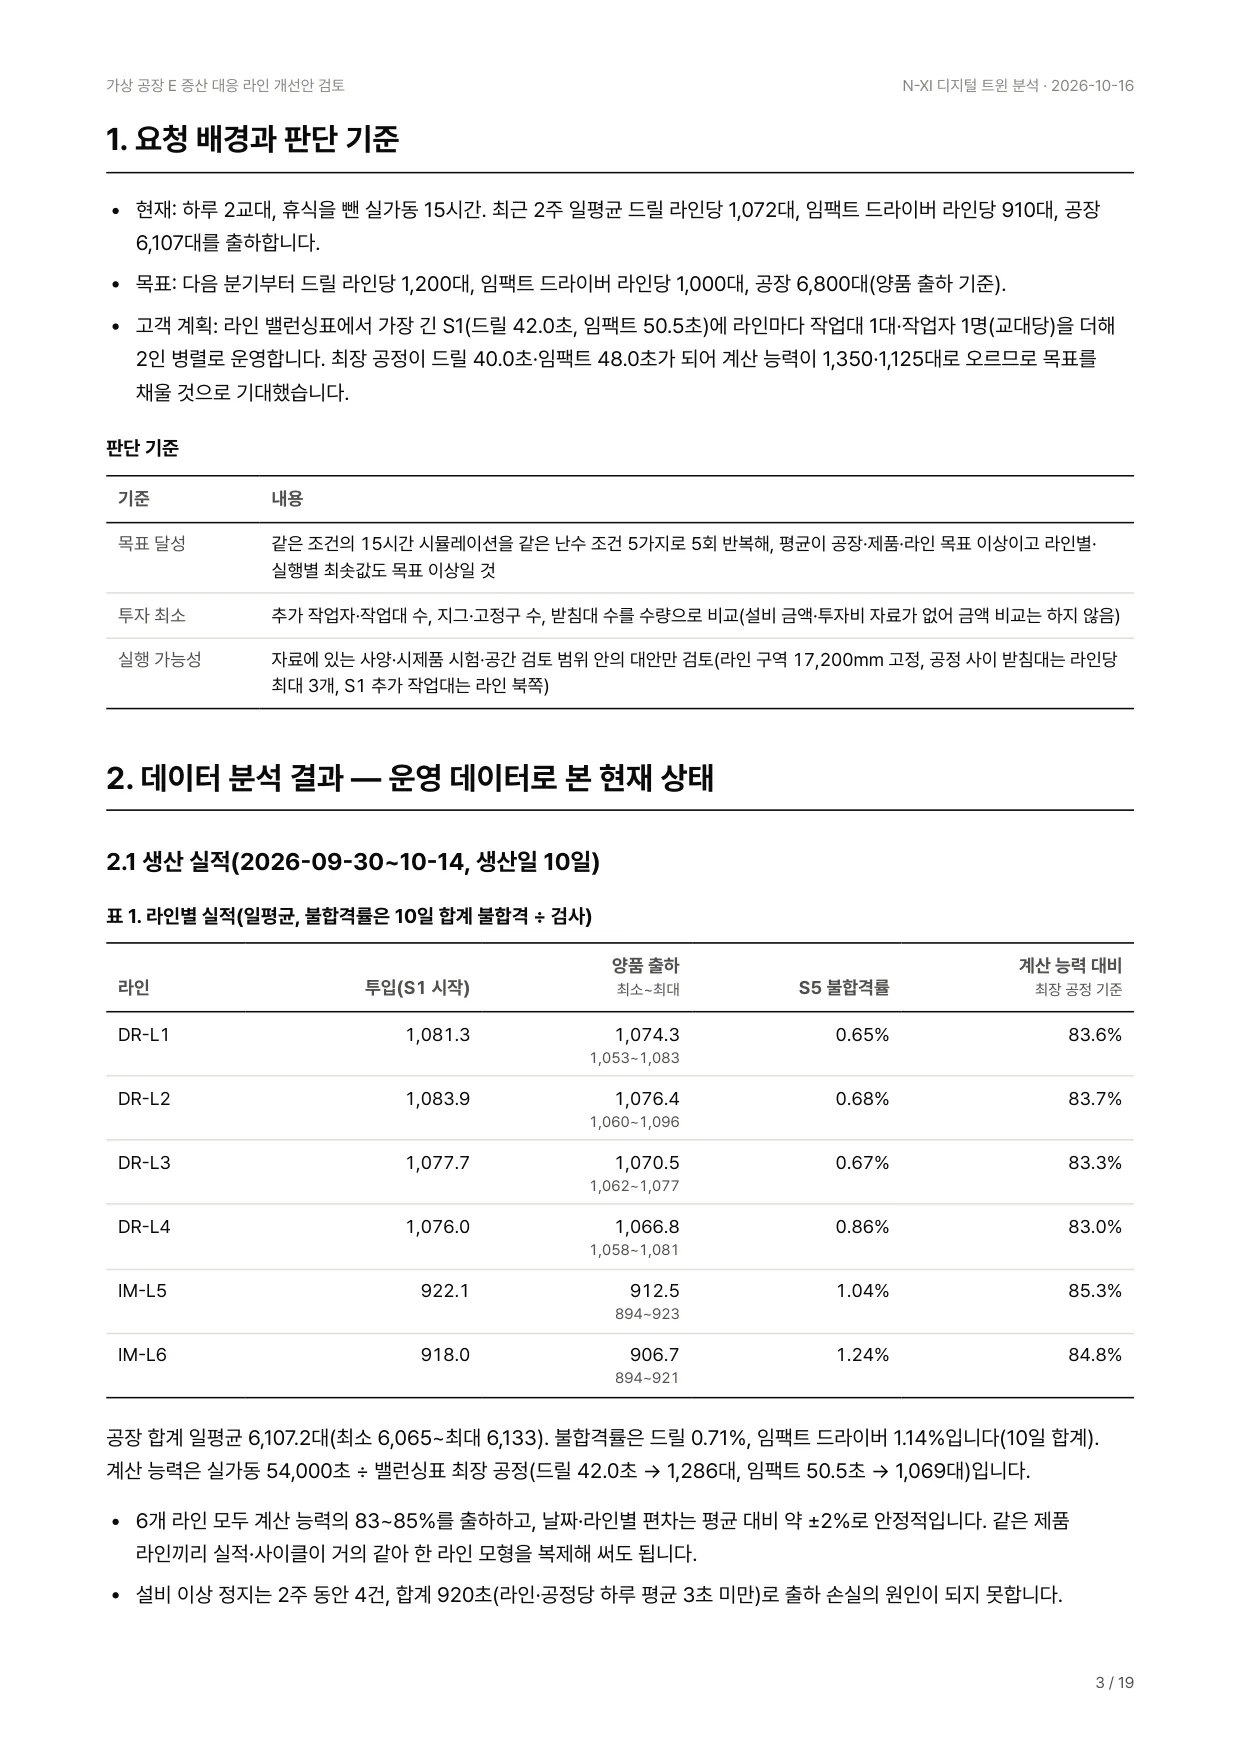
- 드릴 라인당 약 1,072 / 1,200대
임팩트 라인당 약 910 / 1,000대 - 공장
- 하루 약 6,107대 / 6,800대
3AI가 라인 하나를 지어 6개로 복제했습니다
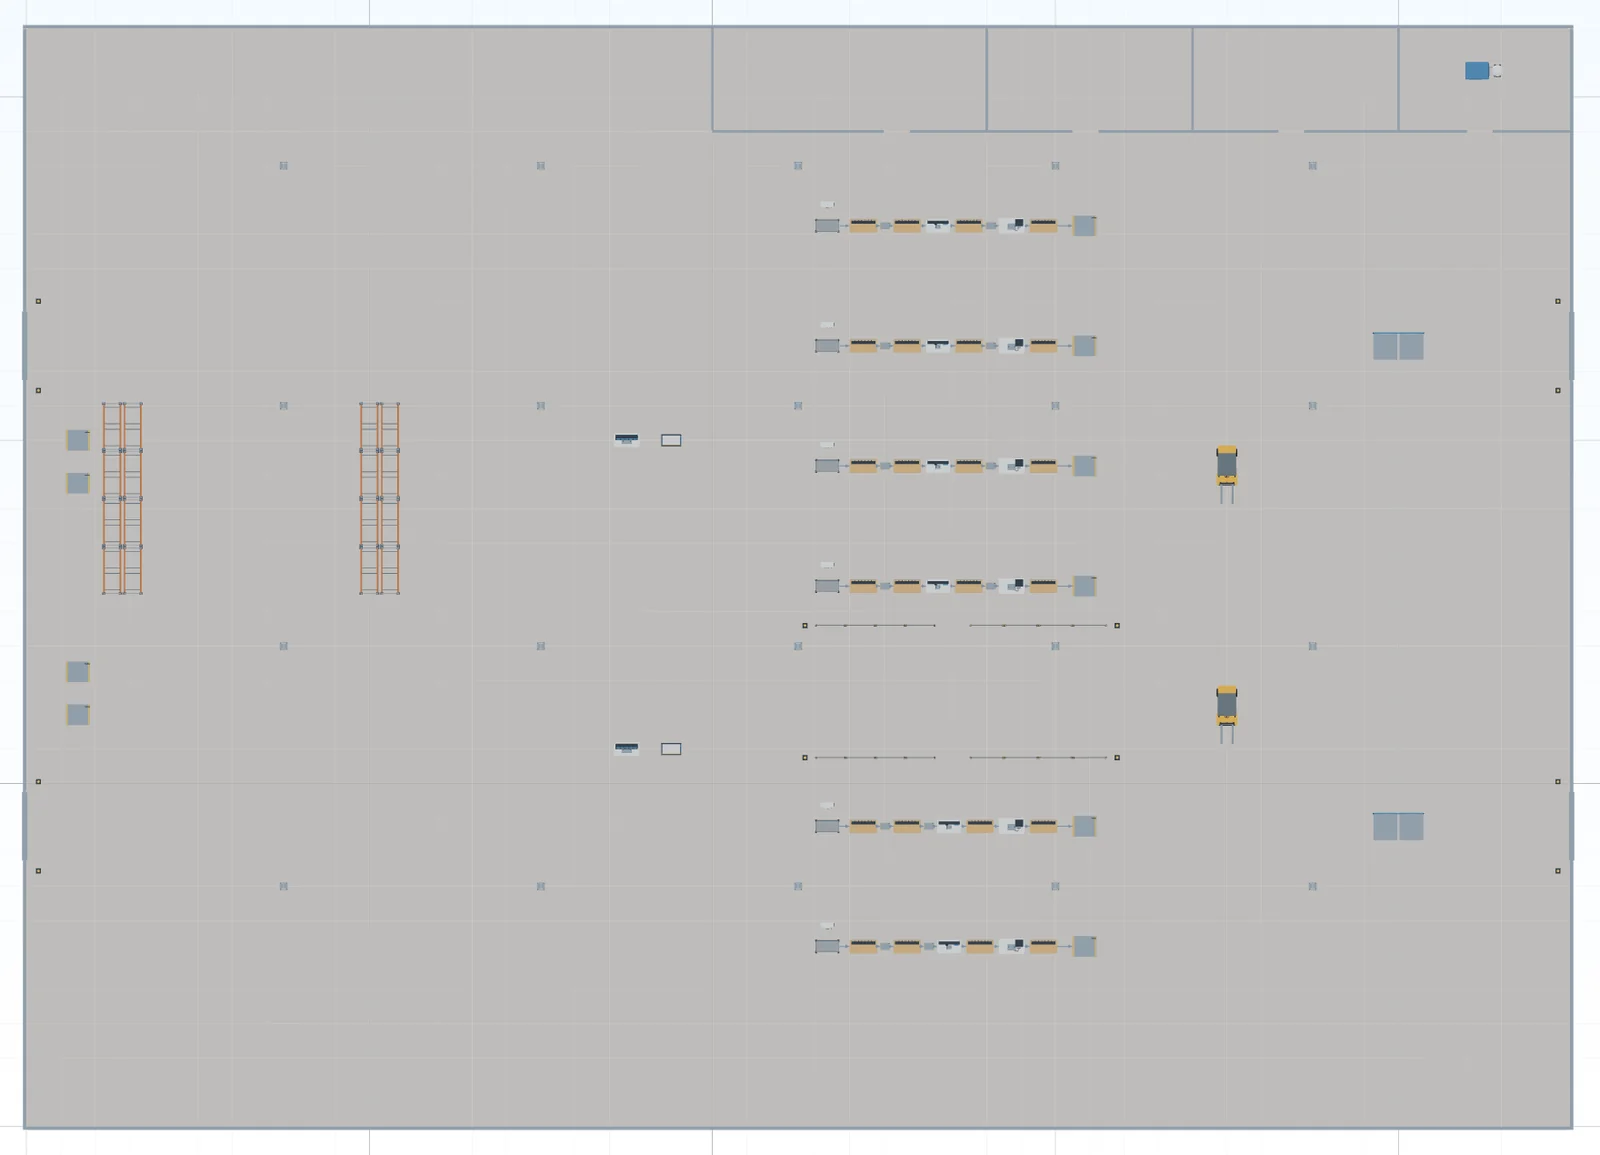
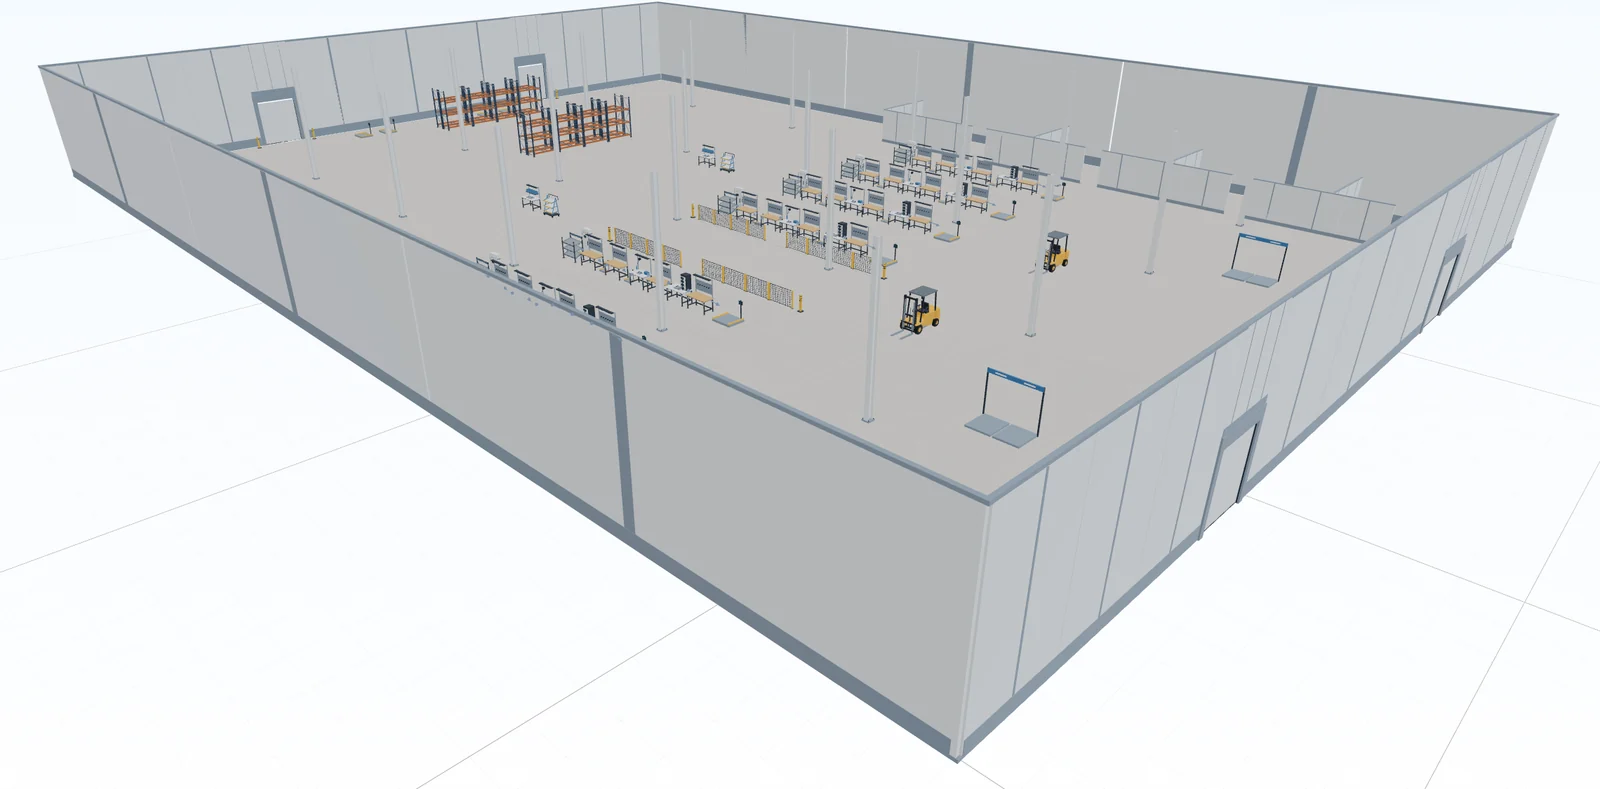
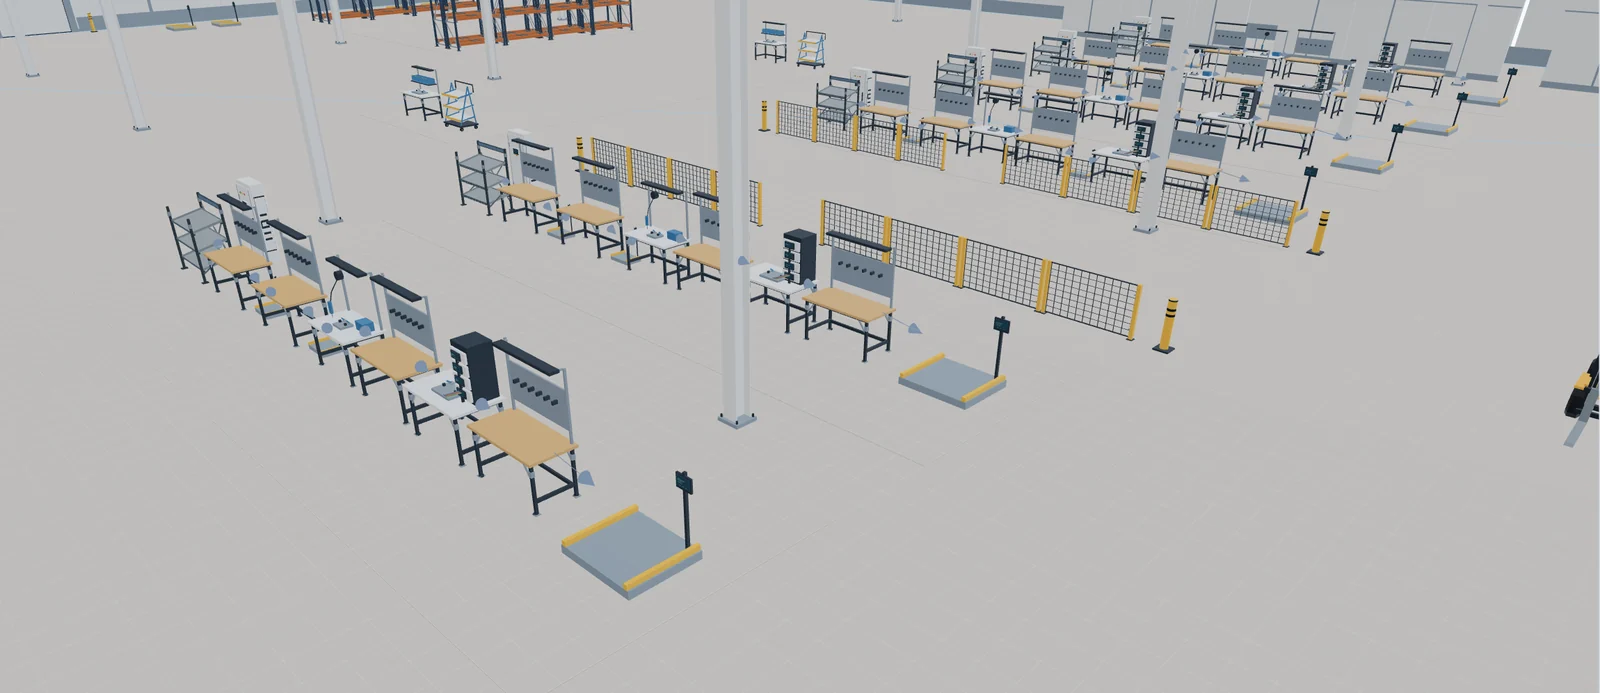
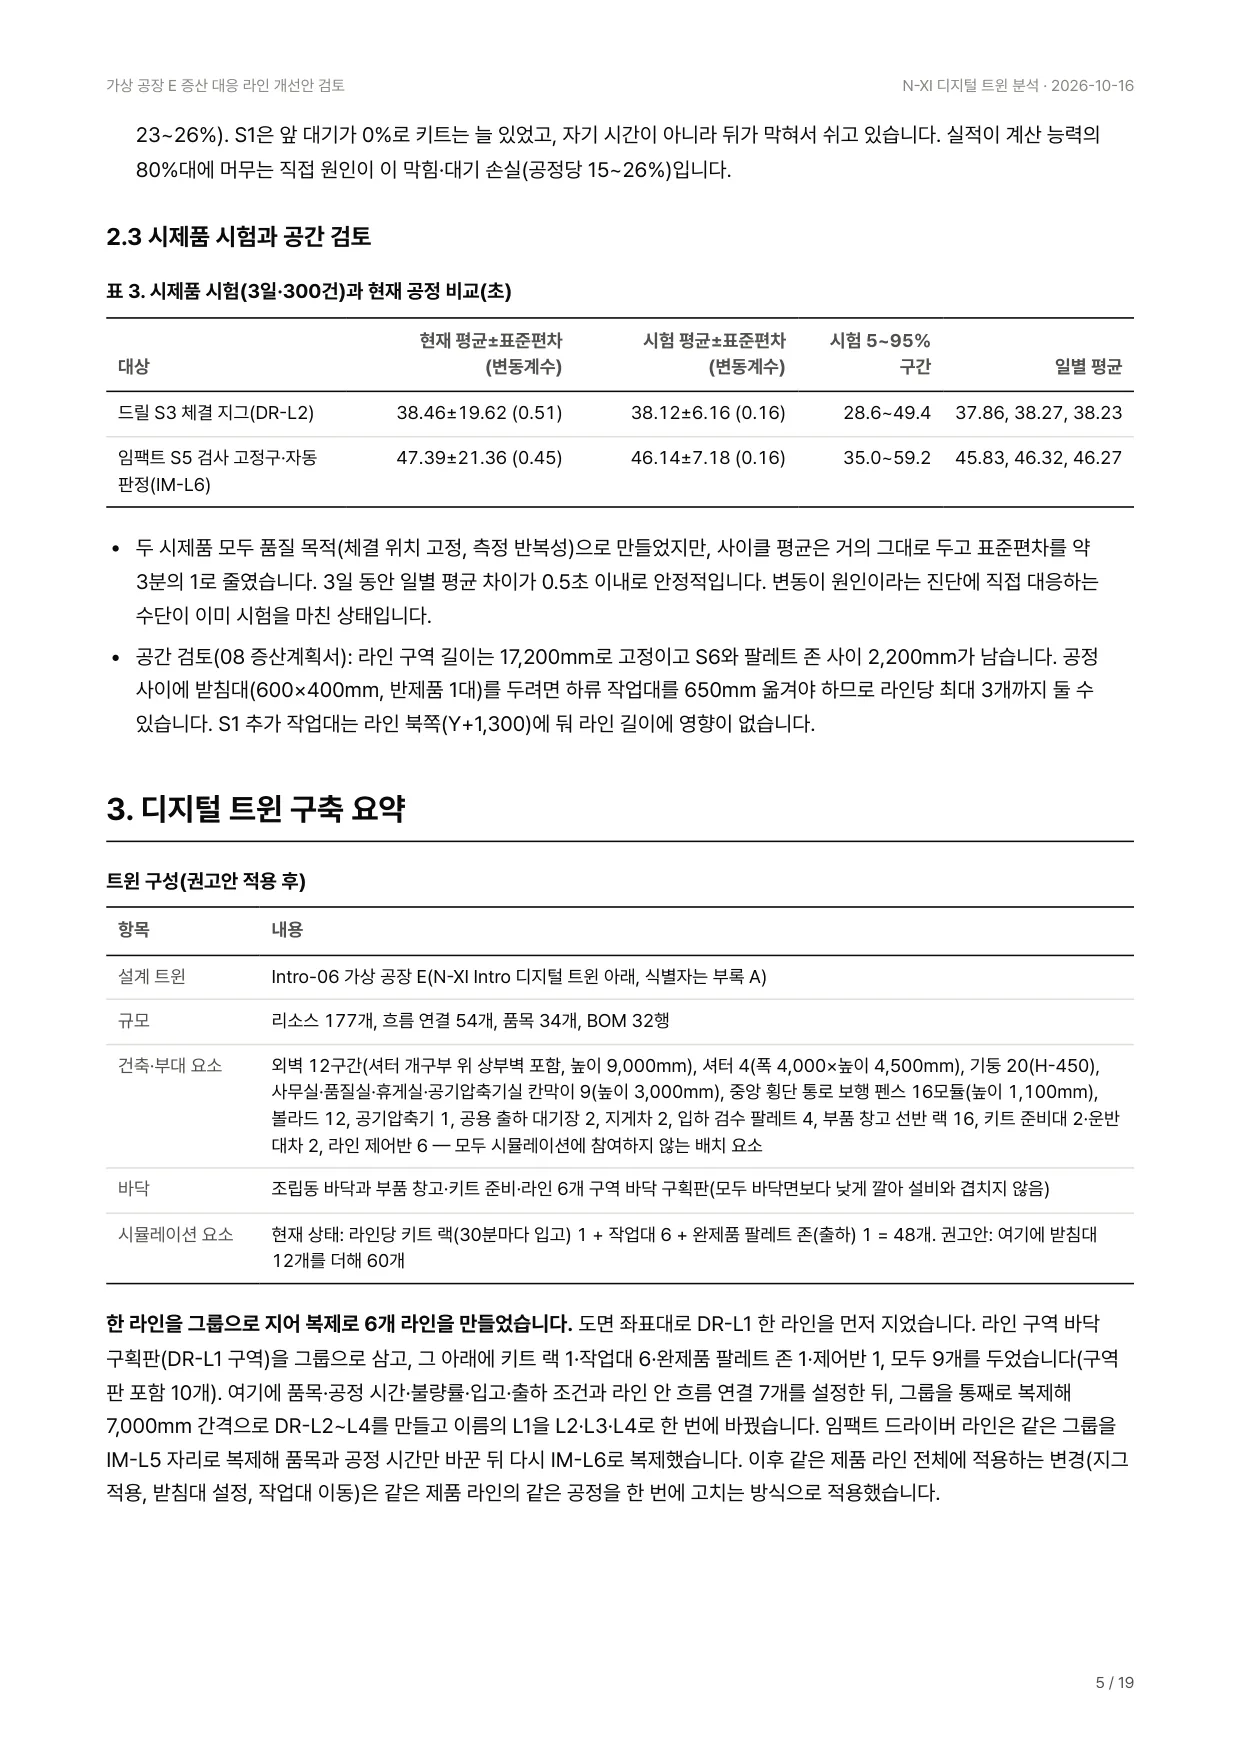
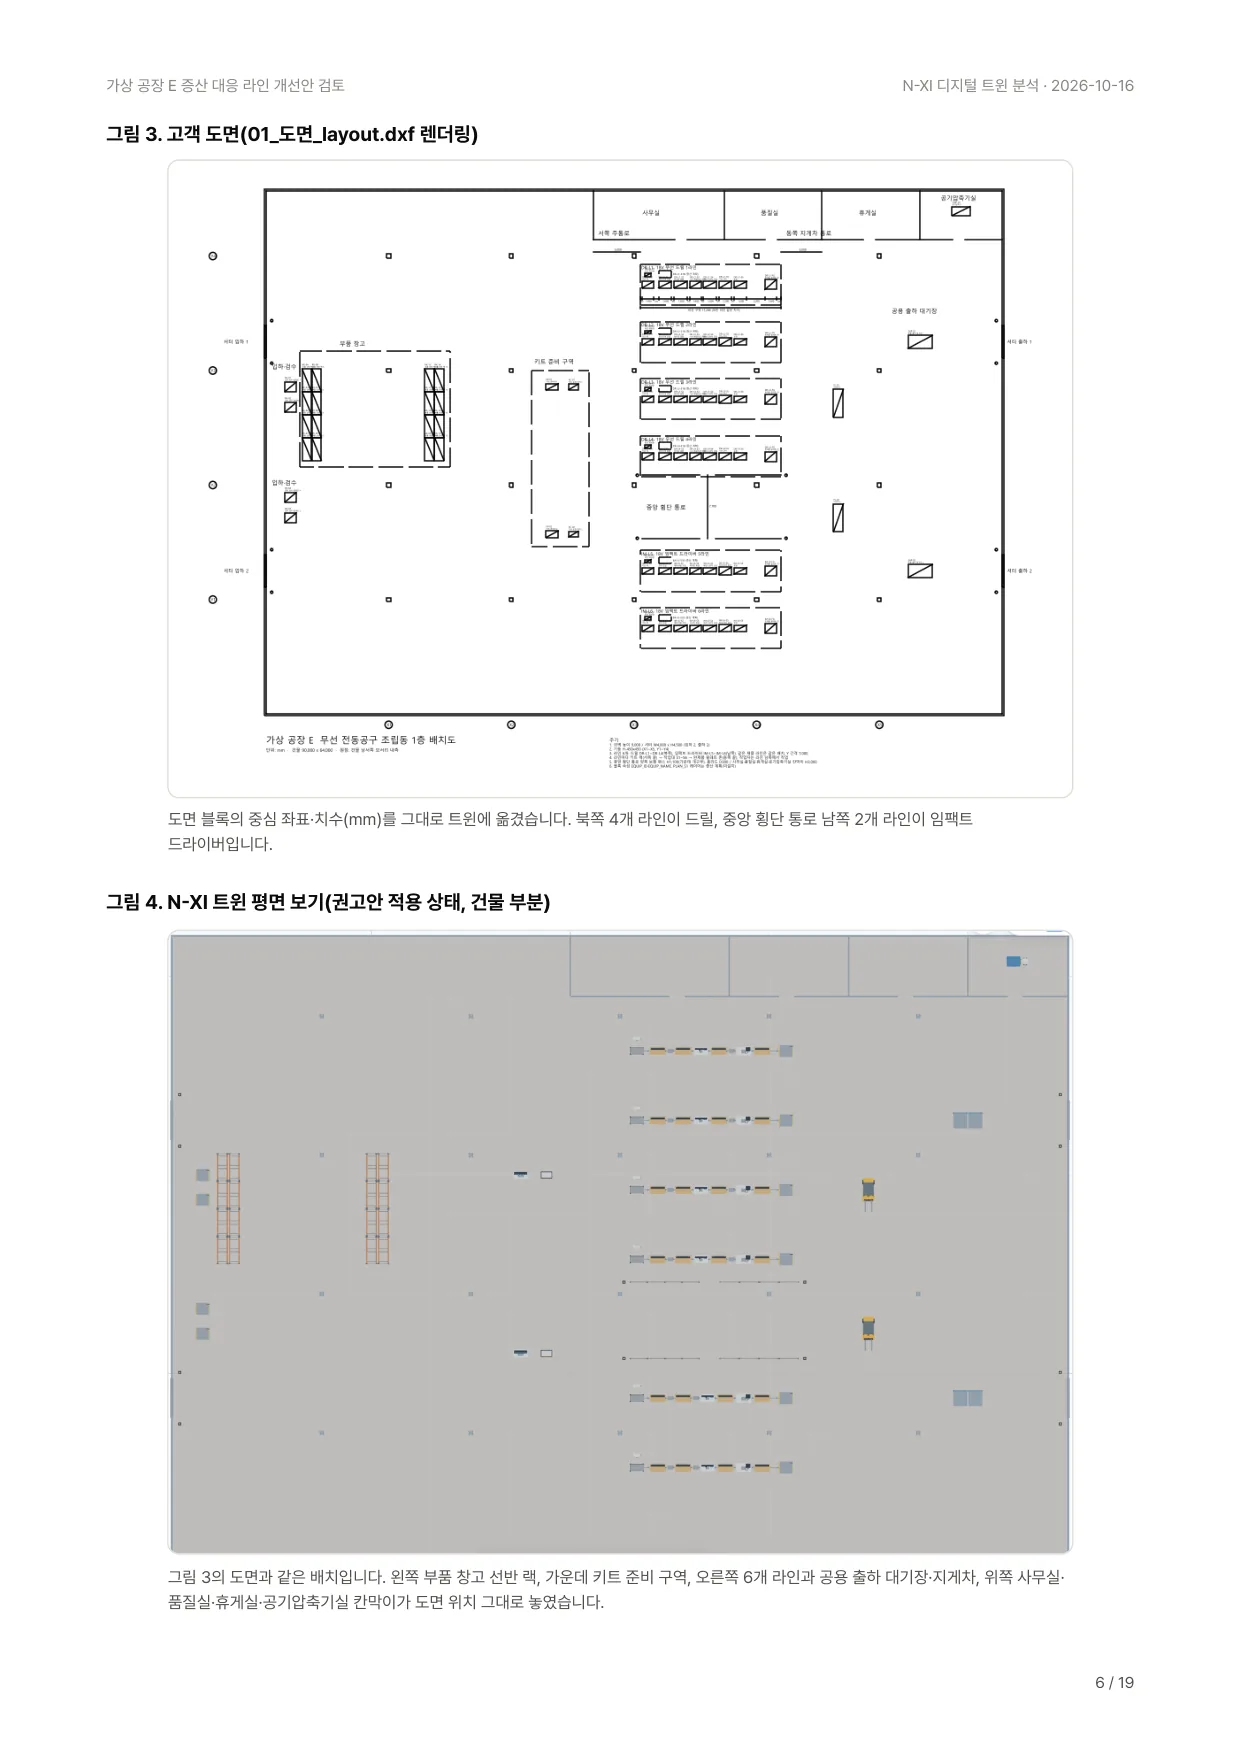
AI에게 준 것은 이 데이터와 고객의 요청 한 문단뿐입니다. N-XI와 연동된 AI가 설계 트윈을 만들고 도면 좌표대로 작업대·키트 랙·팔레트 존과 벽·셔터·기둥·안전펜스를 배치했습니다. 공정 시간은 라인 밸런싱표의 표준시간이 아니라 사이클 기록에서 구한 평균과 편차로 넣었습니다. 라인은 드릴 라인 하나를 한 그룹으로 지어 복제해 드릴 4개·임팩트 드라이버 2개 라인을 만들었고, 같은 제품 라인의 같은 공정은 한 번에 바꿨습니다. 사람이 화면에서 한 작업은 없습니다.
도면·실적·사이클 기록 분석
라인 6개 복제·설정
시뮬레이션 50회
추가 시뮬레이션 10회·PDF
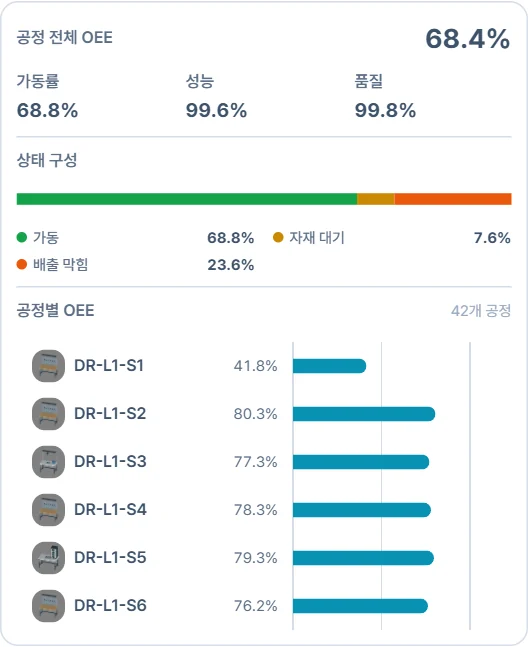
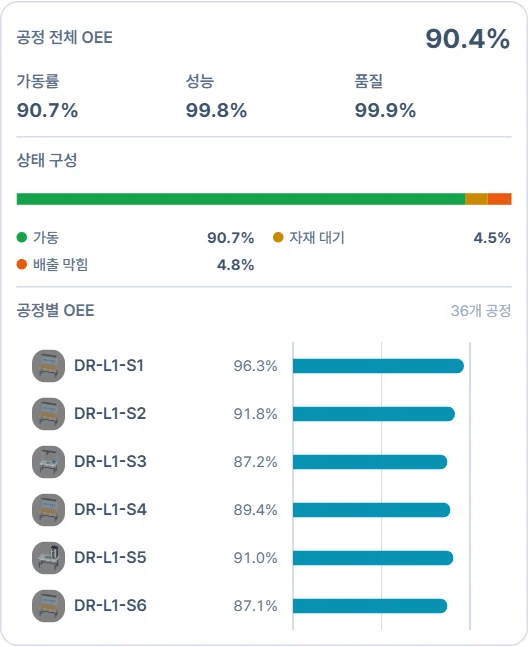
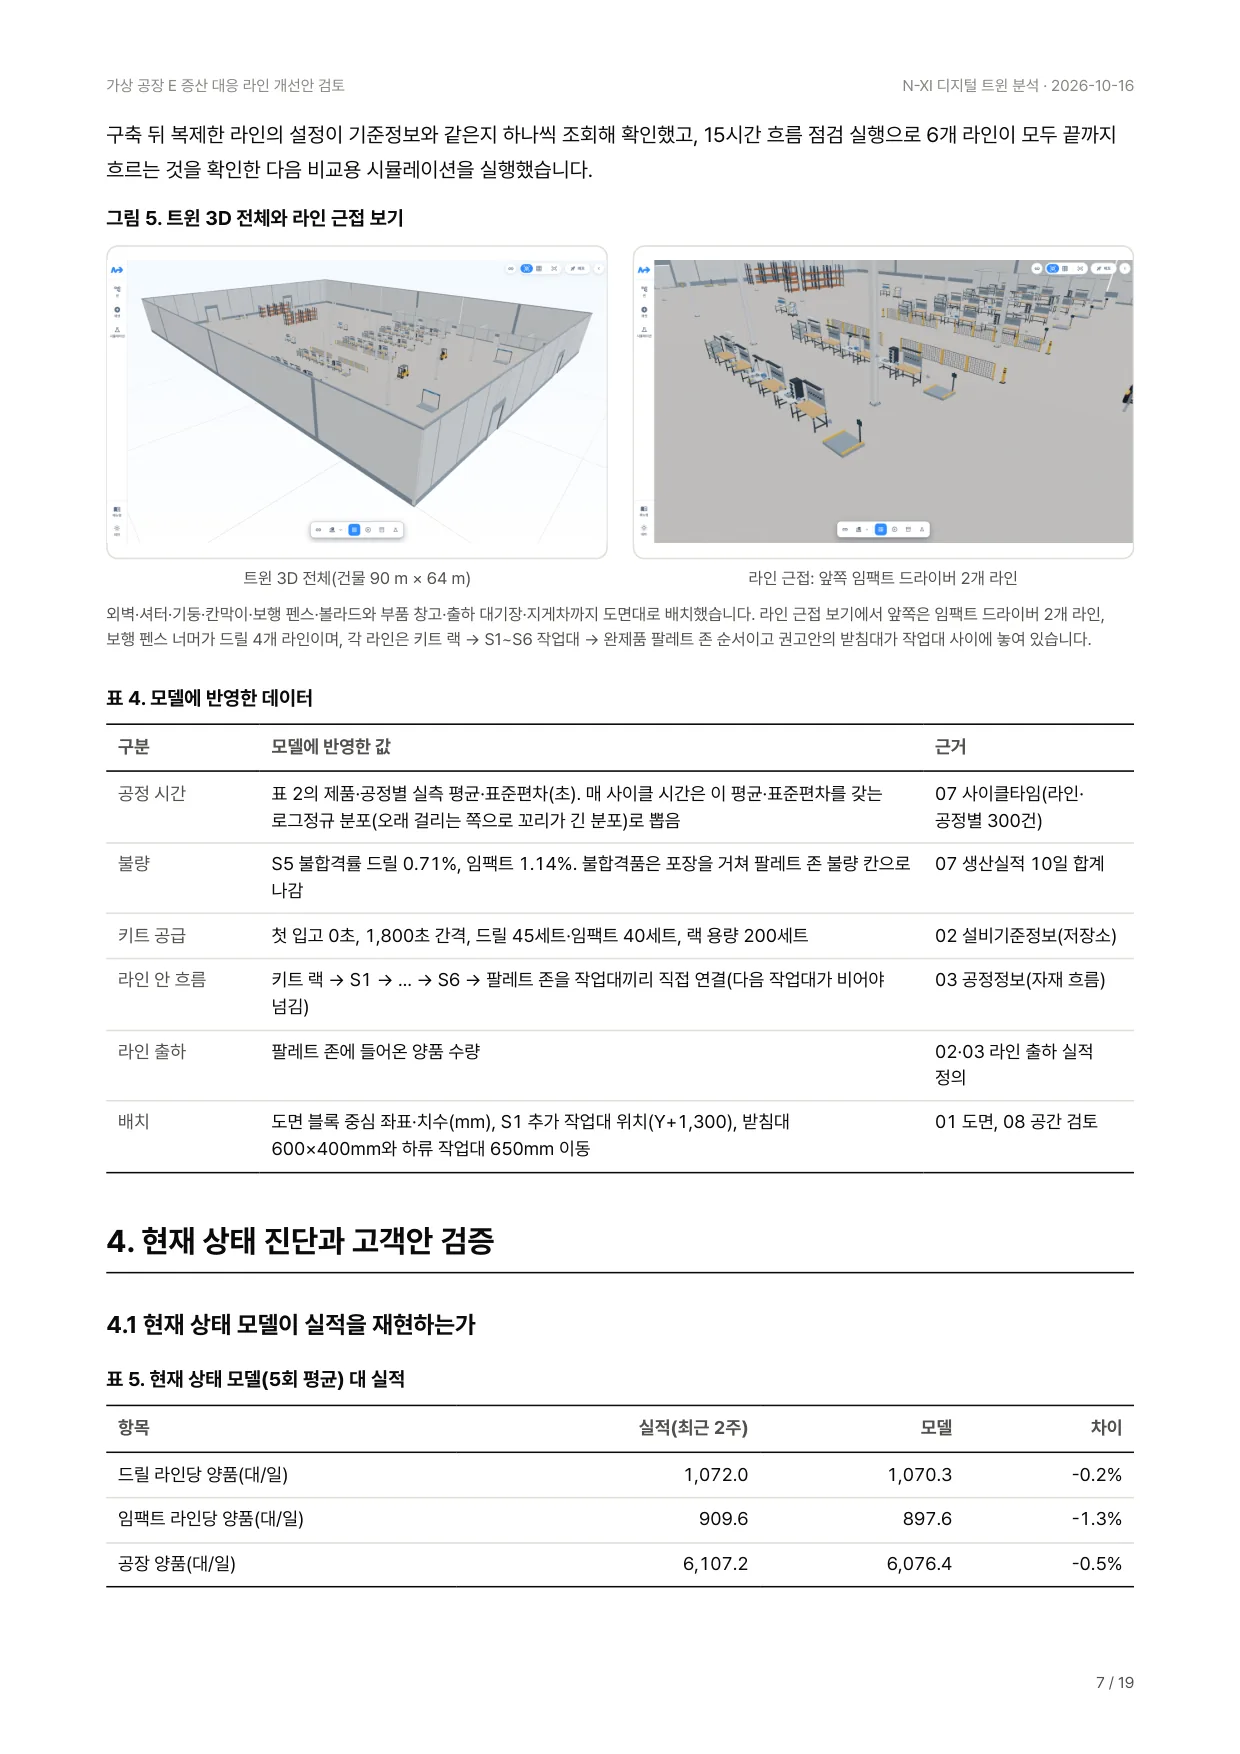
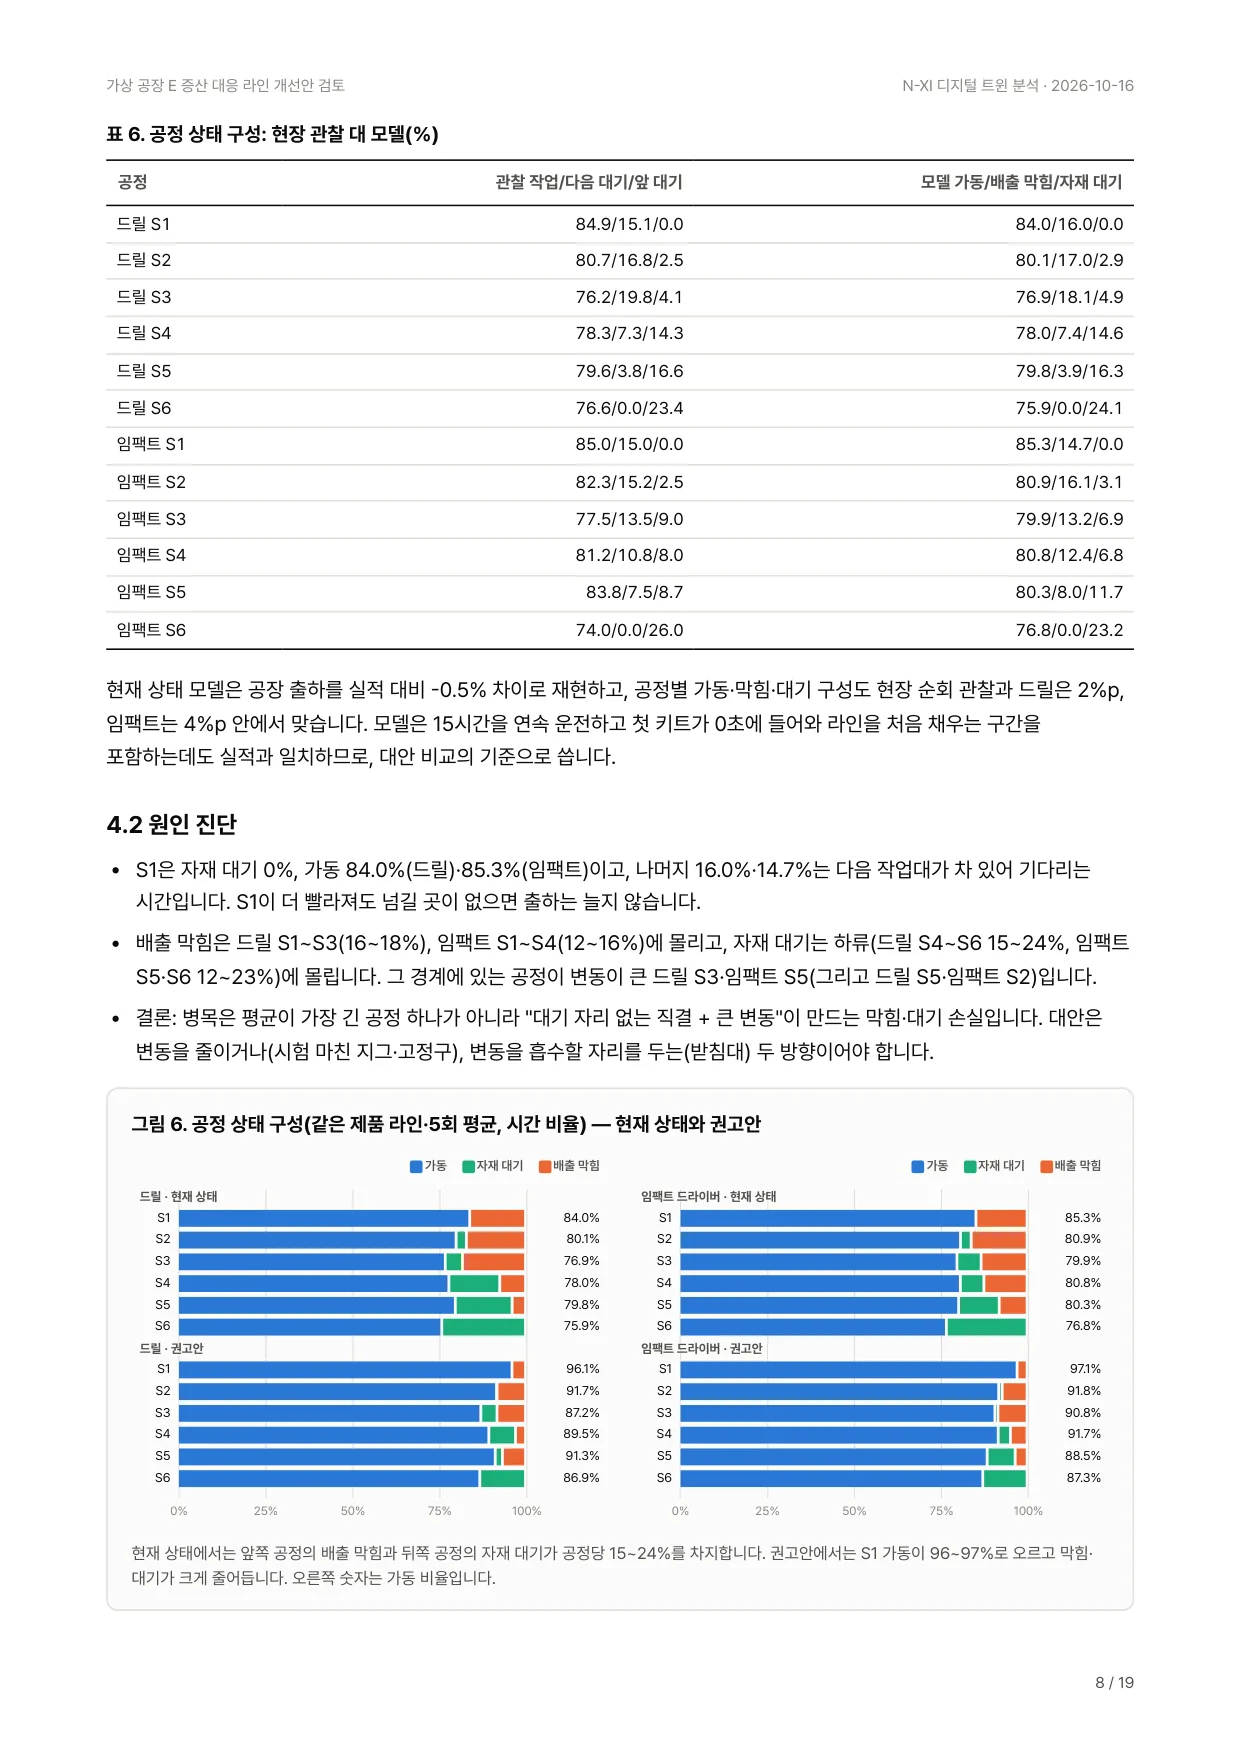
트윈은 운영 데이터로 확인했습니다. 현재 조건으로 실가동 15시간을 5회 실행한 결과 공장 일 양품 6,076대로 실적 6,107대와 0.5% 안에서 맞았고, 공정별 가동·대기 비율도 현장 관찰 기록과 같은 모양이었습니다.
4진단: 문제는 평균이 아니라 편차였습니다
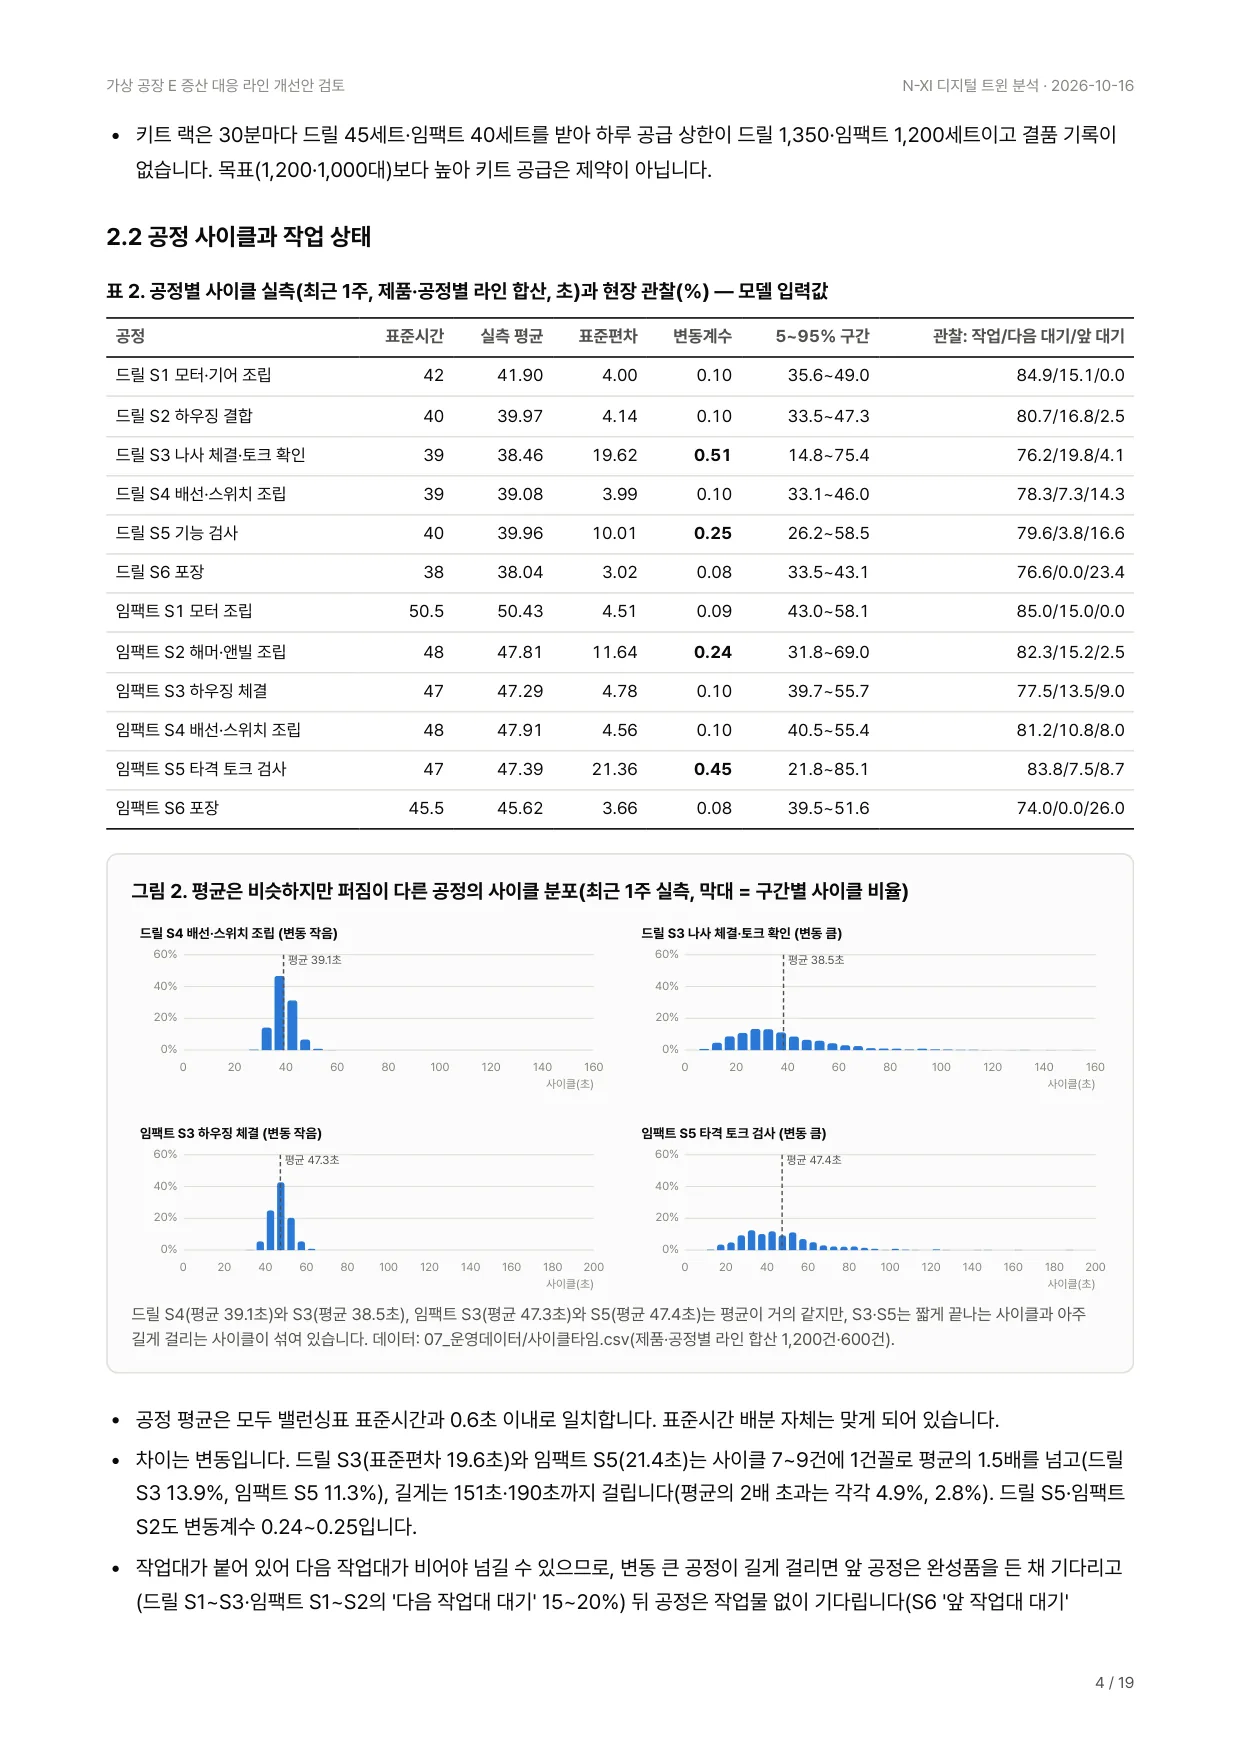
드릴 라인의 S4와 S3은 평균 사이클이 거의 같습니다. 그런데 S3 나사 체결은 나사가 걸리거나 다시 조이는 날이 섞여 시간이 크게 들쭉날쭉합니다. 작업대가 붙어 있어 공정 사이에 반제품을 놓을 자리가 없으니, S3이 길어지는 순간 앞 공정은 완성품을 든 채 기다리고 뒤 공정은 일이 없어 기다립니다.
평균은 같아도 퍼짐이 다릅니다 — 드릴 라인 사이클 기록
공정별 기록 1,200건(4개 라인 합산), 5초 구간별 비율. 점선은 평균
S1이 늘 바쁜 건 느려서가 아니라 뒤가 막혀서입니다
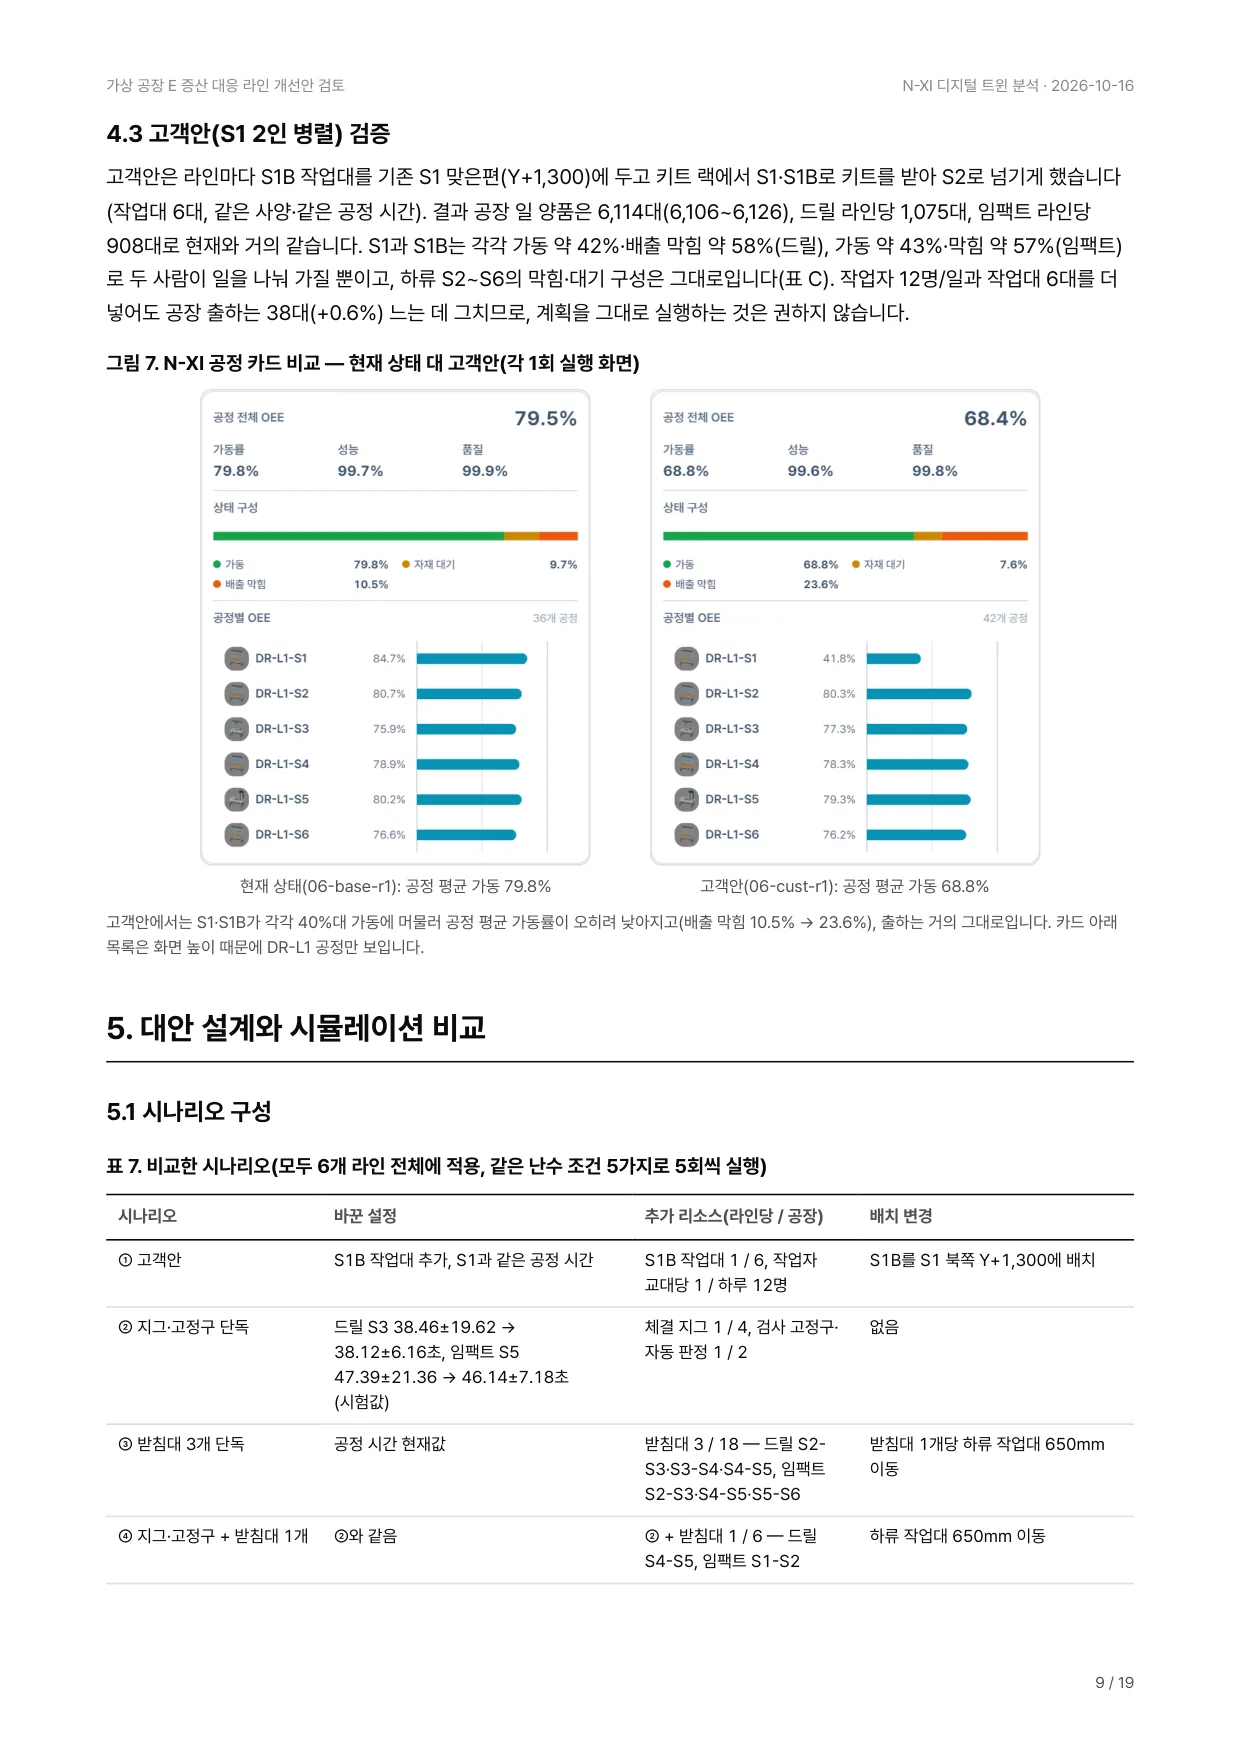
사람을 더해도 둘이 일을 나눠 기다릴 뿐입니다
다른 공정은 대부분 0.1 안팎 — 제품마다 편차가 큰 공정이 다릅니다
5대안 비교: 같은 공장, 여섯 가지 조건
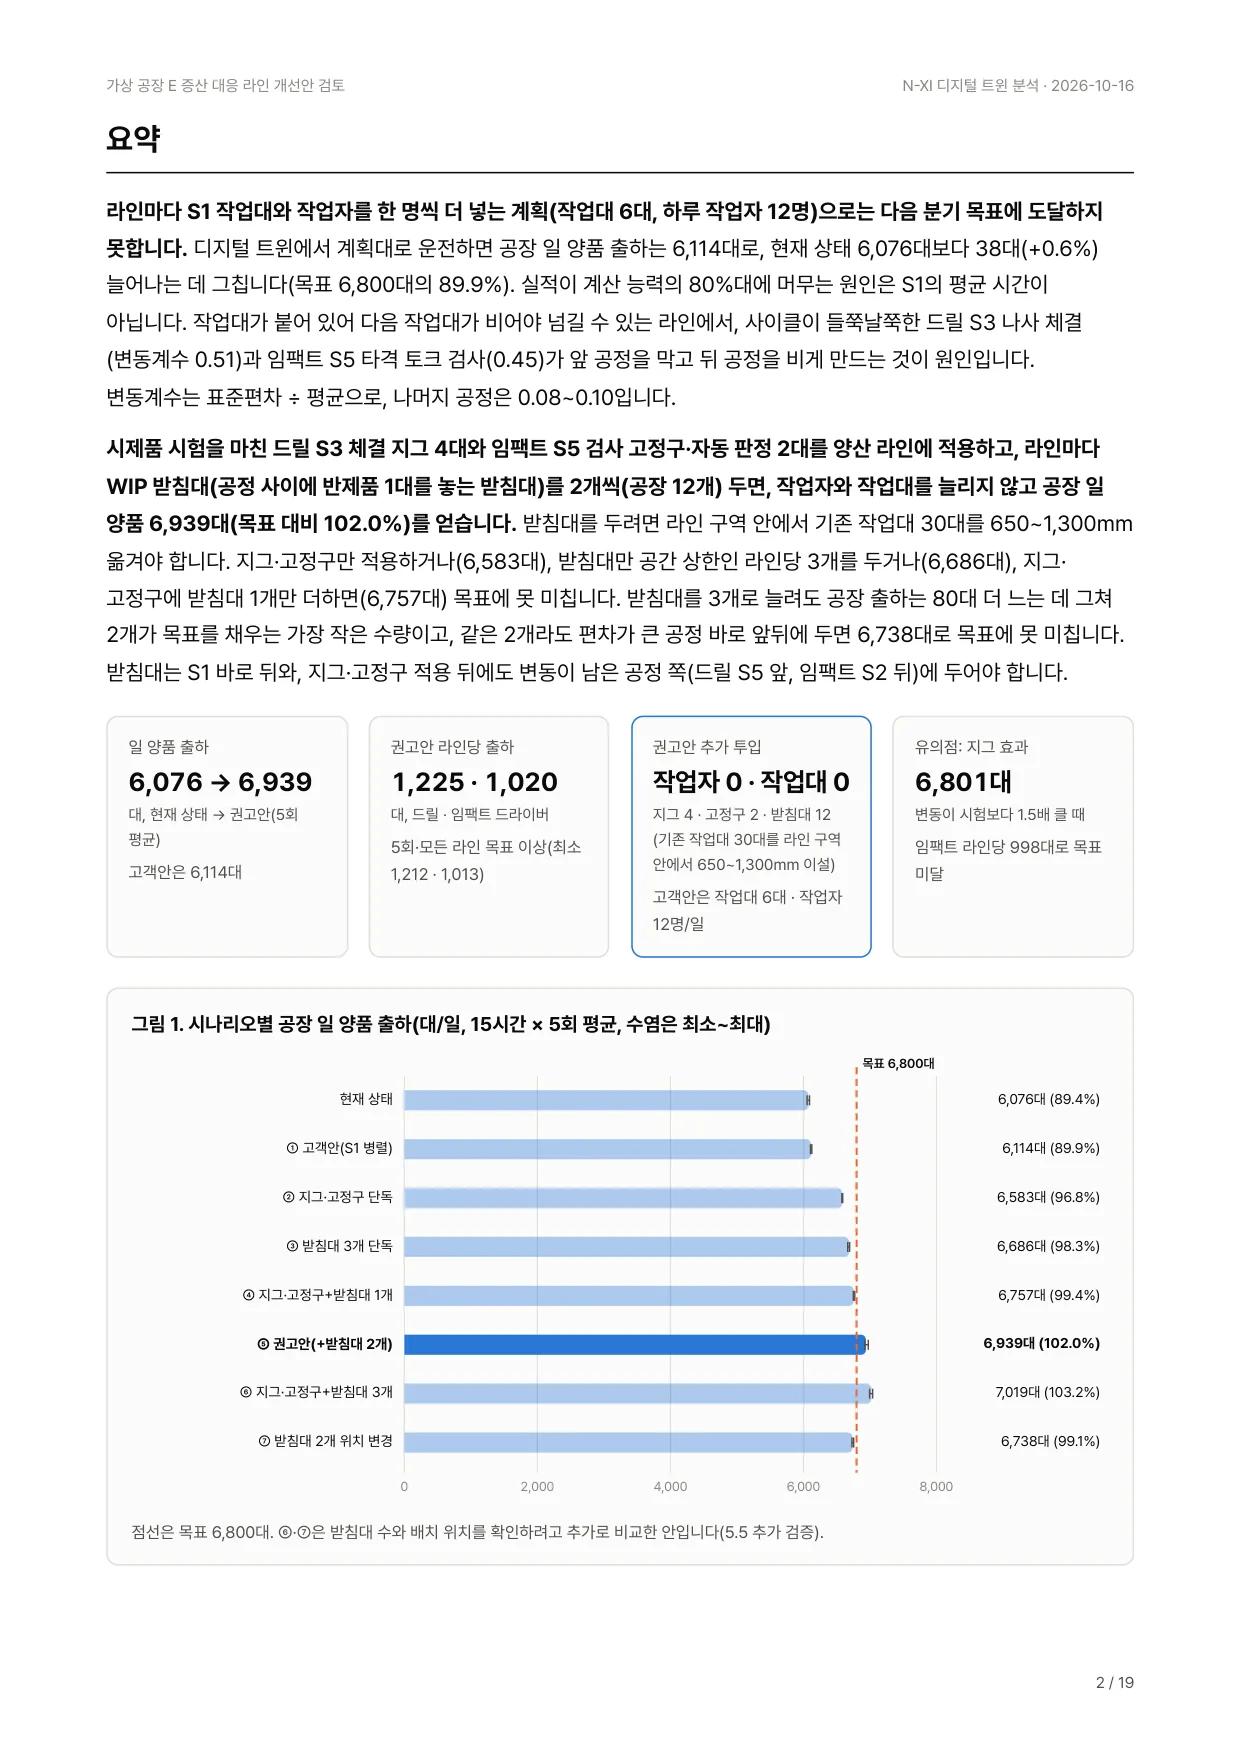
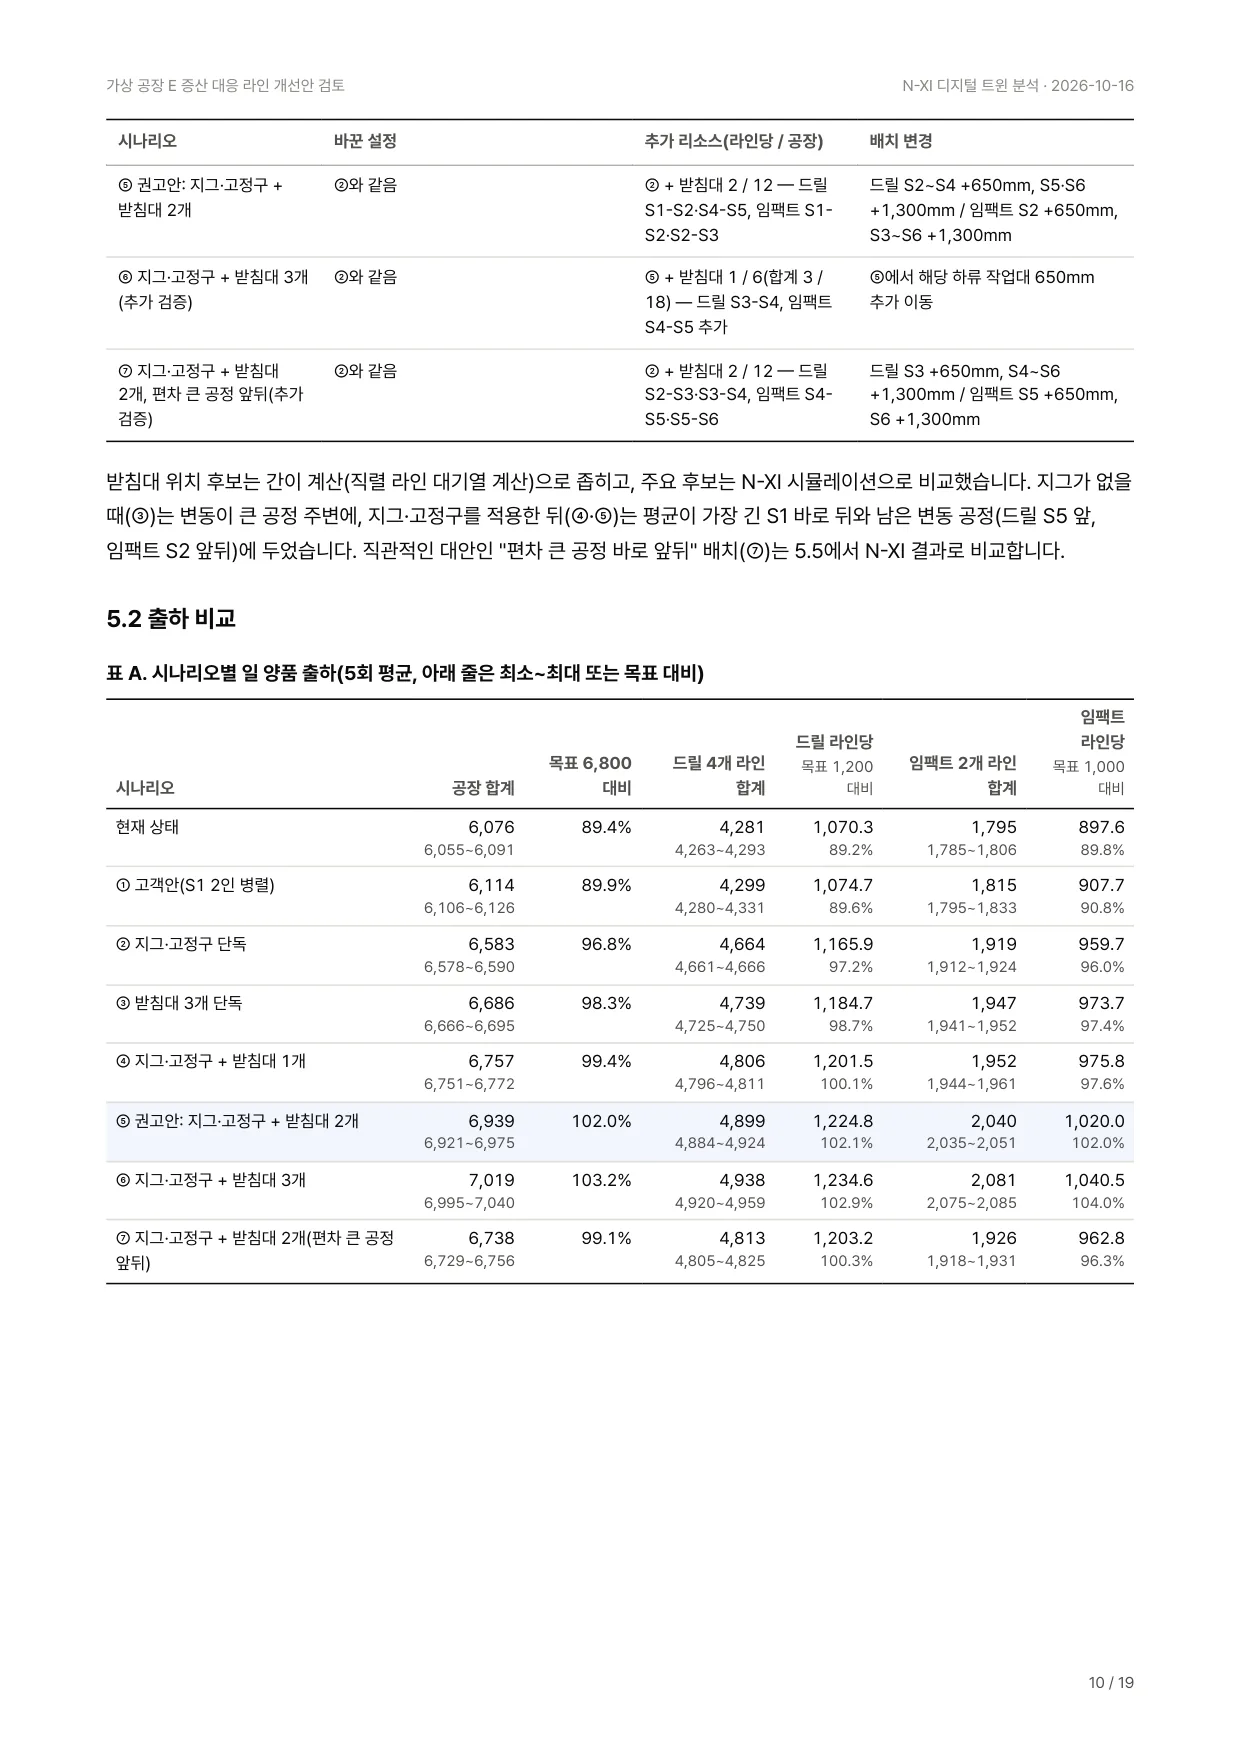
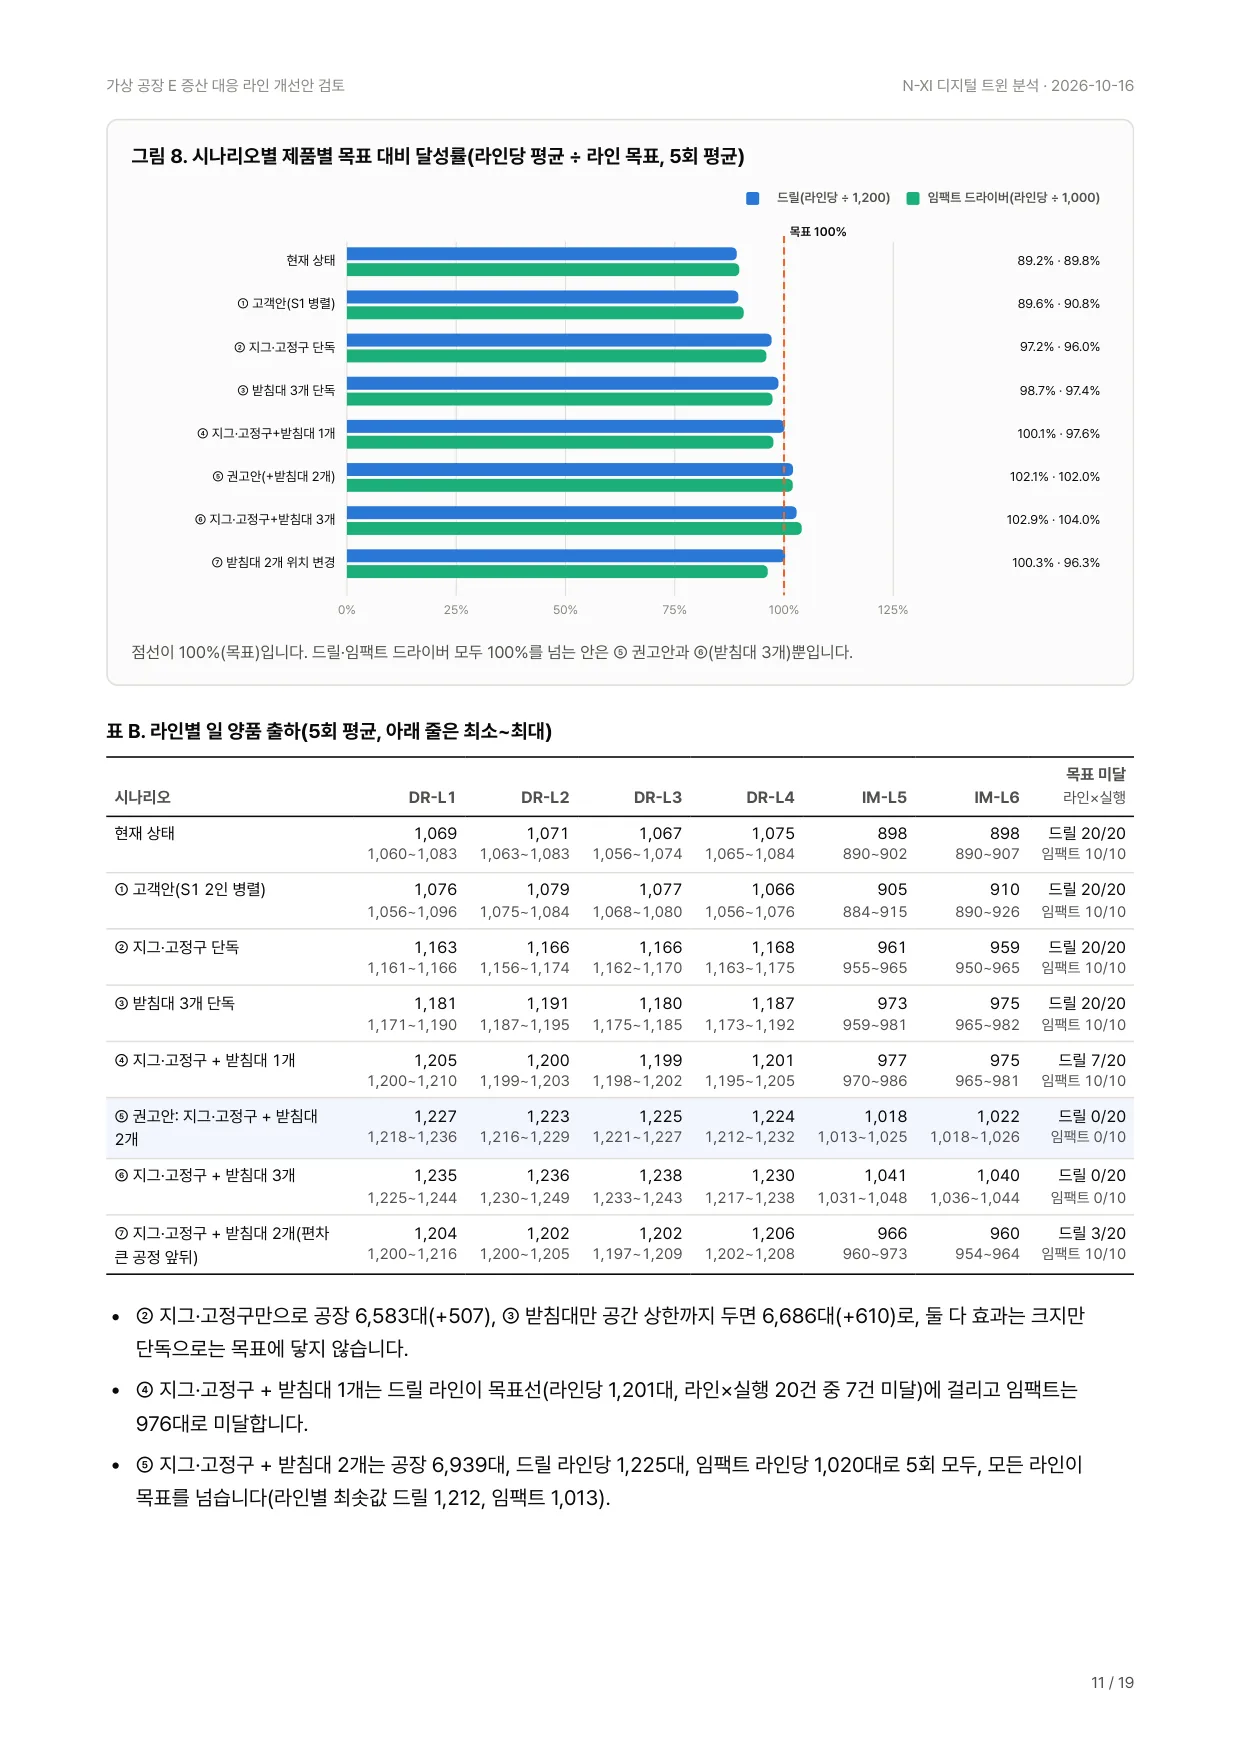
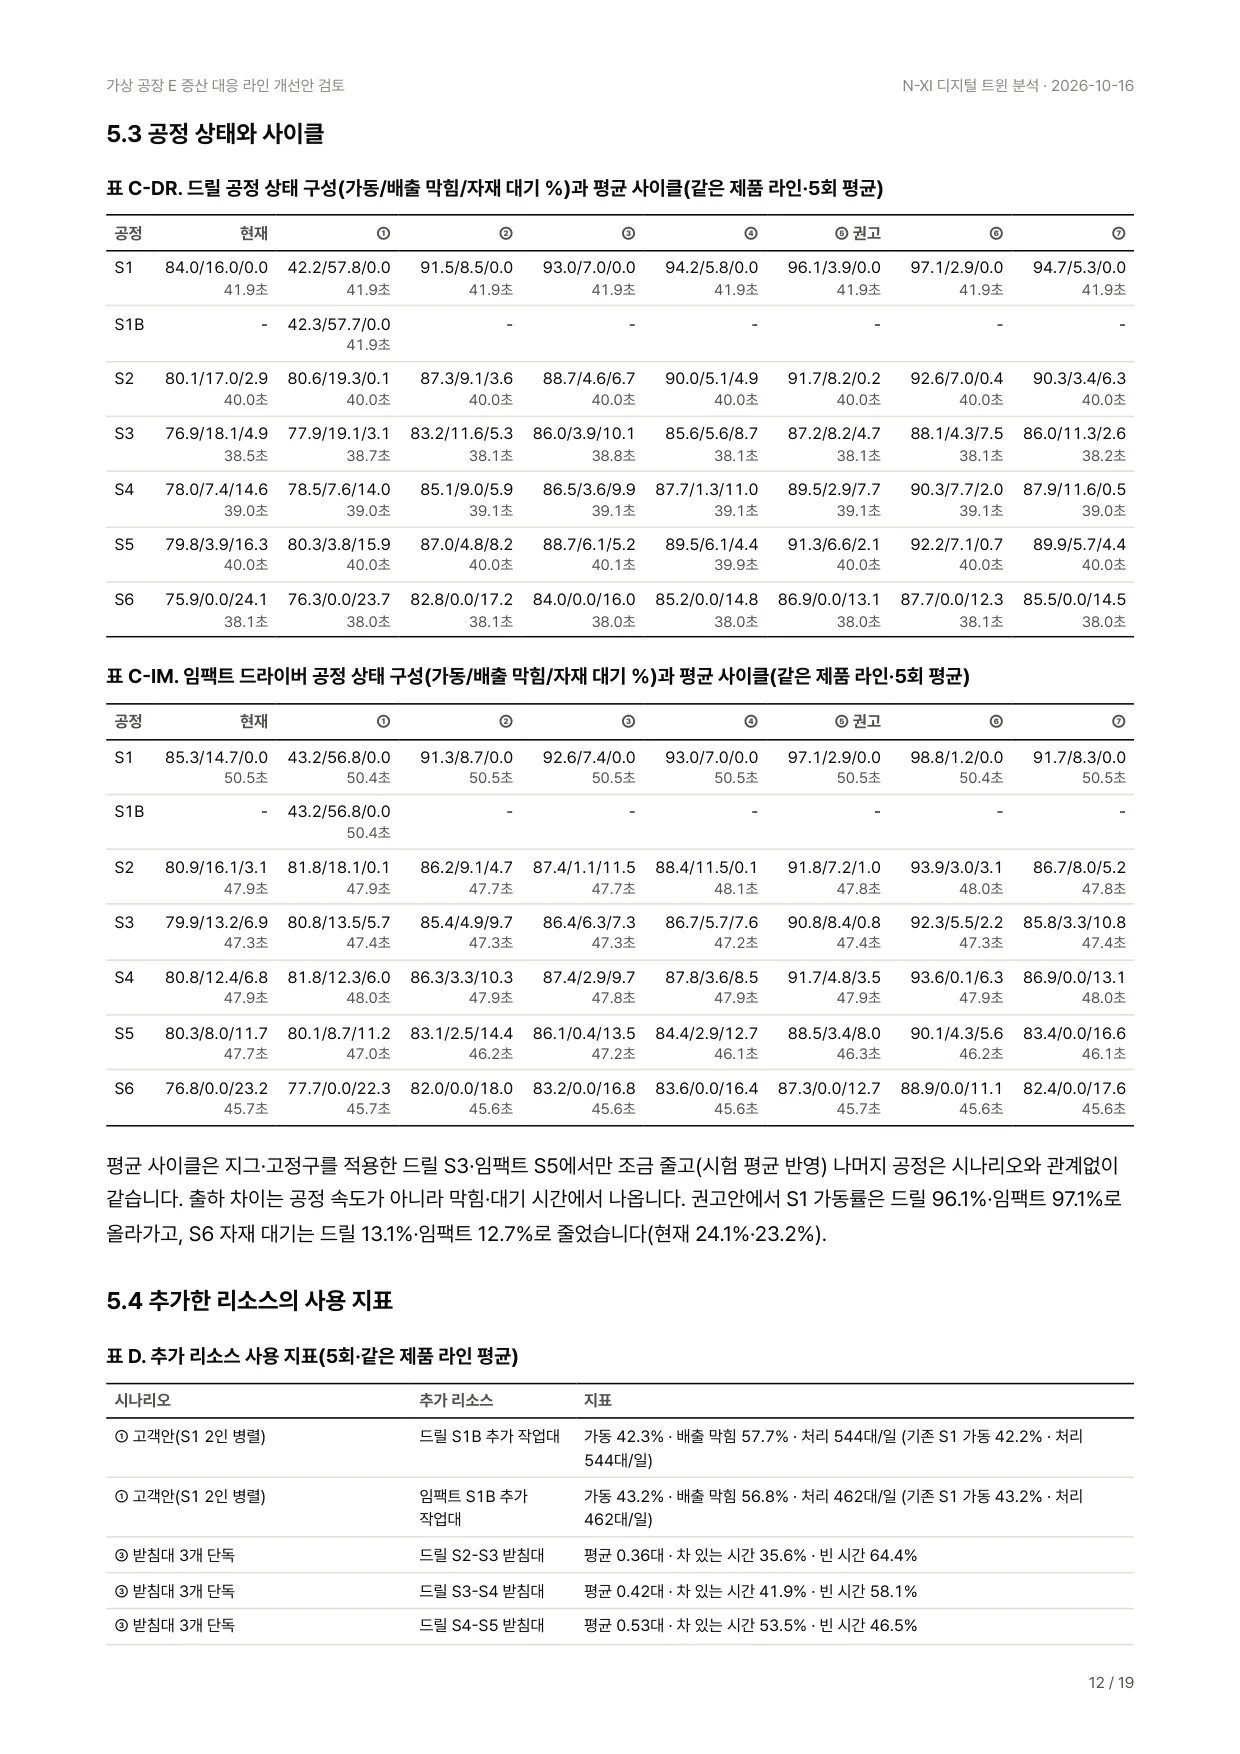
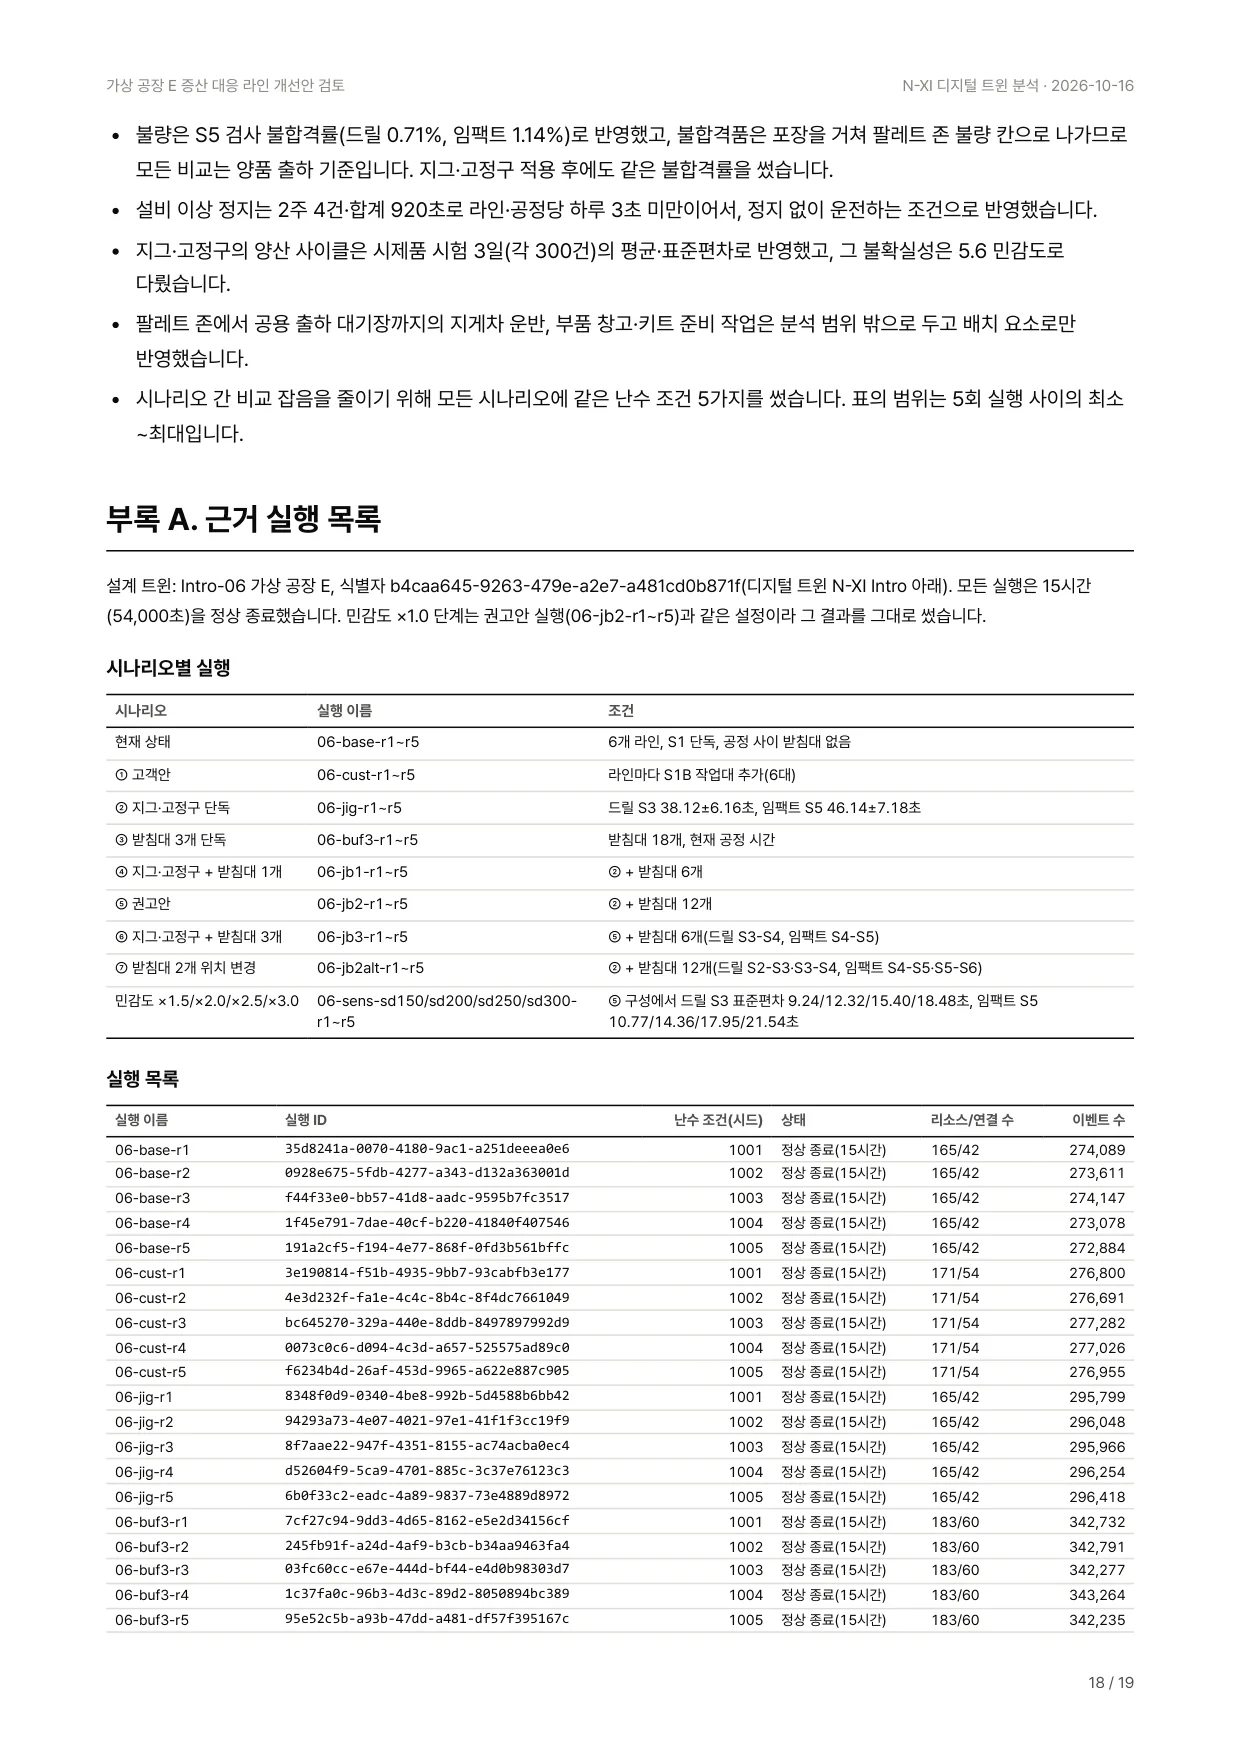
AI는 현재 상태와 고객안, 스스로 도출한 대안을 같은 트윈에서 실가동 15시간씩 5회 반복해 비교했습니다. 편차를 줄이는 방법은 고객이 이미 시험한 지그·고정구(드릴 S3 체결 지그, 임팩트 S5 검사 고정구·자동 판정)이고, 편차를 흡수하는 방법은 공정 사이에 반제품 1대를 놓는 받침대입니다. 막대는 공장 일 양품(5회 평균), 점선은 목표 6,800대입니다.
조건마다 같은 난수 조건 5개로 반복해 조건 차이만 비교했습니다. 받침대는 공간 검토상 라인당 3개까지 둘 수 있습니다.
- 고객안은 6,114대로 현재보다 38대 늘 뿐입니다. 막힌 곳이 S1 뒤라서 S1을 늘려도 받아 줄 곳이 없습니다.
- 지그·고정구만(6,583대)과 받침대만(6,686대)은 둘 다 효과가 크지만 혼자서는 목표에 닿지 않습니다.
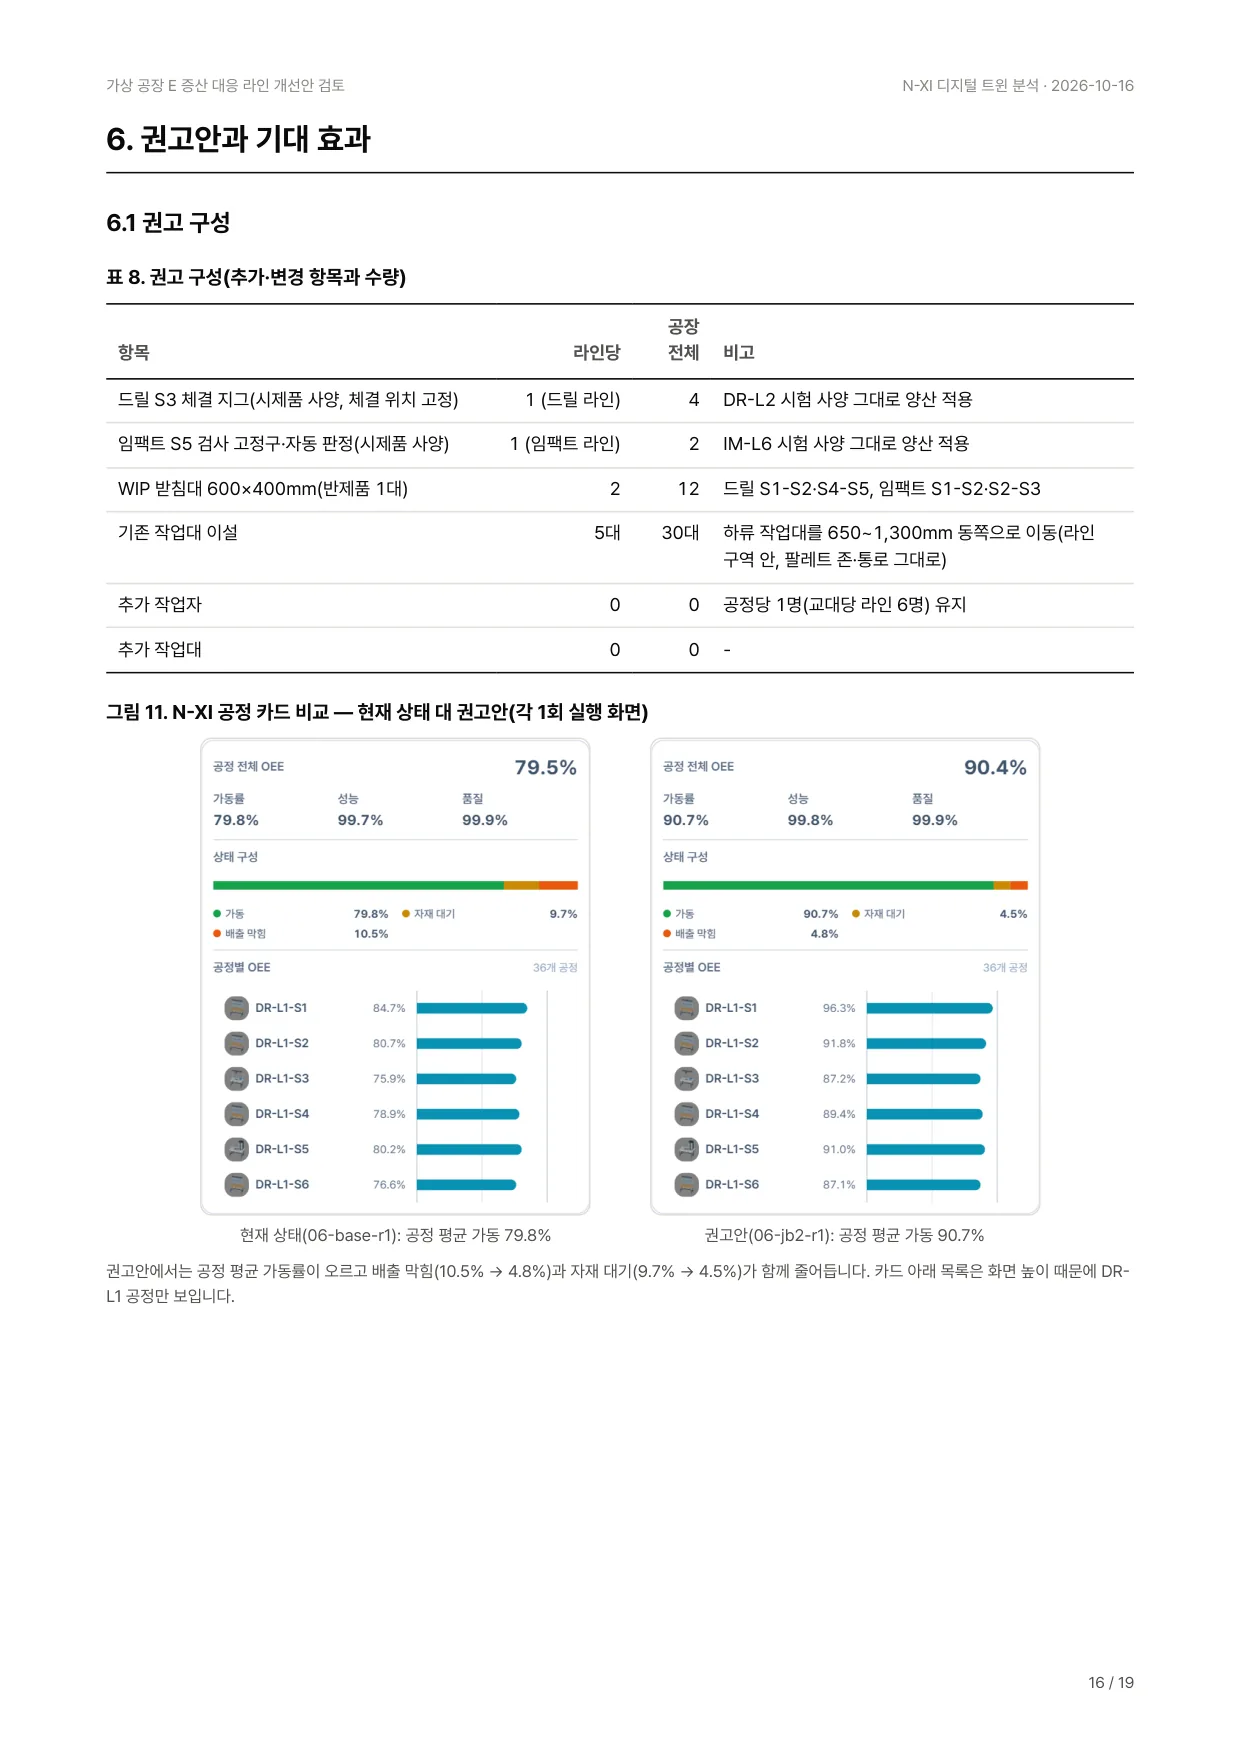
- 지그·고정구 + 받침대 2개는 6,939대로 목표를 넘고, 6개 라인 모두 5회 모두 제품별 목표를 넘었습니다(라인 최솟값 드릴 1,212대, 임팩트 1,013대).
받침대는 2개에서 목표를 넘깁니다
6권고: 사람 대신 지그·고정구와 받침대
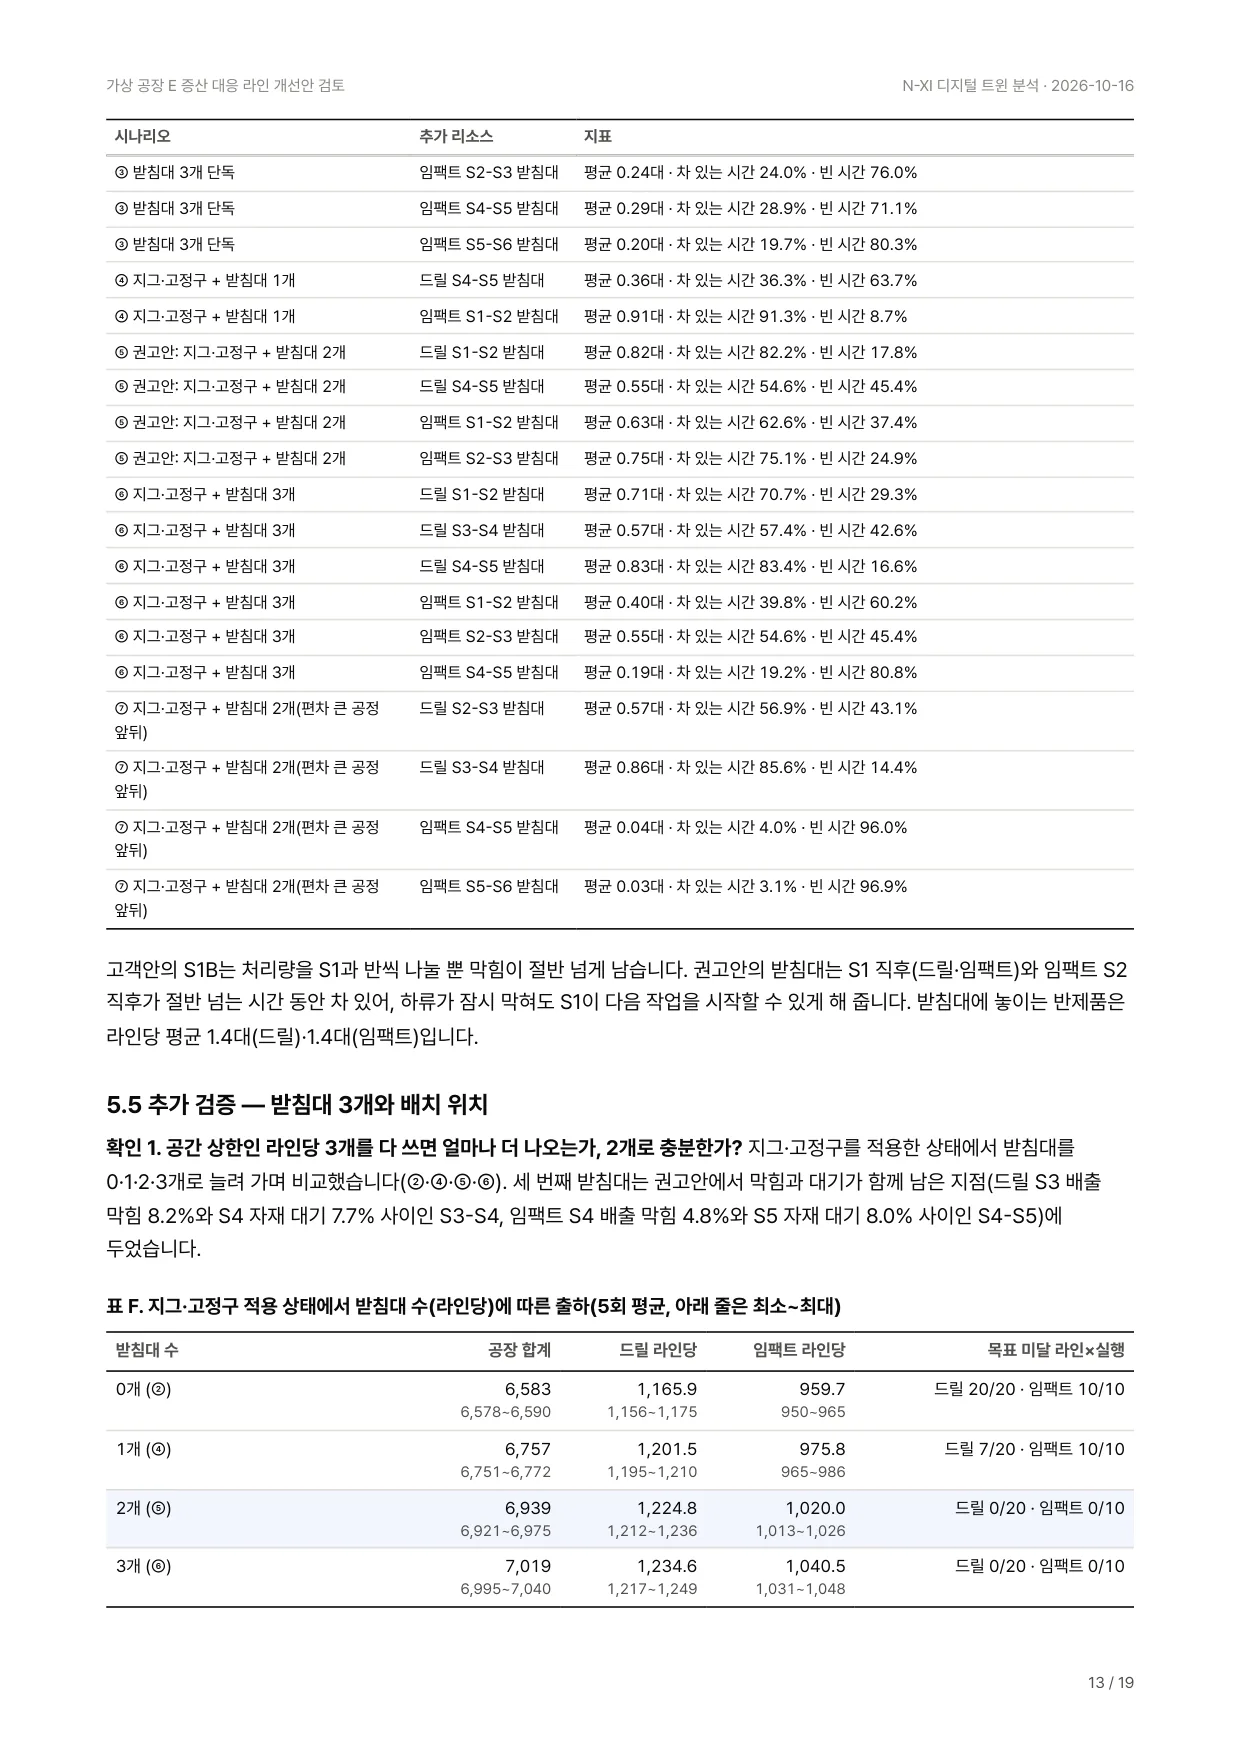
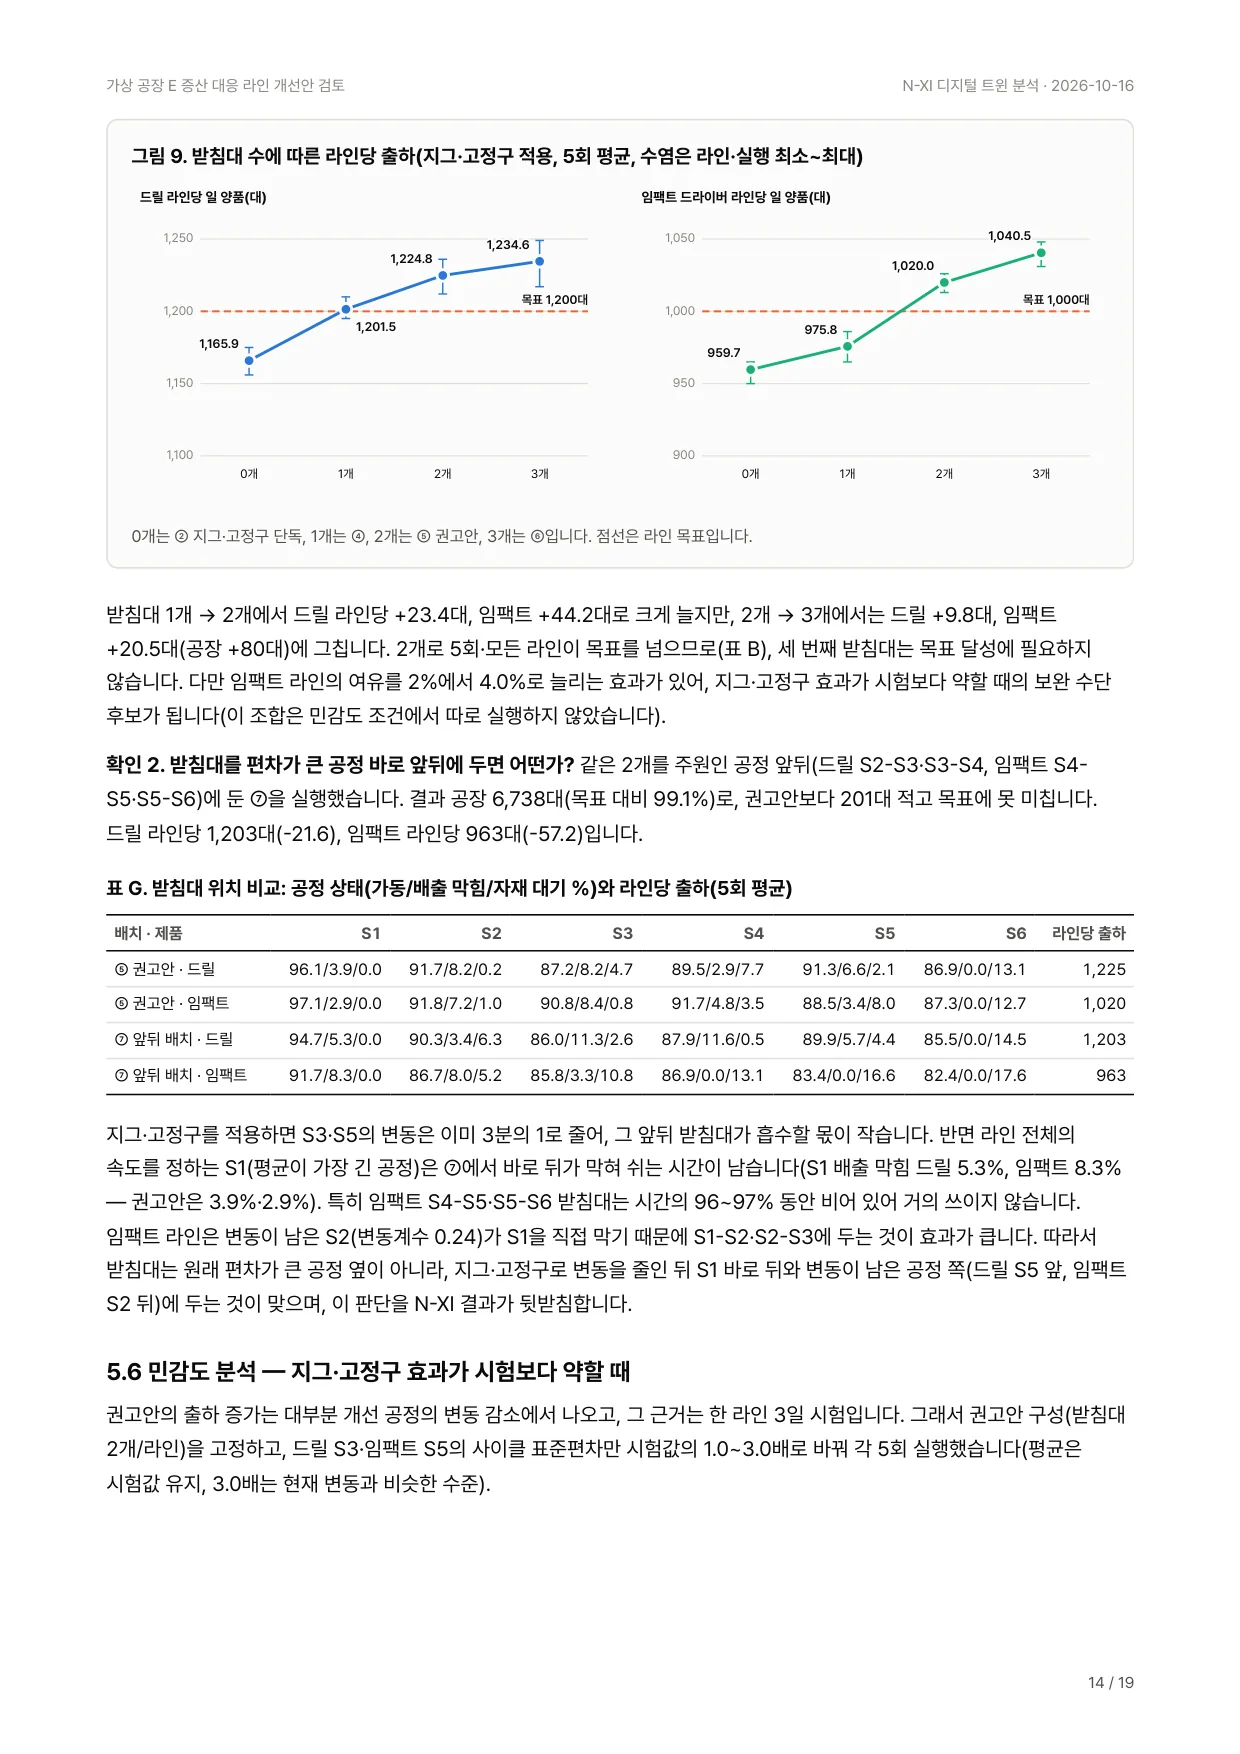
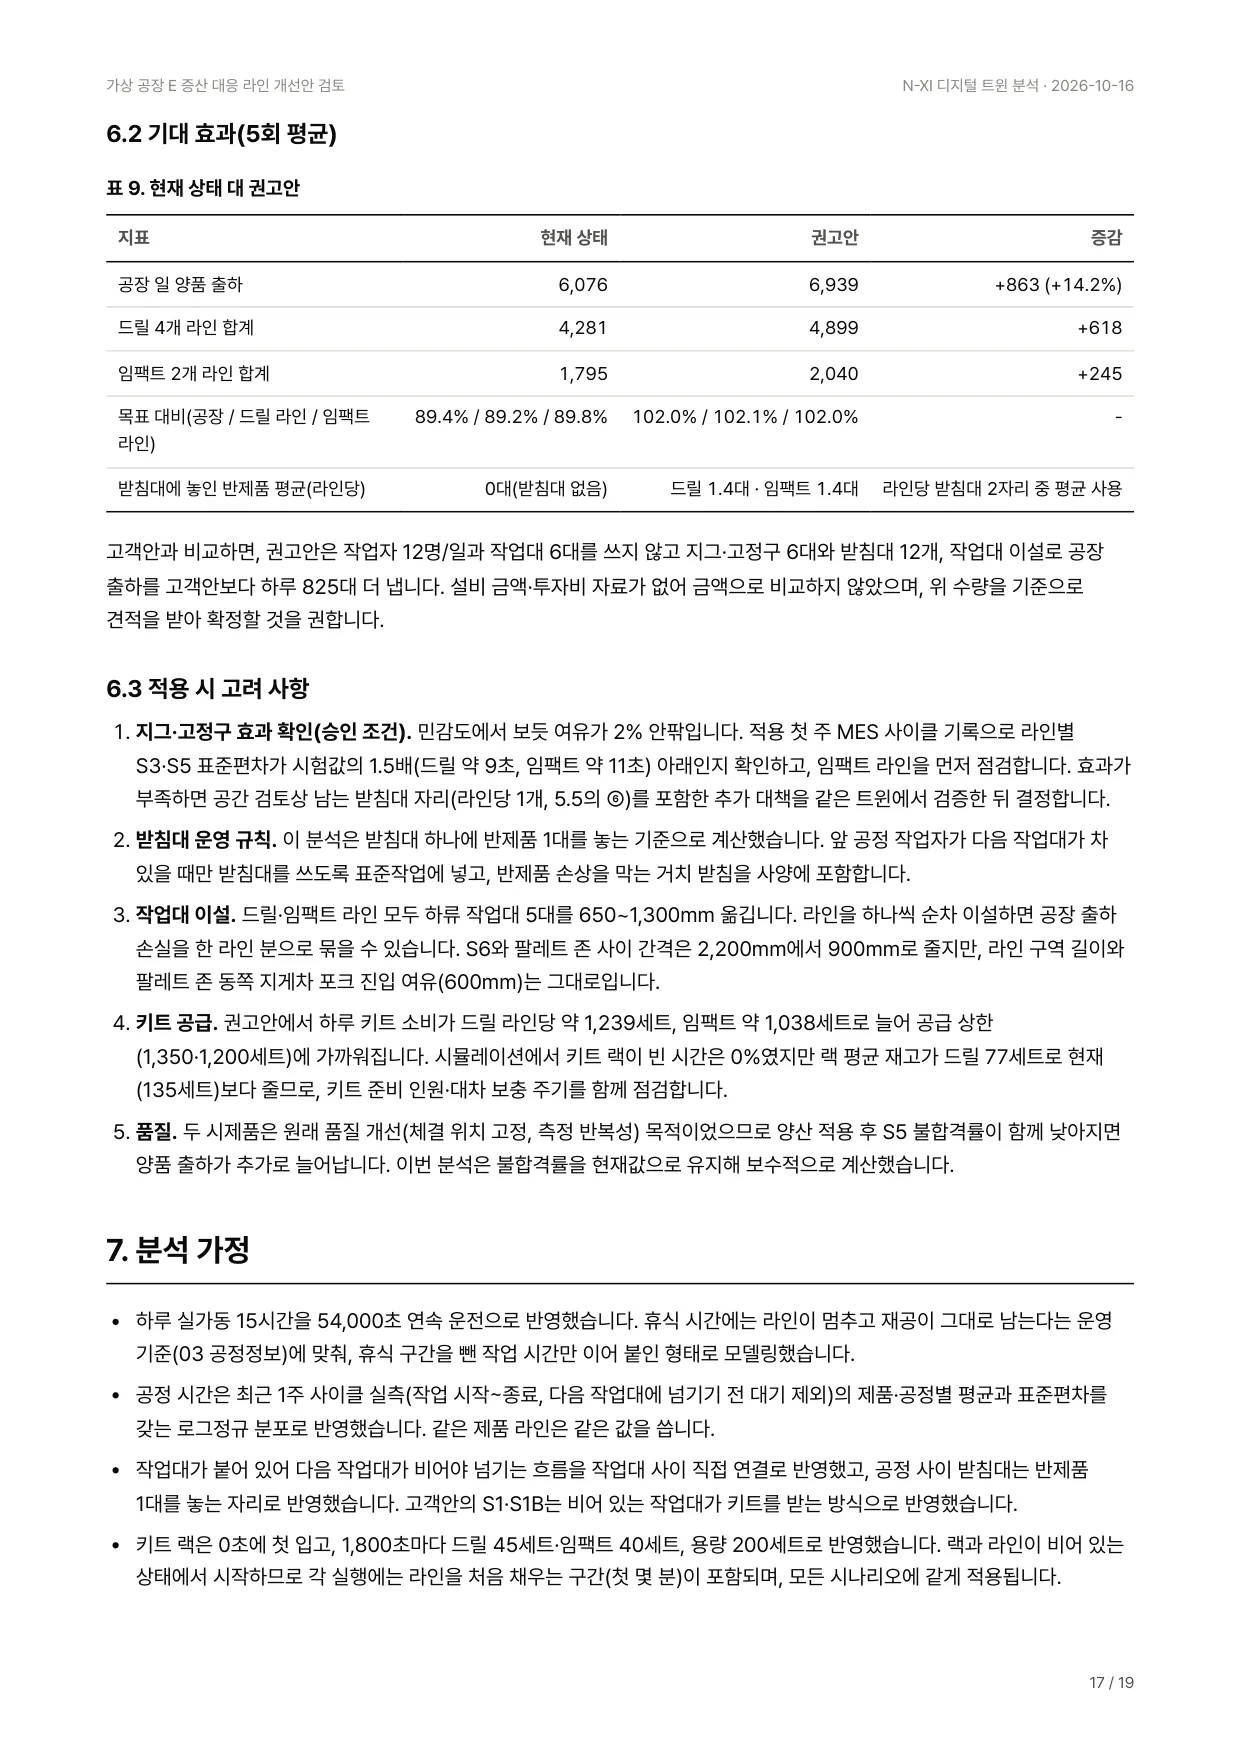
목표를 맞추는 가장 작은 투입은 시험을 마친 드릴 S3 체결 지그 4대와 임팩트 S5 검사 고정구·자동 판정 2대를 양산 라인에 적용하고, 라인 구역 안 남는 길이에 받침대를 라인당 2개(공장 12개) 두는 것입니다. 작업자와 작업대는 늘리지 않습니다. 받침대 위치는 편차가 큰 공정 바로 옆이 아니라, 지그로 편차를 줄인 뒤 남는 손실이 생기는 곳(가장 긴 S1 뒤와 남은 편차 공정 주변)입니다. 같은 2개를 편차가 컸던 공정 앞뒤에 두면 6,738대로 목표에 못 미쳤고, 3개를 다 쓰면 7,019대로 2개보다 80대 더 나올 뿐이었습니다. 설비 금액은 받은 데이터에 없어 수량으로만 비교했습니다.
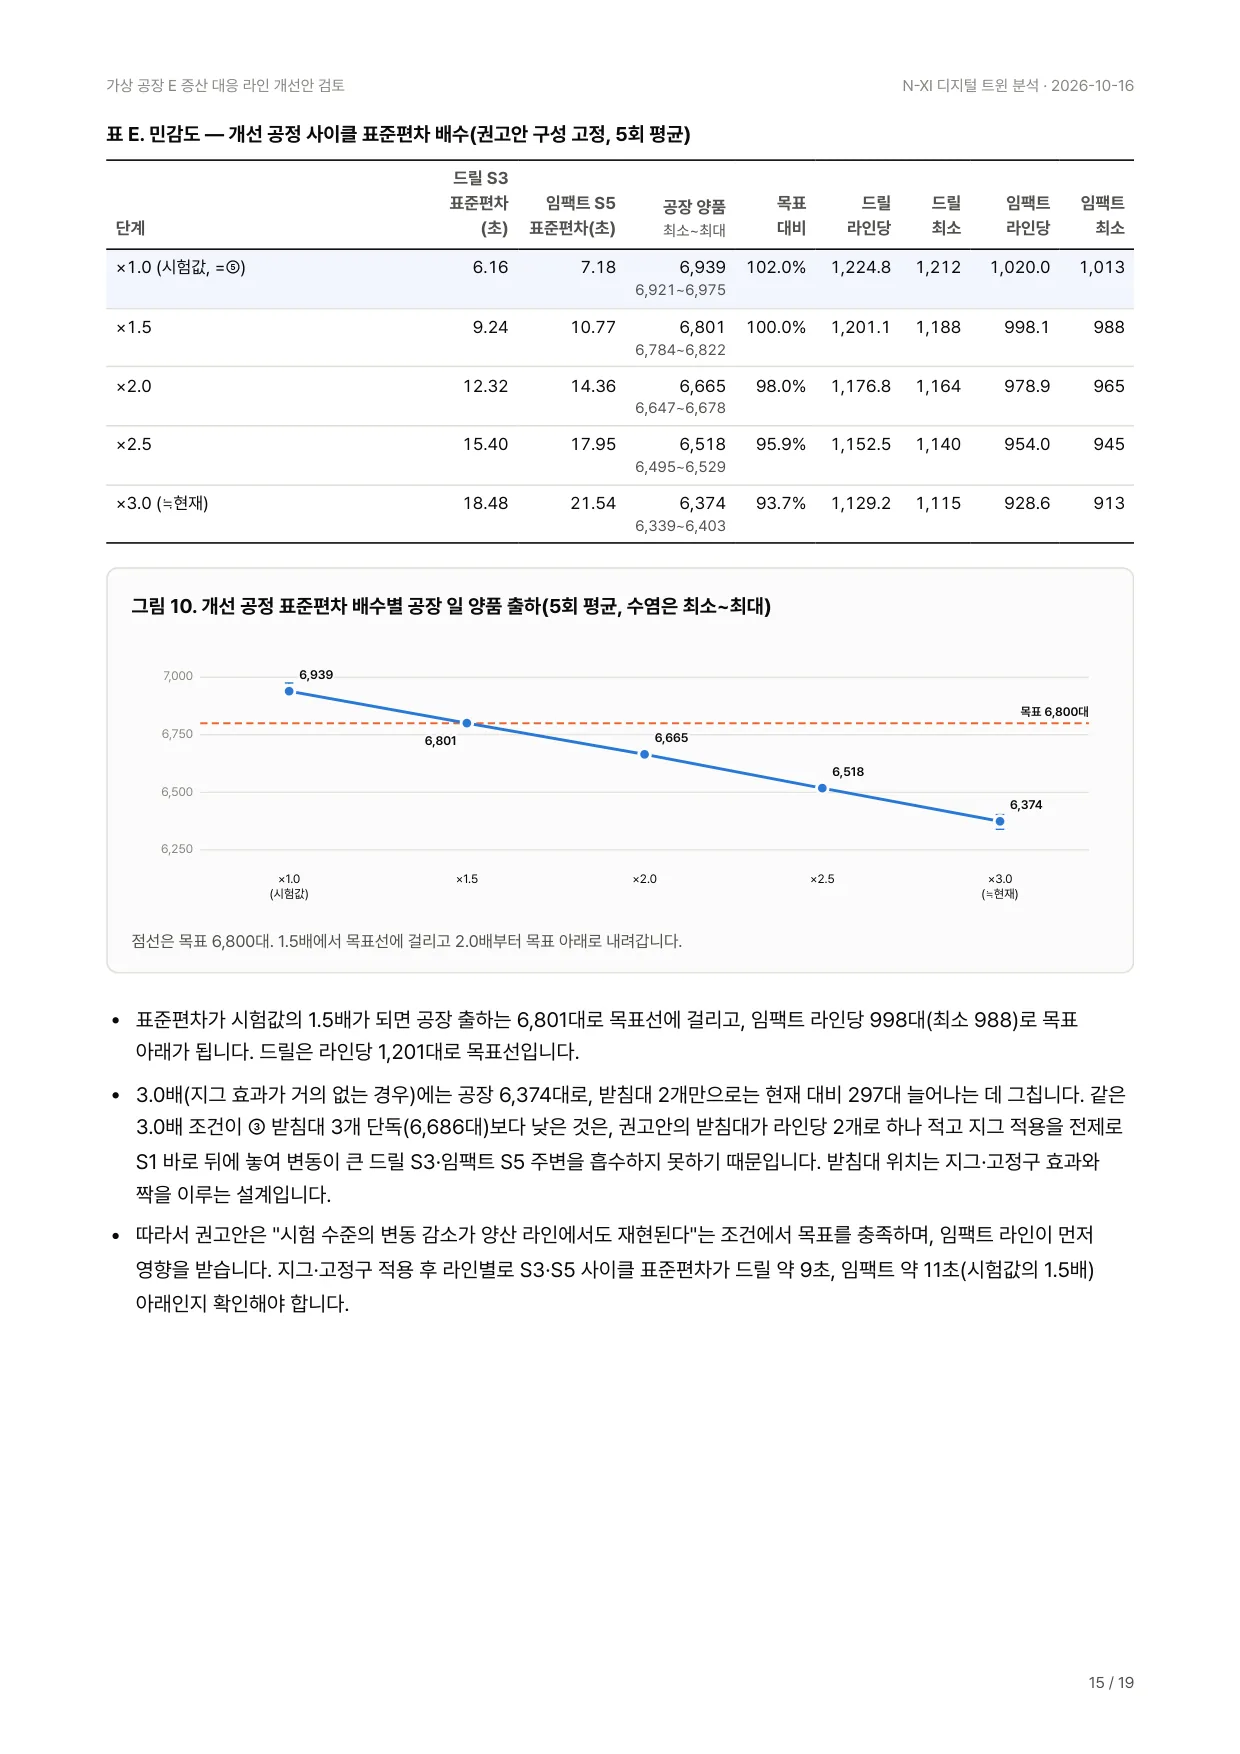
AI는 지그 효과가 시험만큼 나오지 않을 때도 따져 보았습니다. 개선 공정의 편차가 시험값의 1.5배가 되면 공장 출하는 6,801대로 목표선에 걸립니다. 그래서 적용 첫 주에 라인별 사이클 편차가 그 아래인지 확인하는 것을 승인 조건으로 제시했습니다.
7AI가 작성한 보고서
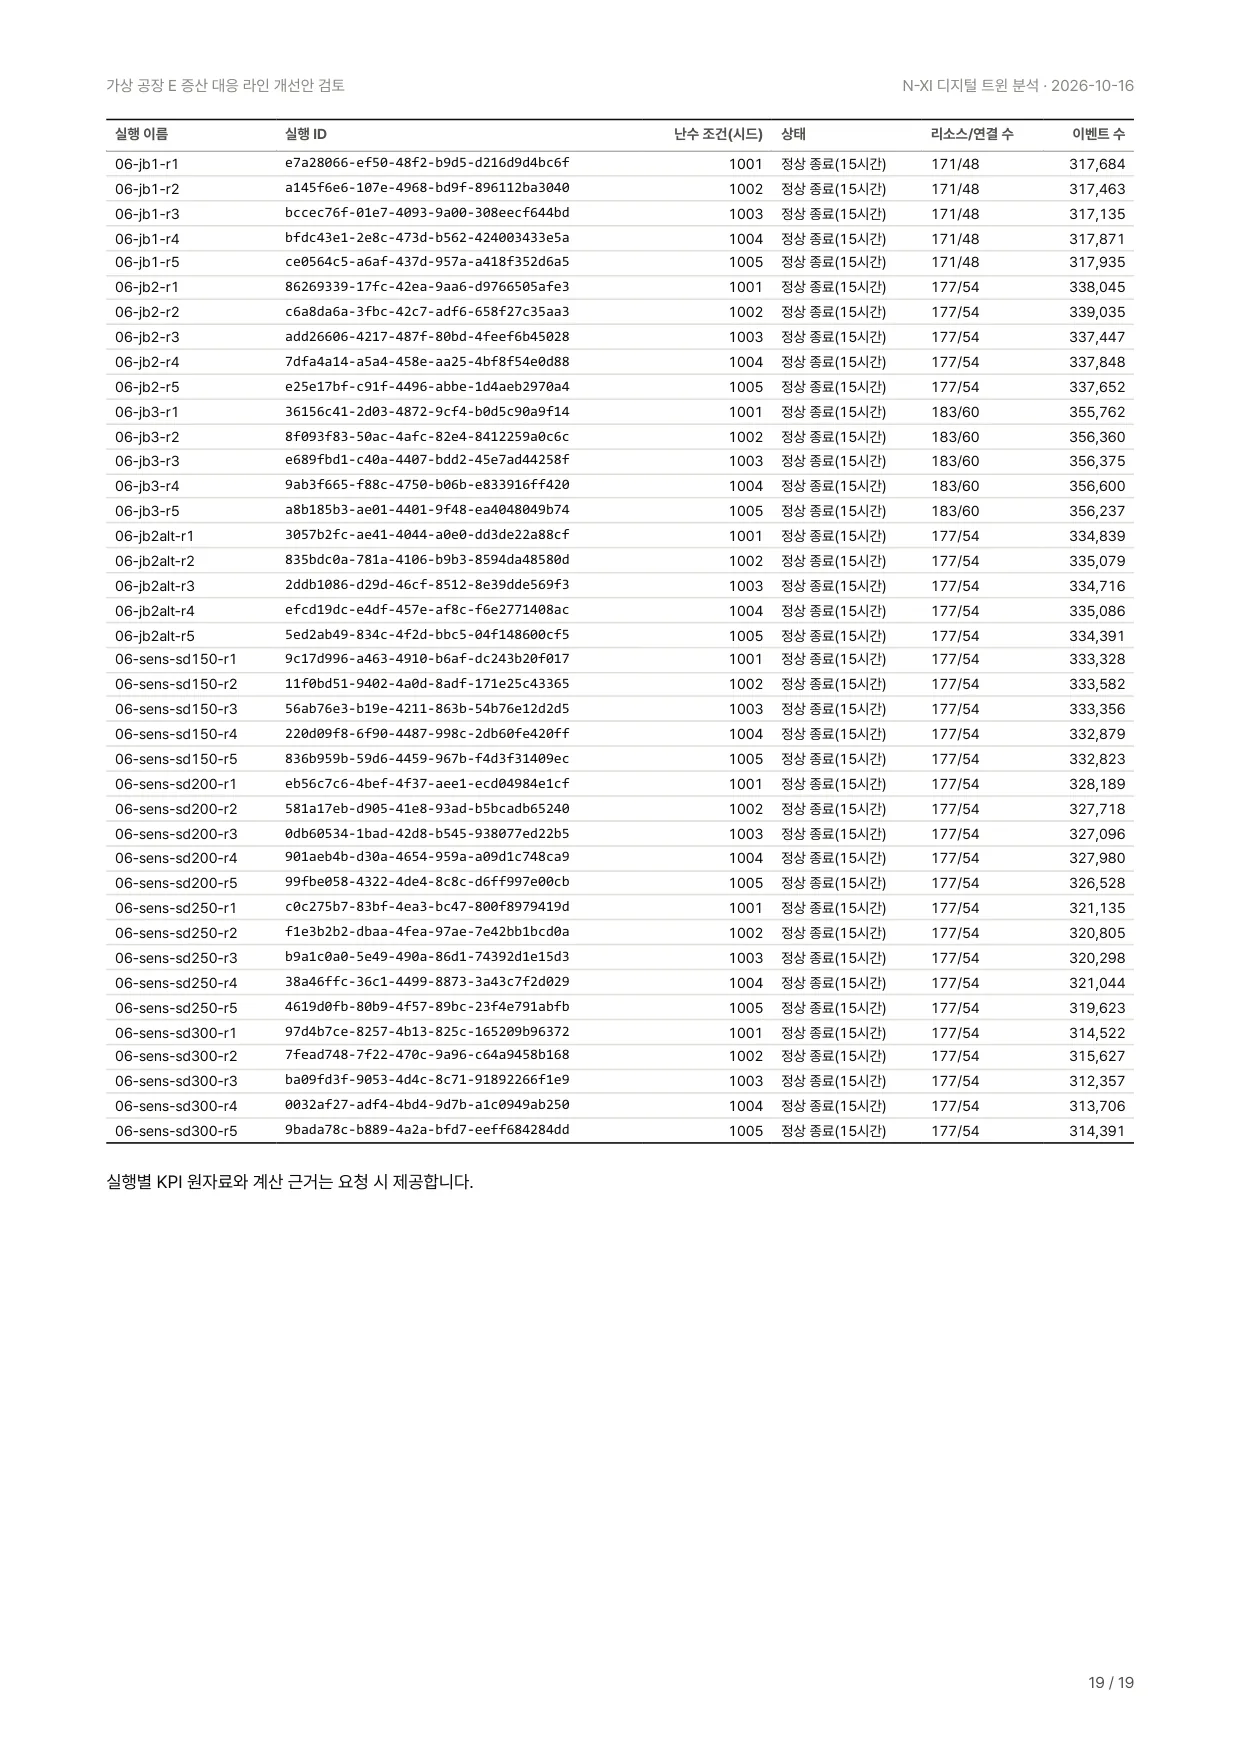
운영 데이터 분석부터 원인 진단, 고객안 검증, 대안 비교와 민감도, 적용 시 고려 사항까지 AI가 직접 작성한 보고서입니다. 모든 수치는 근거가 된 시뮬레이션 실행으로 추적할 수 있습니다.
사람을 더 넣기 전에, 라인을 가상 공장에서 먼저 돌려 보세요
평소 회사에 있는 자료로 시작할 수 있습니다. N-XI가 디지털 트윈을 만들고, 증산안과 개선 대안을 먼저 돌려 봅니다.
- 설비 배치 도면(CAD)
- 설비 기준정보·라인 밸런싱표
- 공정 순서·품목·BOM
- 생산 실적·사이클 기록
- 현장 관찰·개선 시험 기록
- 검토하고 싶은 증산·개선안