속도를 올렸는데 출하는 그대로?
답은 충전기가 아니라 컨베이어였습니다
공장 데이터만 받은 AI가 N-XI로 음료 포장 라인의 디지털 트윈을 만들고, 시뮬레이션으로 진짜 병목을 찾아, 충전기를 늘리지 않고 출하 목표를 넘기는 방법을 보고서로 제시했습니다.
이 글은 실제 공장 데이터 형식을 본뜬 가상 공장 사례입니다. 수치는 모두 N-XI 시뮬레이션 결과입니다.
직접 열어 보기 · 이 글의 가상 공장을 N-XI 클라우드(Beta)에서 열어 볼 수 있습니다. Beta는 시험 운영 환경이라 데이터가 삭제되거나 일부 기능이 바뀔 수 있습니다. N-XI에서 열기 ↗
(목표 7,200케이스의 100.8%)
(컨베이어 속도 조정 + 3 m 연장)
PDF 보고서 완성까지
1이런 고민 있으신가요?
- 설비를 더 빠르게 했는데
생산량이 그대로입니다빨라진 설비가 병목이 아니었을 수 있습니다 - 현장은 설비를 한 대 더 사자고 합니다큰 투자인데 효과를 장담할 수 없습니다
- 설비마다 능력은 충분한데
라인 출하는 목표에 못 미칩니다설비 사이의 컨베이어가 흐름을 정할 수 있습니다 - 라인 배치를 바꿔 보려면
생산을 멈춰야 합니다먼저 가상 공장에서 돌려 보면 됩니다
2가상 공장 B가 보내온 것
500 mL PET 음료를 충전부터 팔레트 랩핑까지 한 줄로 처리하는 포장 라인입니다. 하루 출하 목표는 7,200케이스인데 6,700케이스 안팎에 머물러, 9월 말 충전기 속도를 18% 올렸습니다. 그런데 출하는 늘지 않았고, 현장은 충전기를 한 대 더 들이자고 합니다. 이 공장이 보낸 것은 평소 회사에 있는 자료 그대로입니다.
- 업종
- 음료 PET병(500 mL) 포장
- 라인
- 1개 라인 · 24시간 가동
- 설비
- 충전기 · 캡핑기 · 라벨러 · 케이스 포장기 · 팔레타이저 · 랩핑기
- 이송
- 축적형 컨베이어 5개 (병 4구간 · 케이스 1구간)
- 목표 / 실적
- 하루 7,200케이스 / 약 6,700케이스
3AI가 도면에서 디지털 트윈을 만듭니다
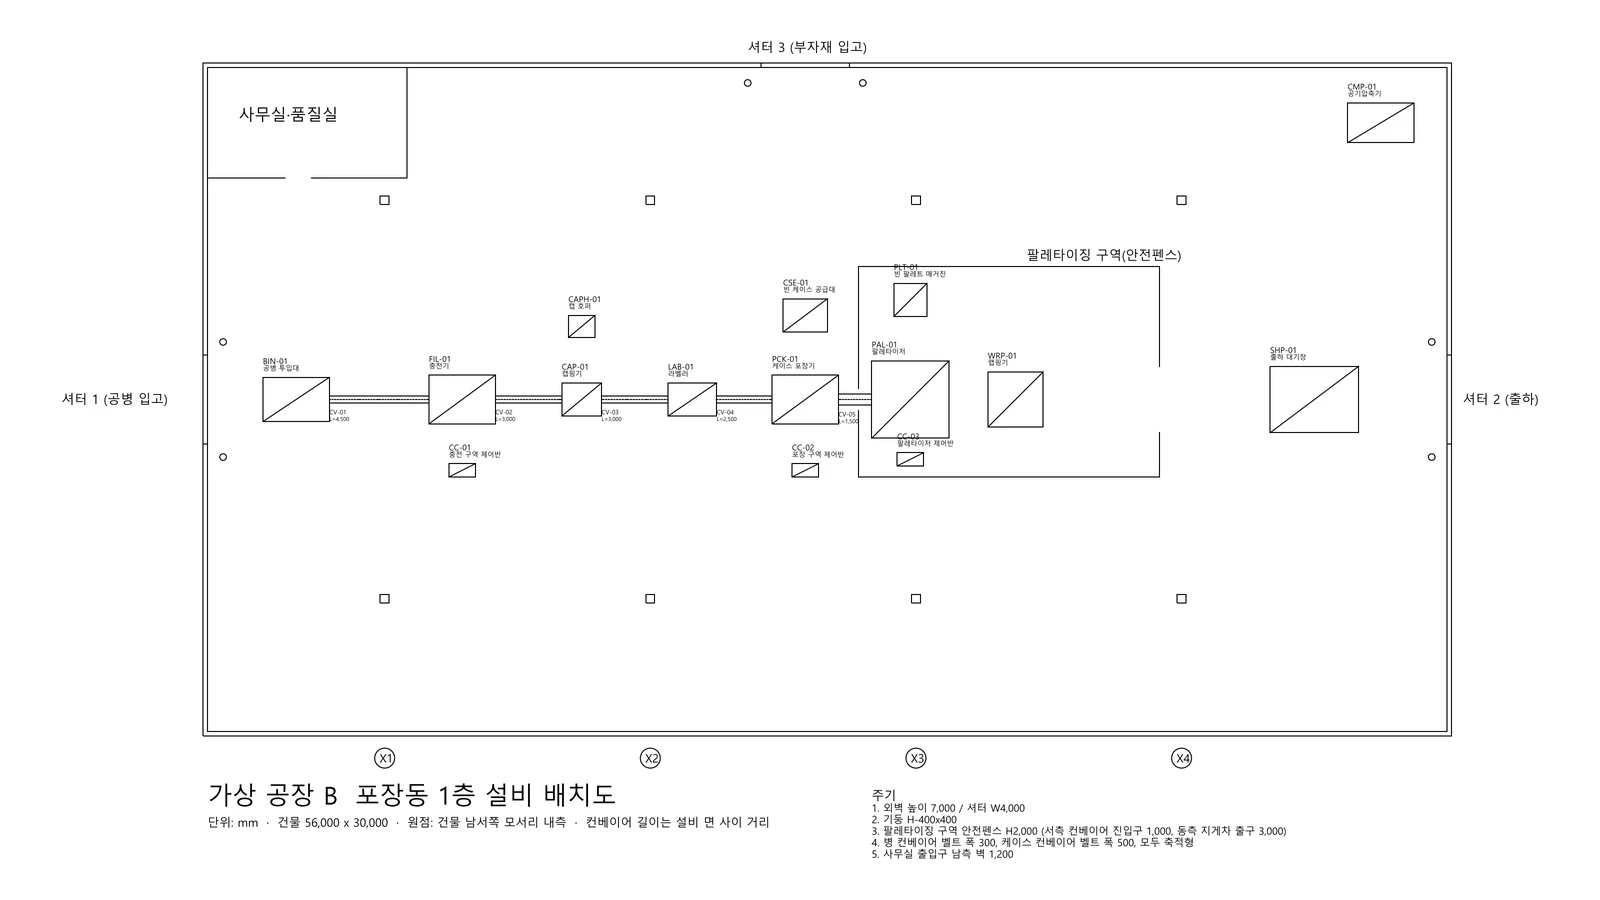
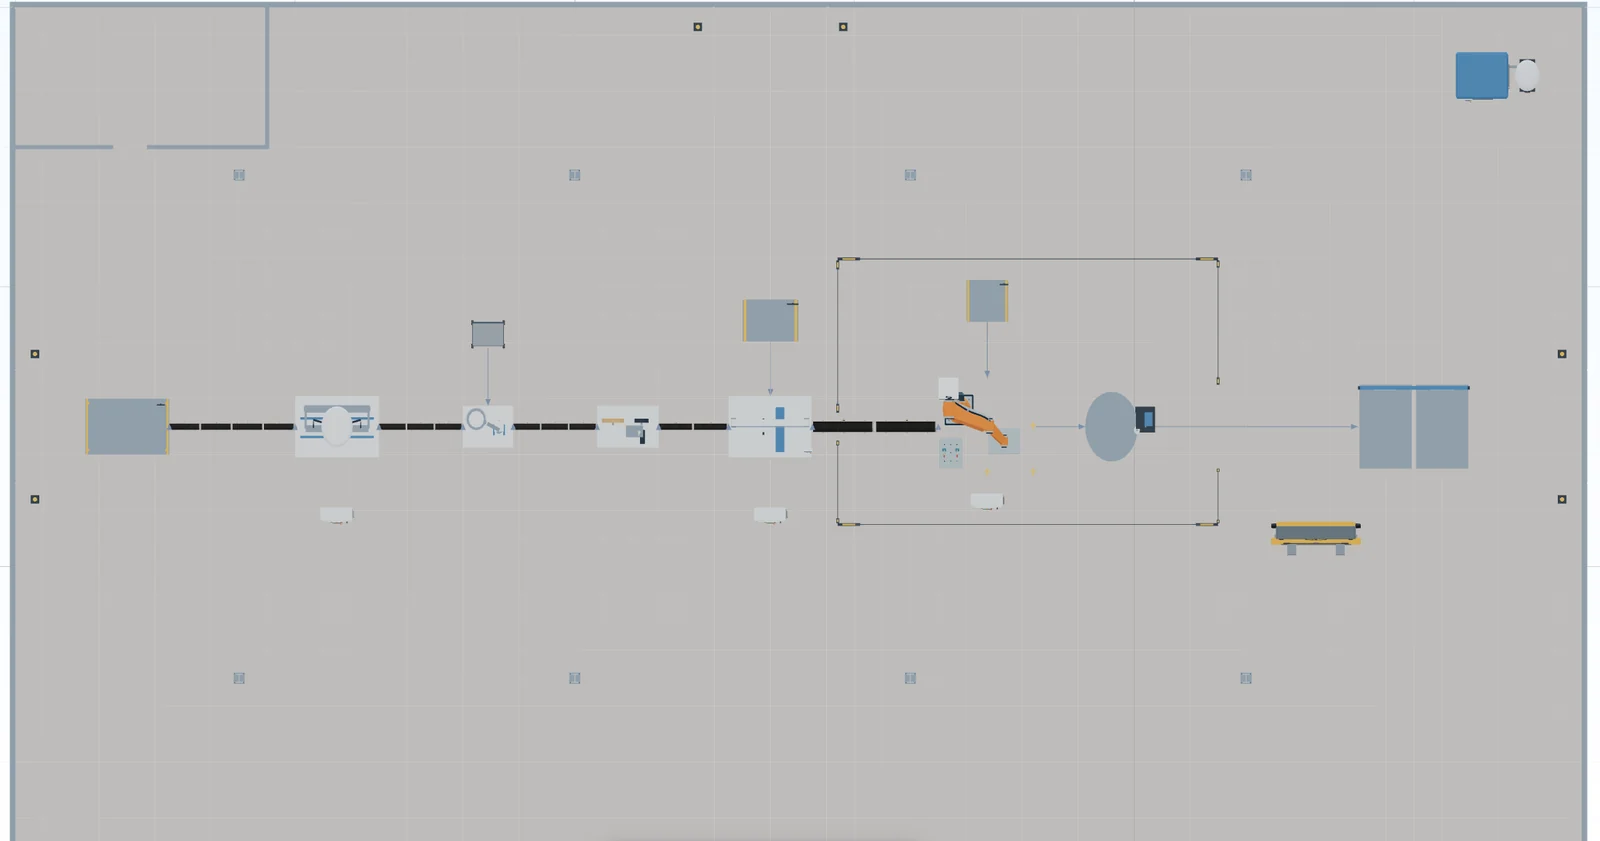
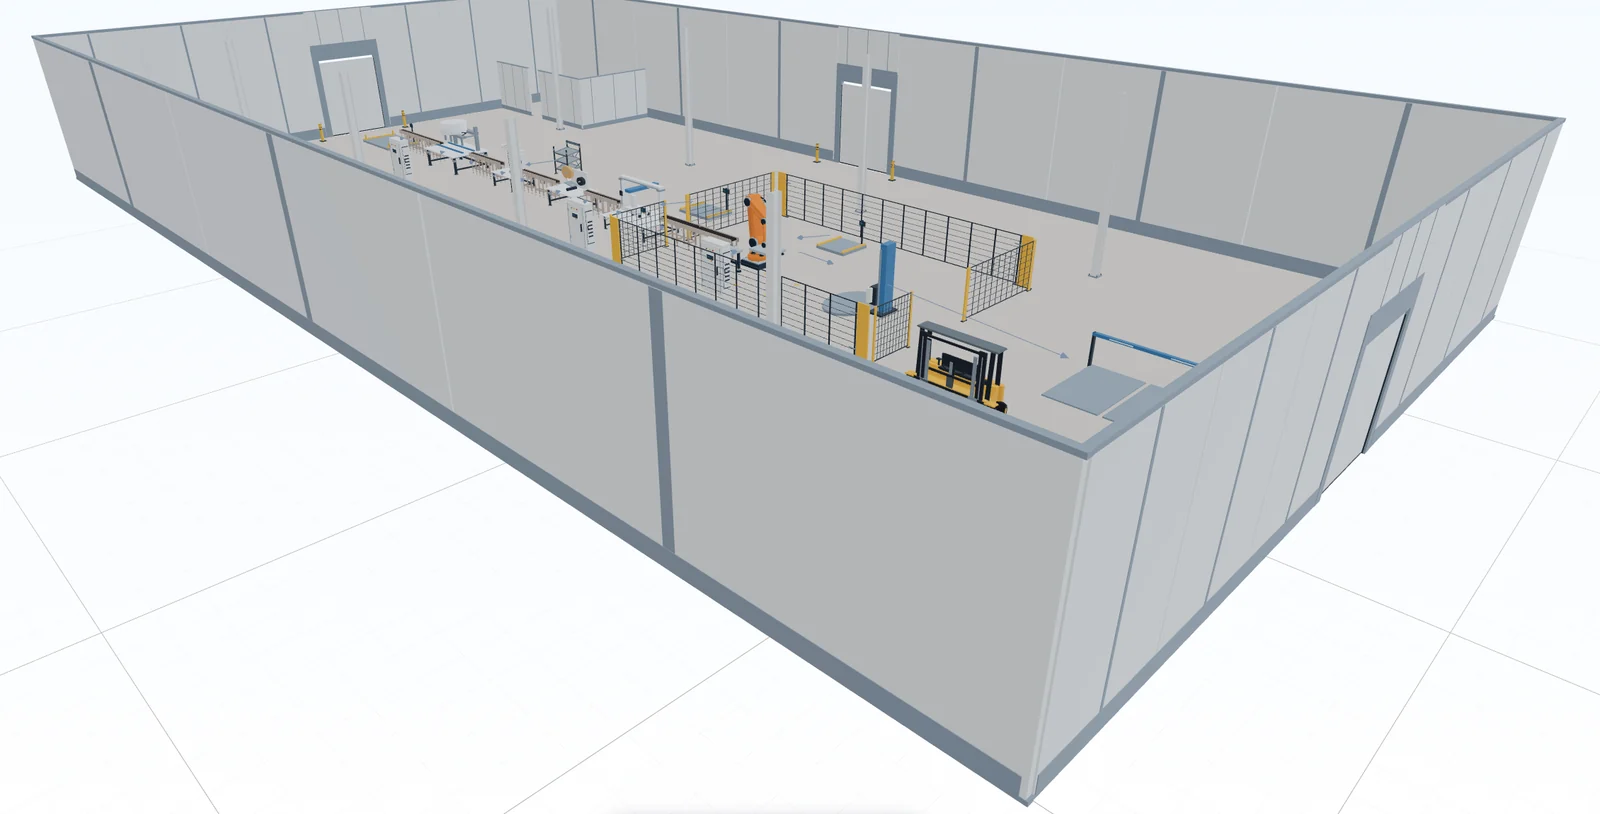
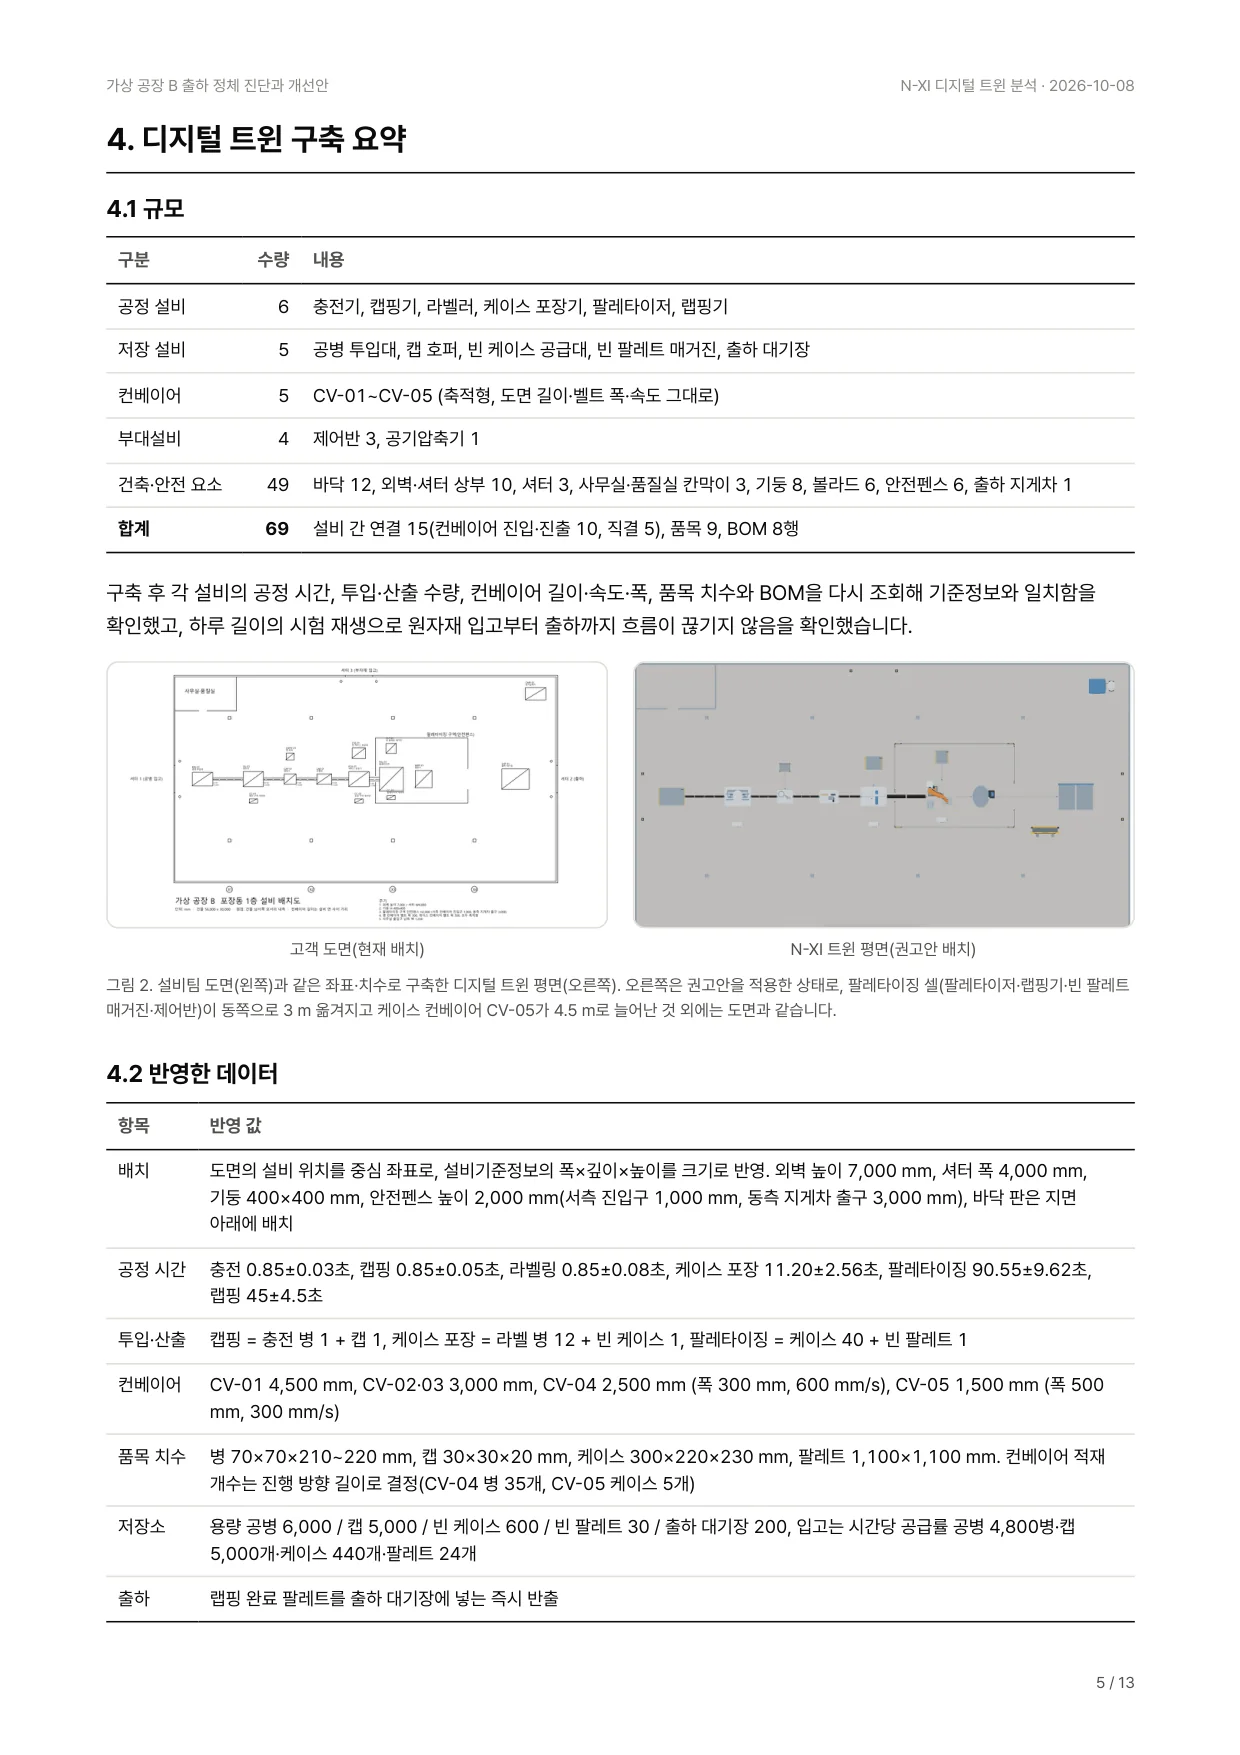
AI에게 준 것은 이 데이터와 고객의 요청 한 문단뿐입니다. N-XI와 연동된 AI가 설계 트윈을 만들고, 여섯 설비와 컨베이어 5개를 도면 좌표대로 배치한 뒤 벽·셔터·기둥·안전펜스까지 놓았습니다. 운영 데이터로 공정 시간과 컨베이어 길이·속도, 병과 케이스의 크기를 넣었습니다. 사람이 화면에서 한 작업은 없습니다.
파라미터·증상 정리
리소스 69개 배치·설정
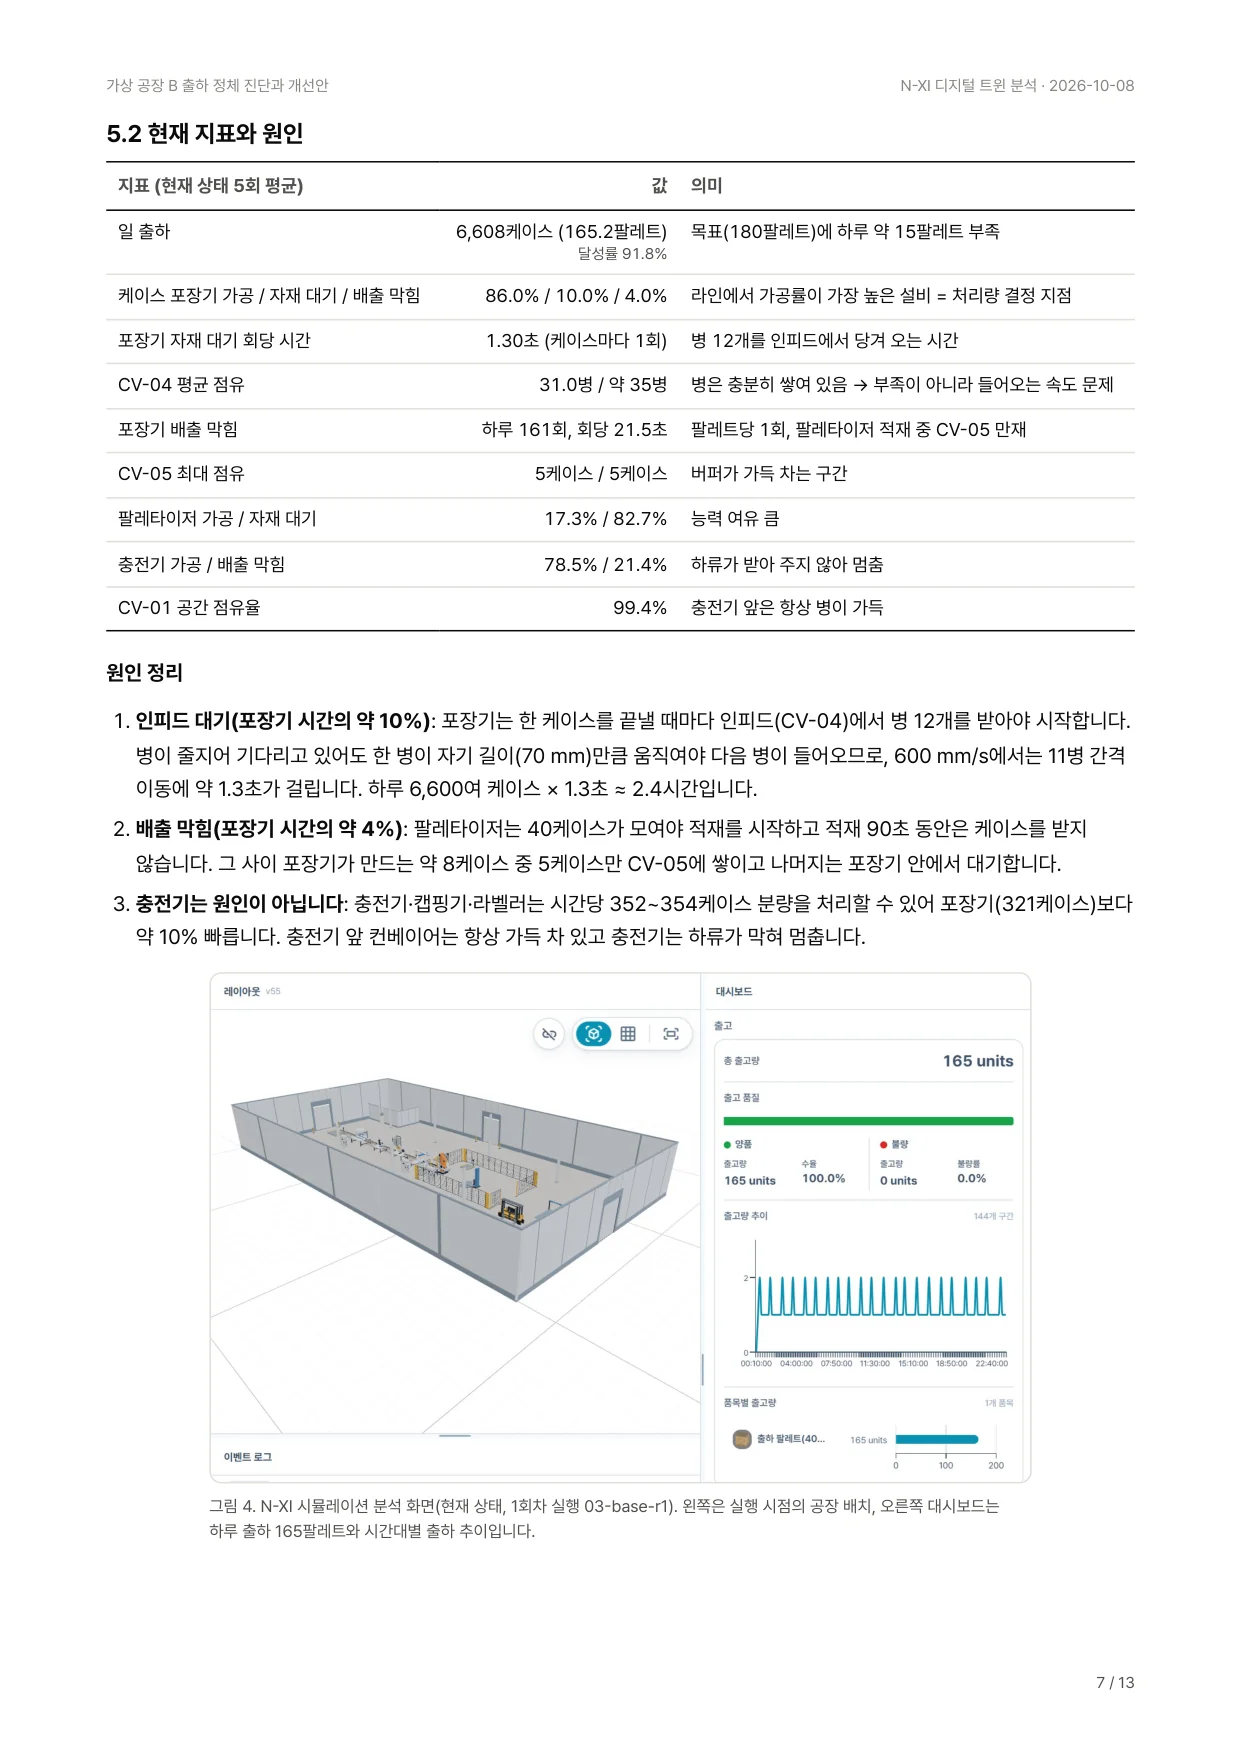
시뮬레이션 30회
차트·PDF
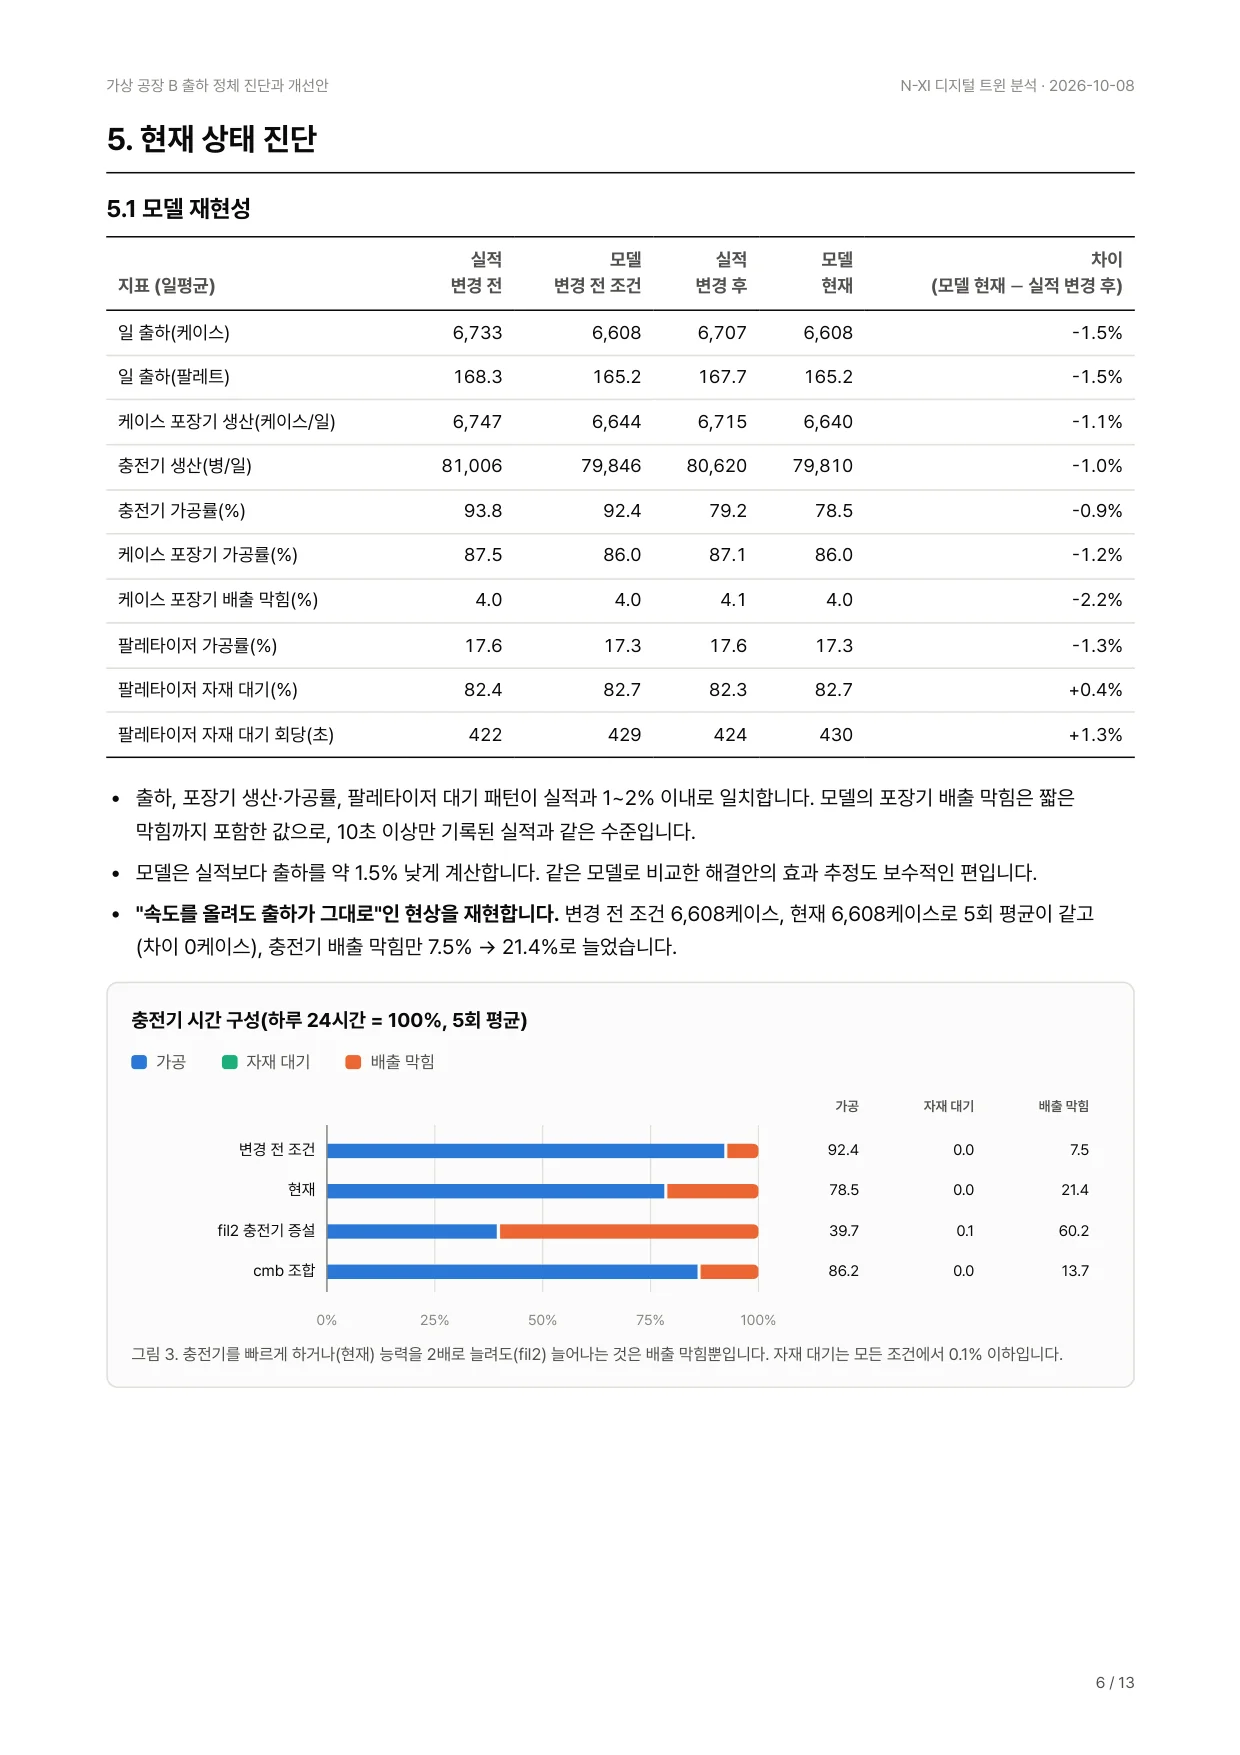
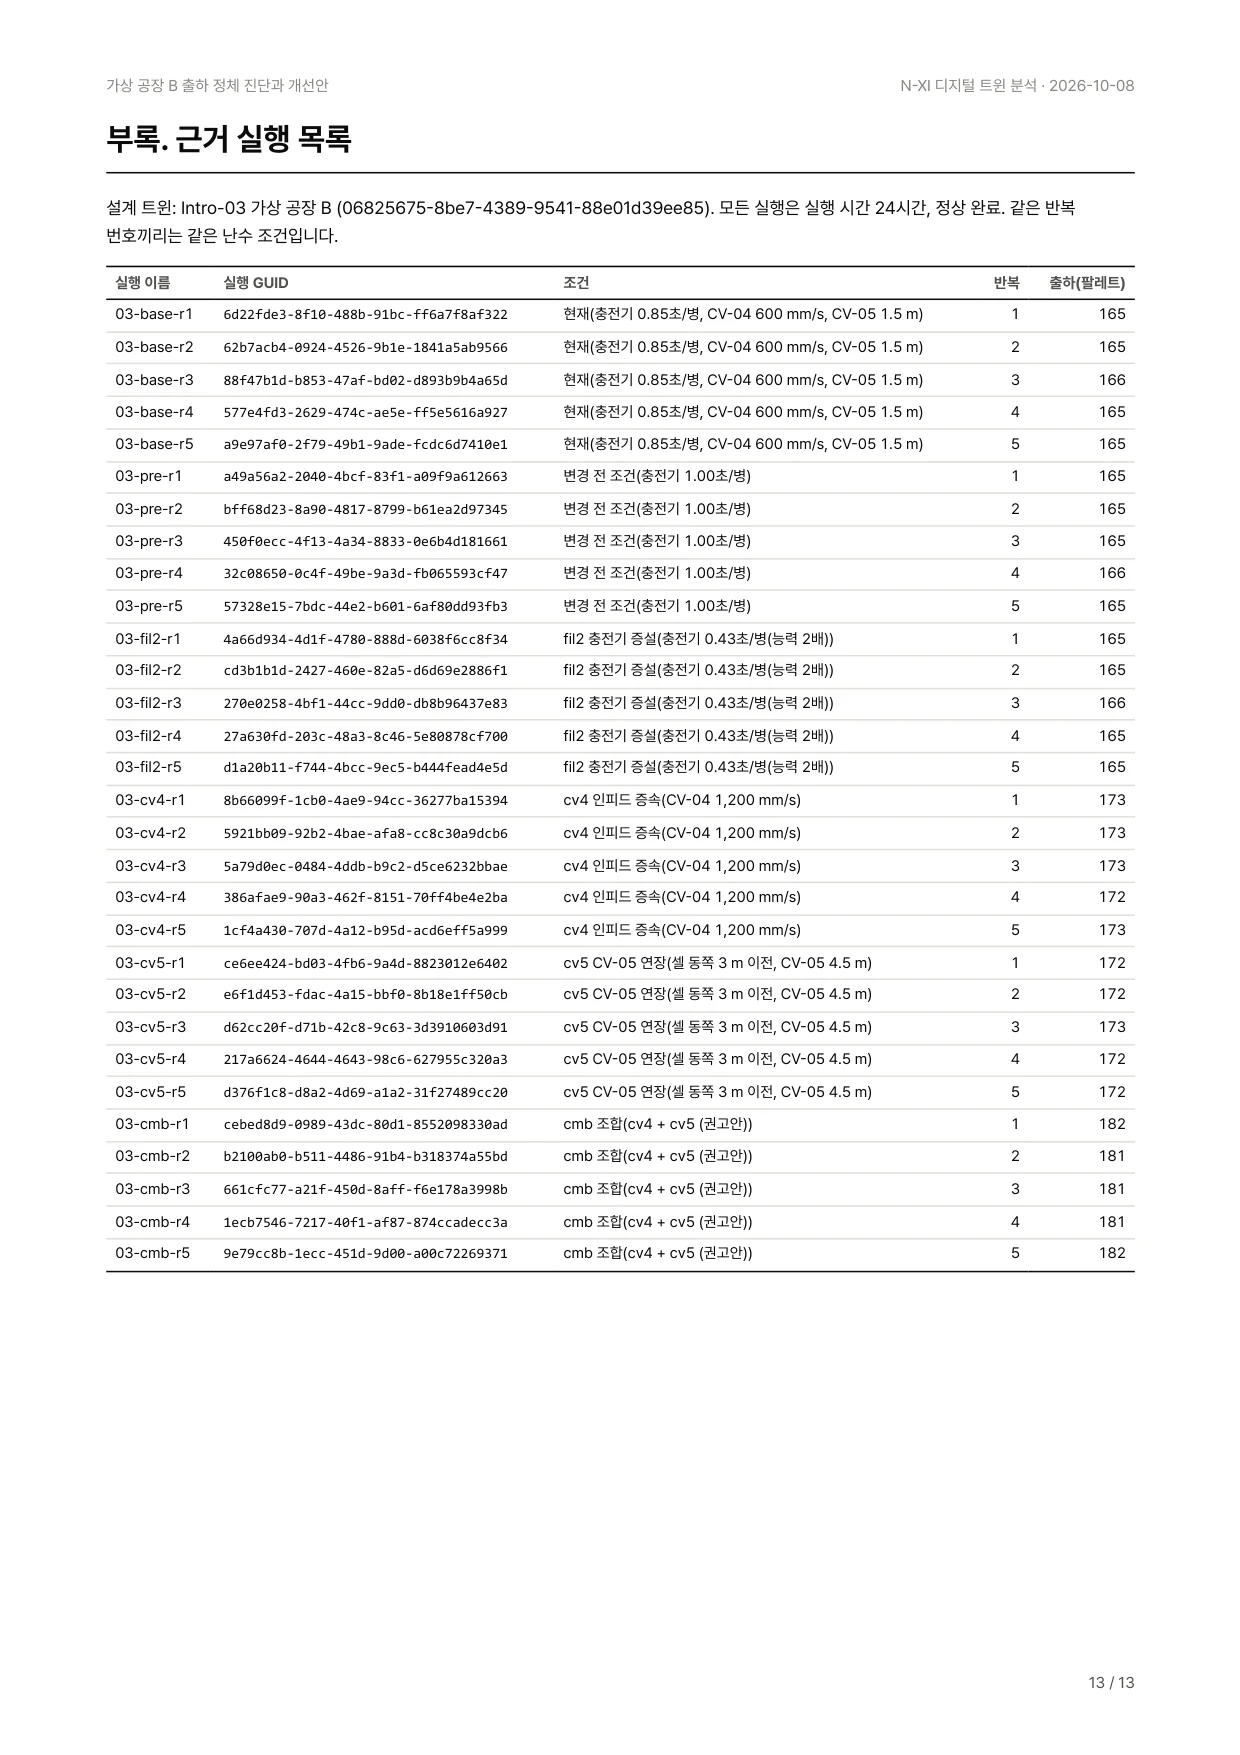
트윈은 운영 데이터로 확인했습니다. 현재 조건으로 24시간을 5회 실행한 결과 하루 출하는 실측 대비 −1.5% 차이였고, 속도 변경 전 조건으로 돌려도 출하가 똑같이 나와 “속도를 올려도 그대로”인 현상까지 재현했습니다.
4진단: 충전기가 병목이 아니었습니다
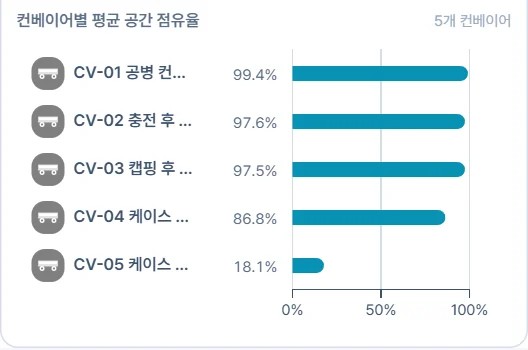
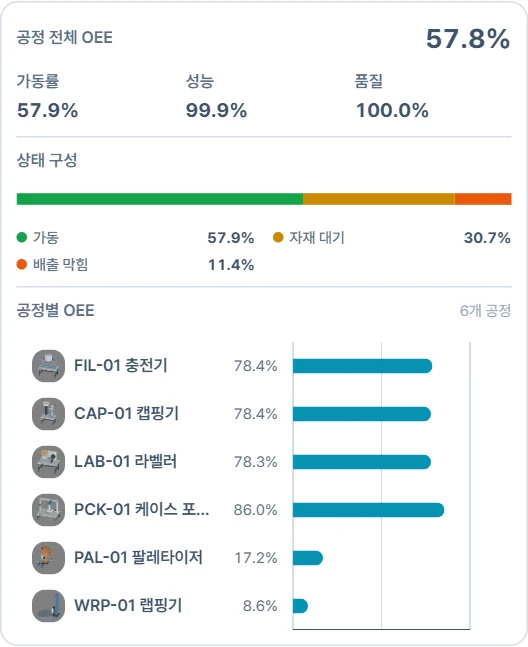
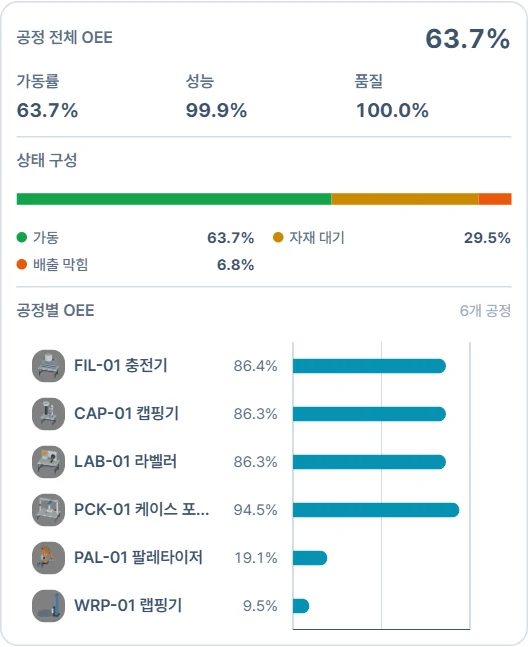
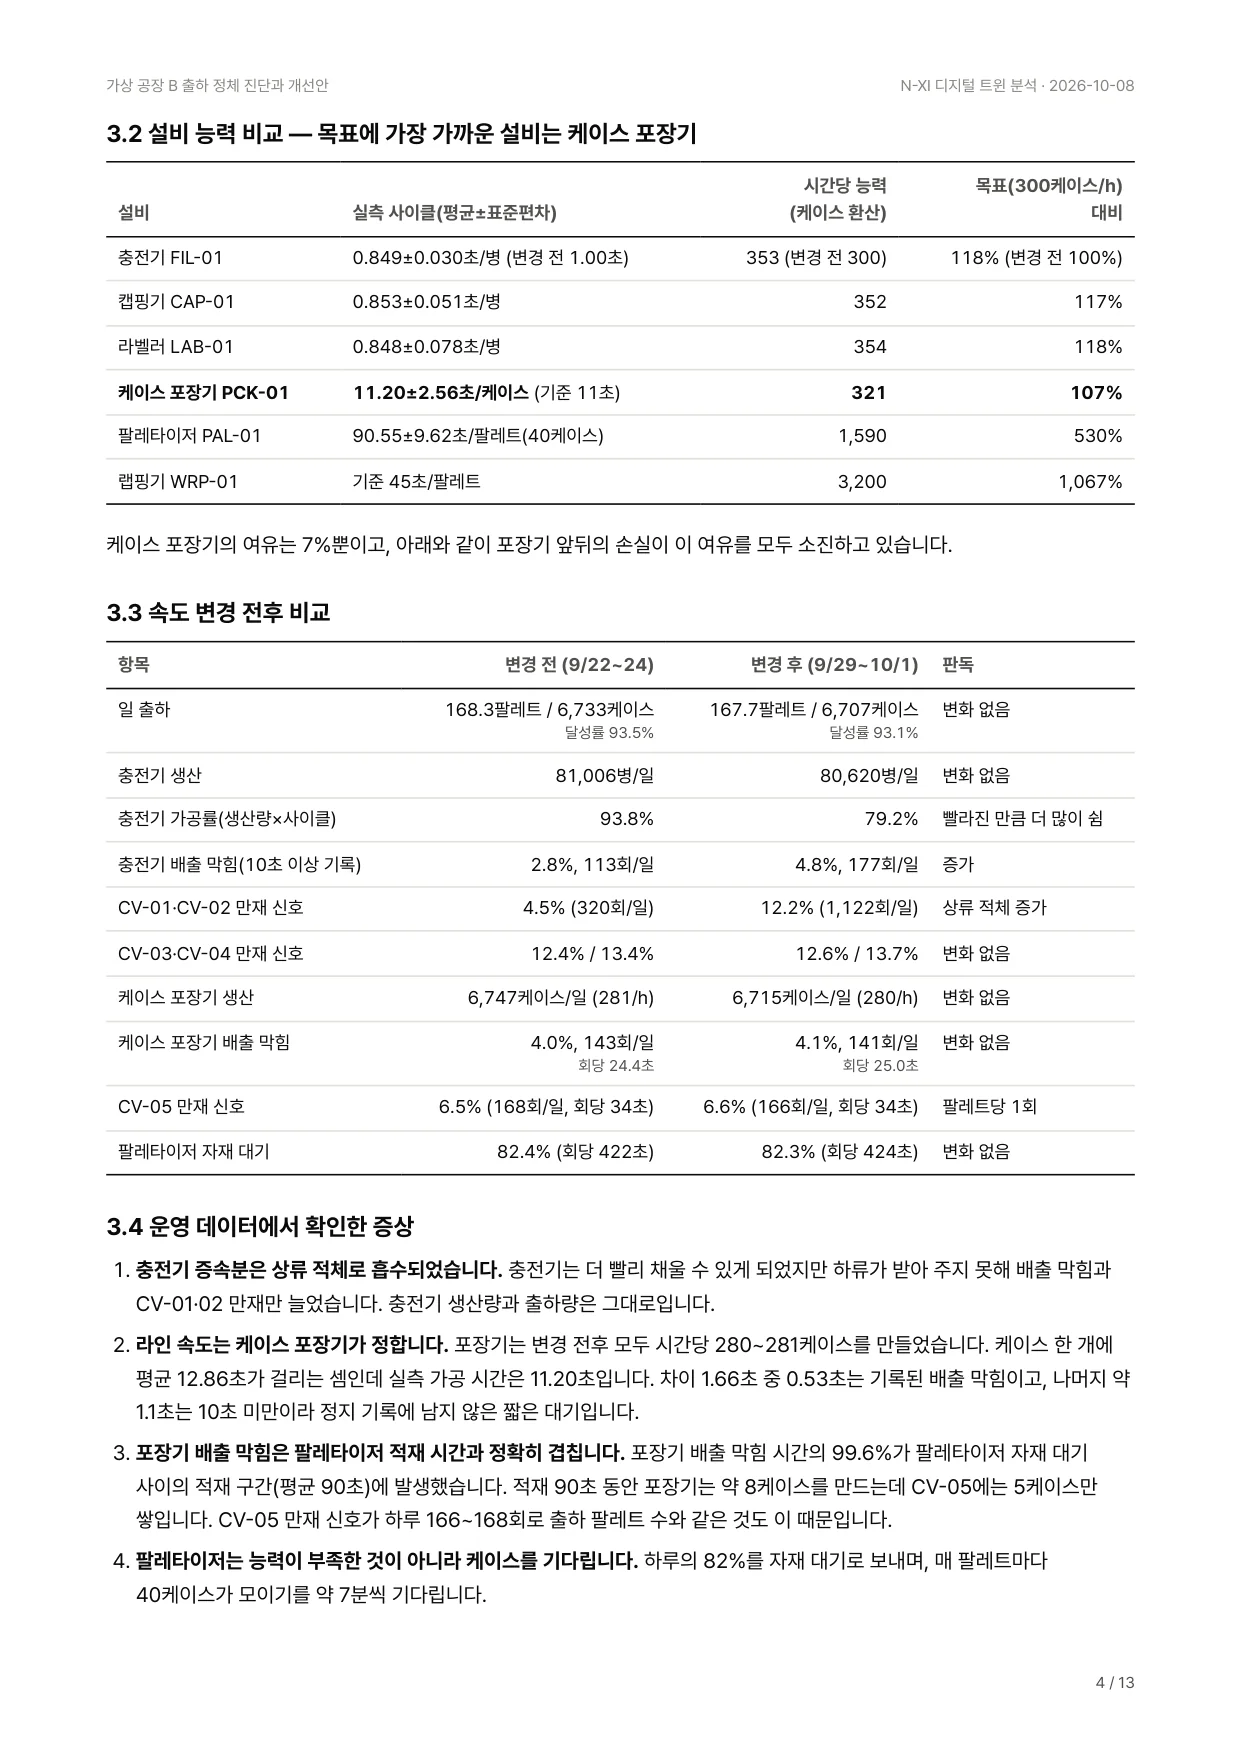
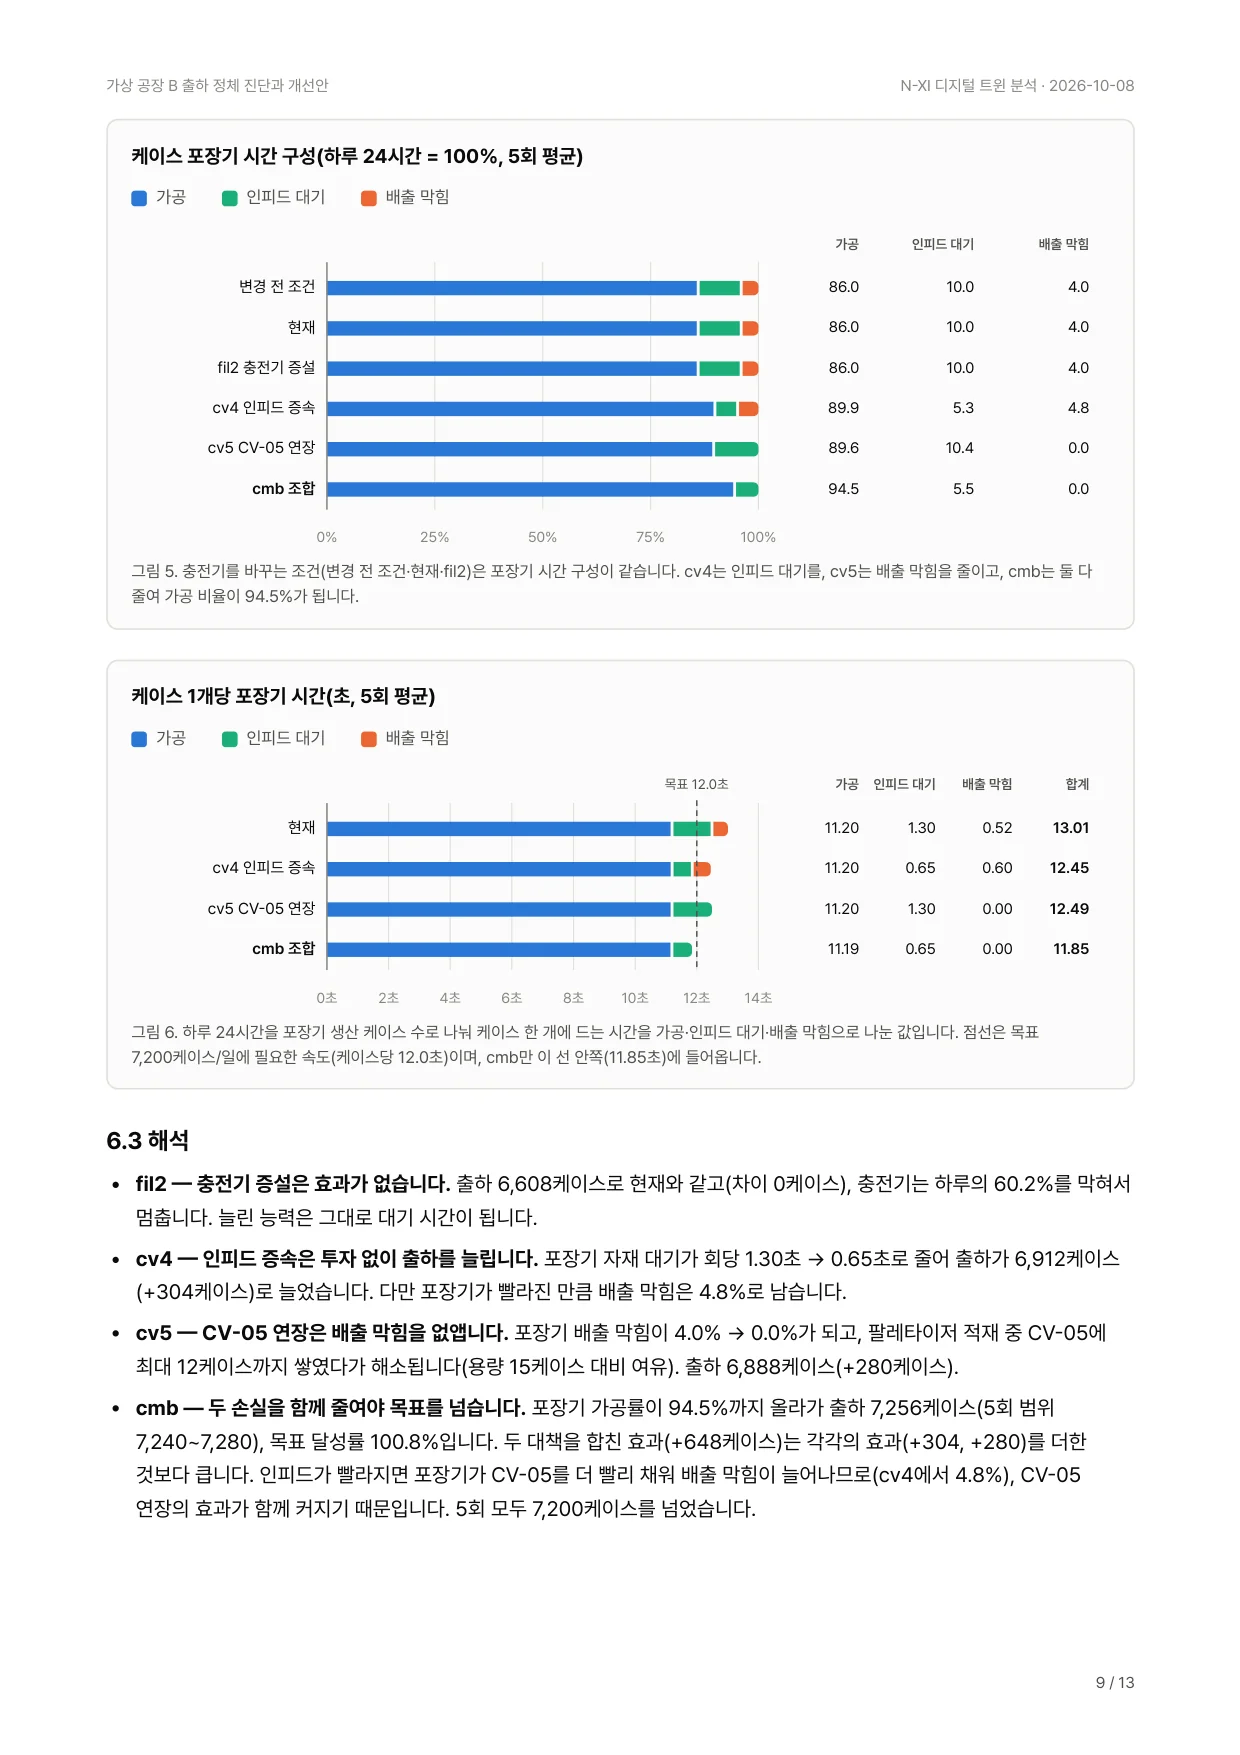
시뮬레이션은 라인 속도를 정하는 설비가 충전기가 아니라 케이스 포장기라는 것을 보여 줬습니다. 충전기는 빨라진 만큼 더 오래 멈춰 있었습니다.
뒤 설비가 받아 주지 않아 배출이 막힘 (증속 전 7.5%)
하루의 10%
팔레타이저 적재 90초 동안 가득 차 포장기가 하루 161번 멈춤
충전기·캡핑기·라벨러는 시간당 352~354케이스 분량을 처리할 수 있어 케이스 포장기(321케이스)보다 10%가량 빠릅니다. 출하를 묶고 있던 것은 충전기가 아니라 케이스 포장기 앞뒤의 컨베이어였습니다.
5해결안 비교: 같은 라인, 여섯 가지 조건
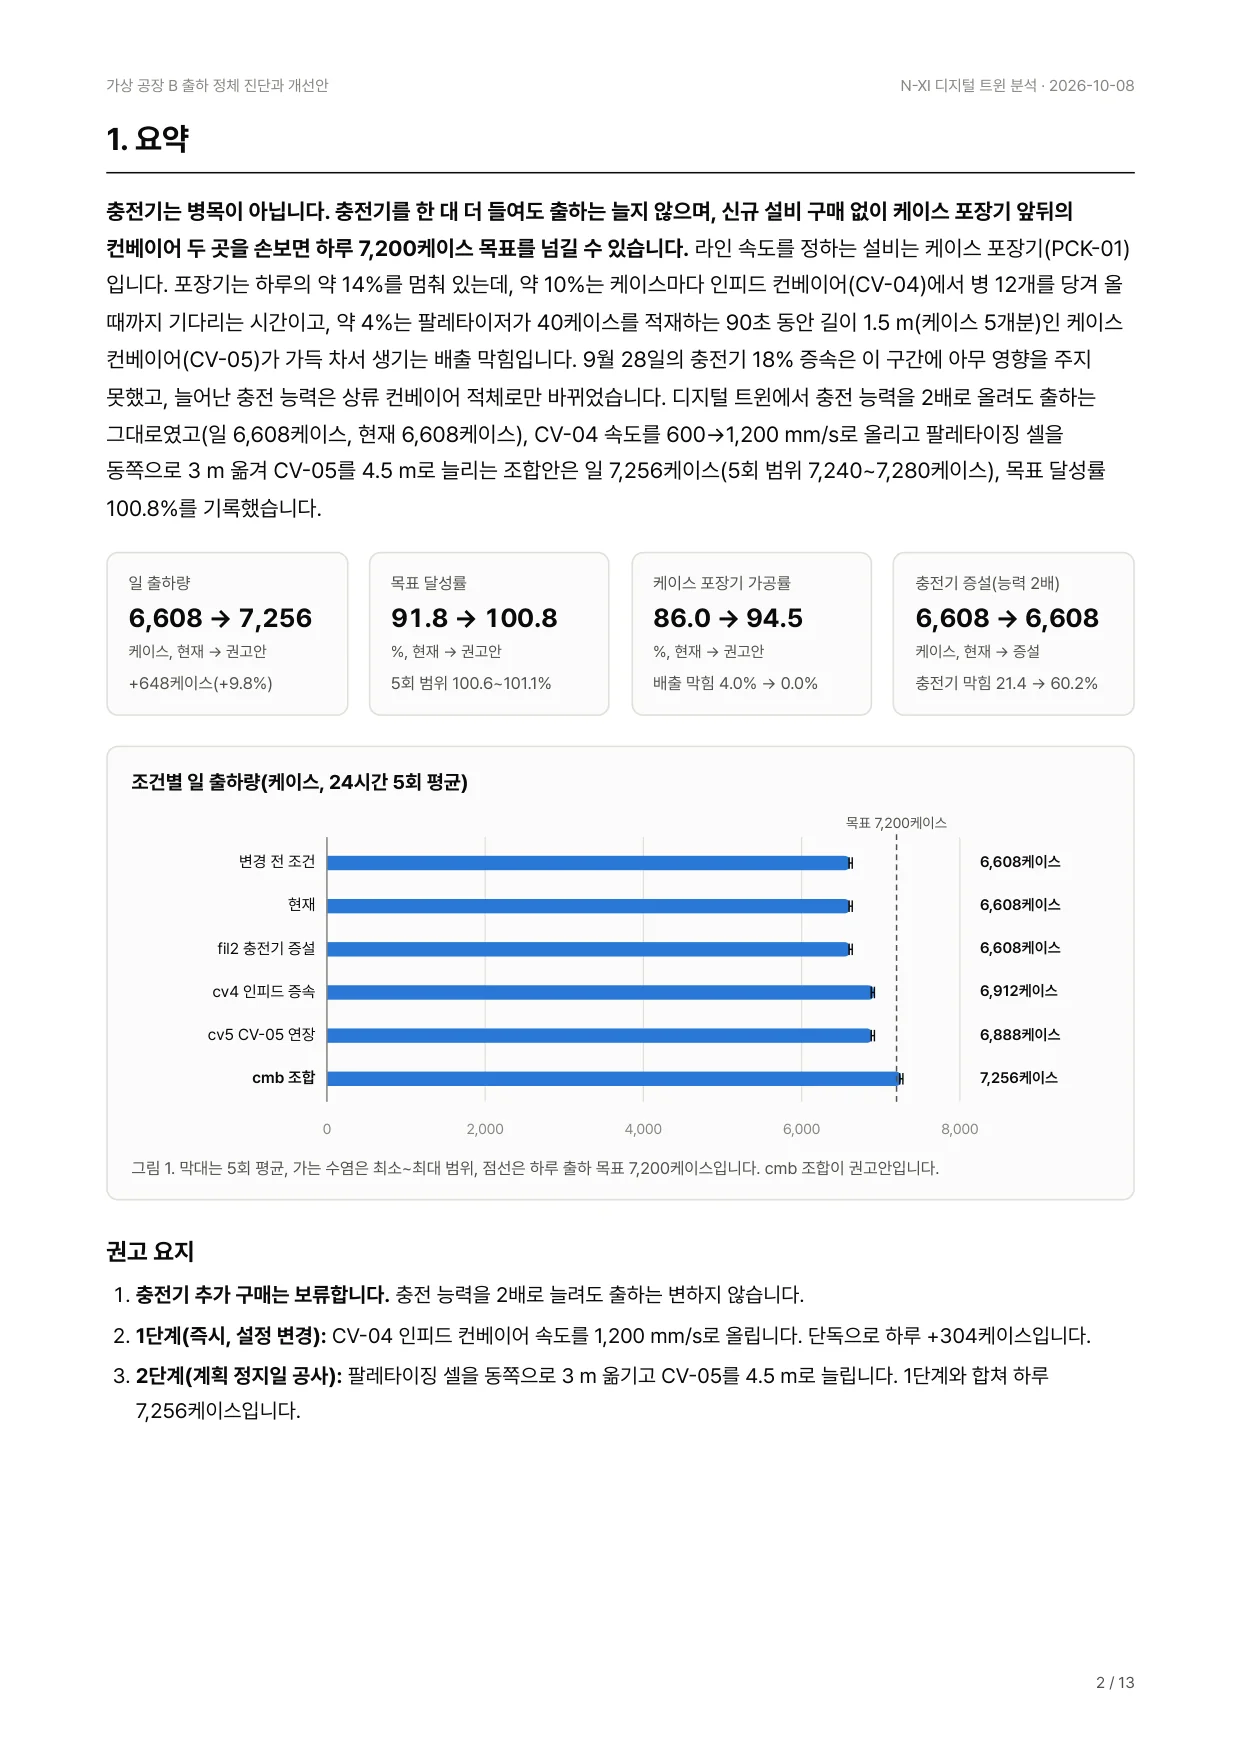
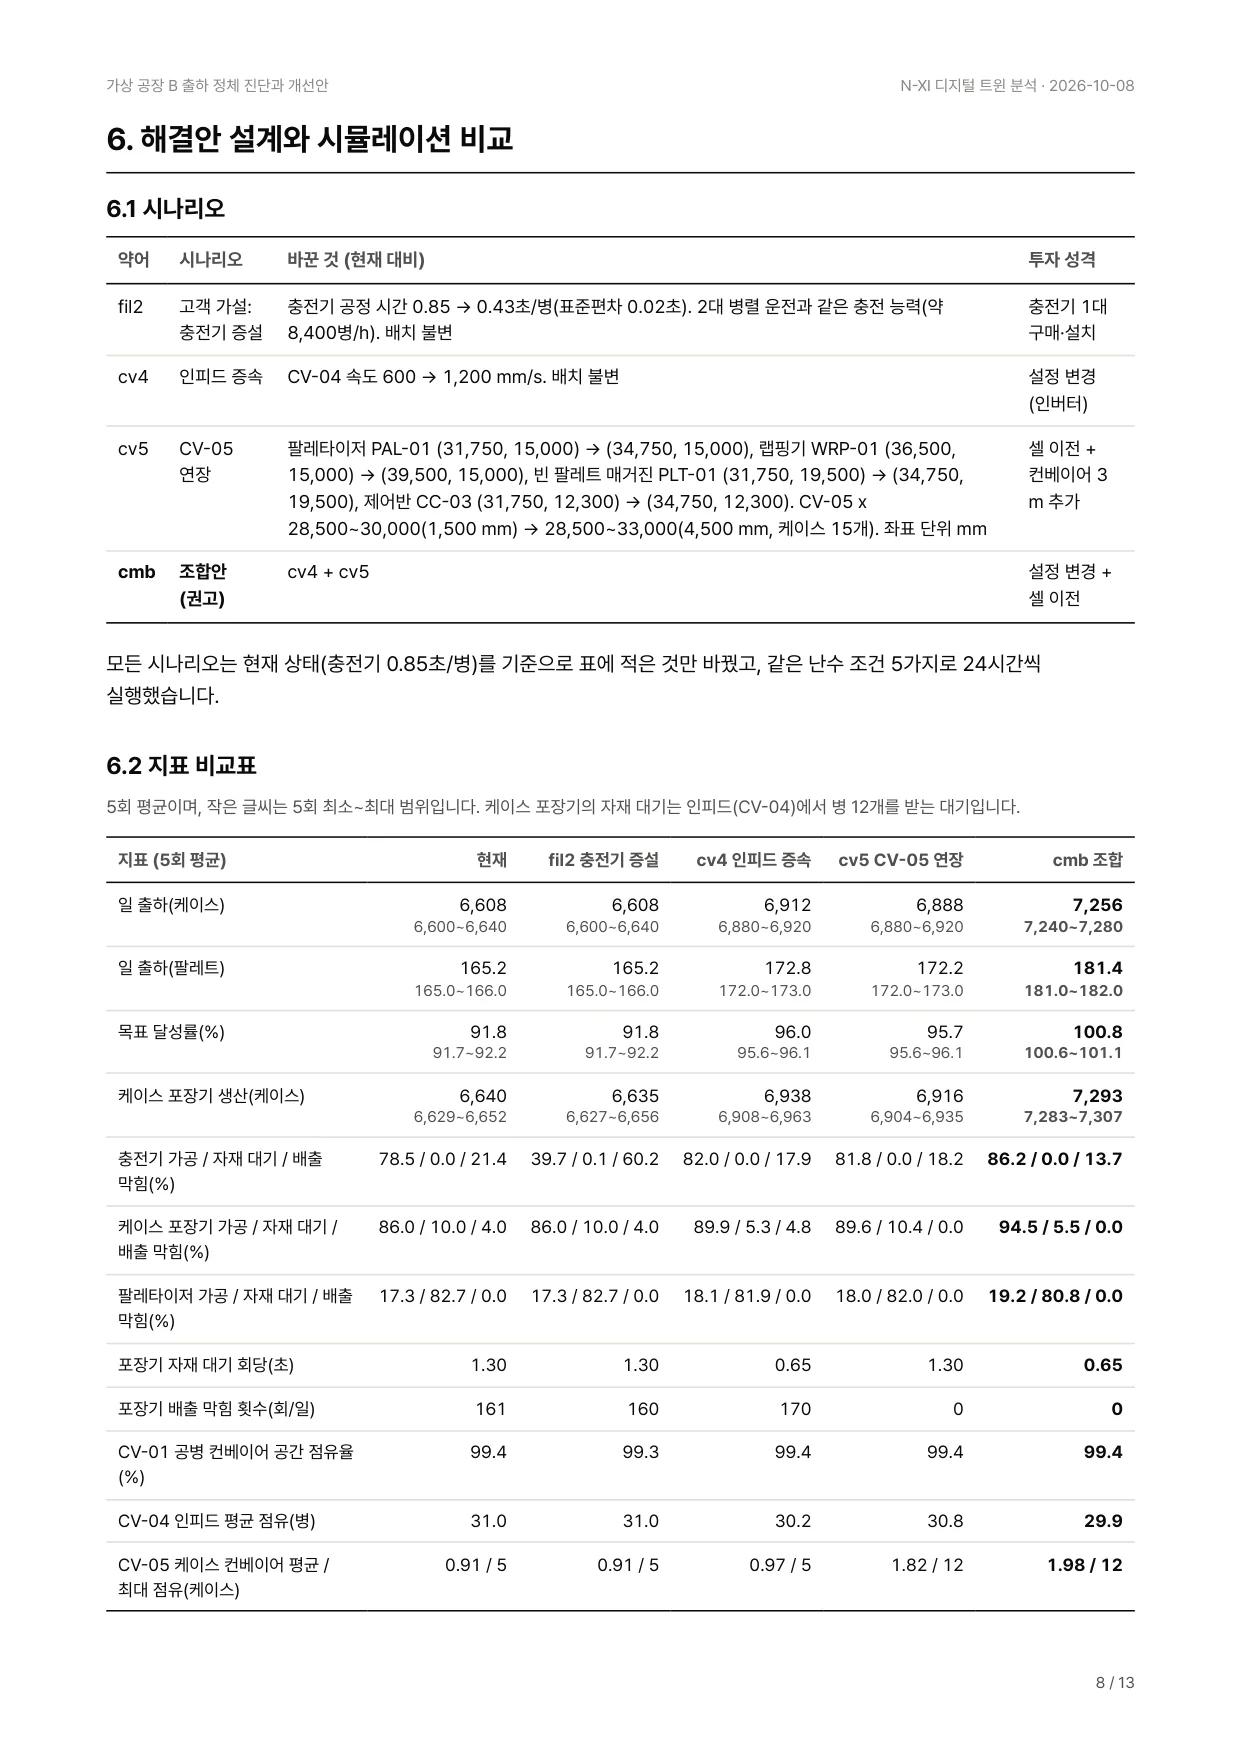
AI는 속도 변경 전·현재 상태와 현장 요청안(충전기 증설), 스스로 도출한 대안 세 가지를 같은 트윈에서 24시간씩 5회 반복해 비교했습니다. 막대는 하루 출하량 5회 평균이고, 점선은 목표 7,200케이스입니다.
조건마다 같은 난수 조건 5개로 반복해 조건 차이만 비교했습니다.
- 충전기 증설은 충전 능력을 2배로 늘려도 출하가 한 케이스도 늘지 않습니다. 충전기는 하루의 60%를 막혀서 멈춥니다.
- 인피드 컨베이어 증속은 설정 변경만으로 포장기가 병을 기다리는 시간을 1.30초에서 0.65초로 줄여 하루 304케이스를 늘립니다.
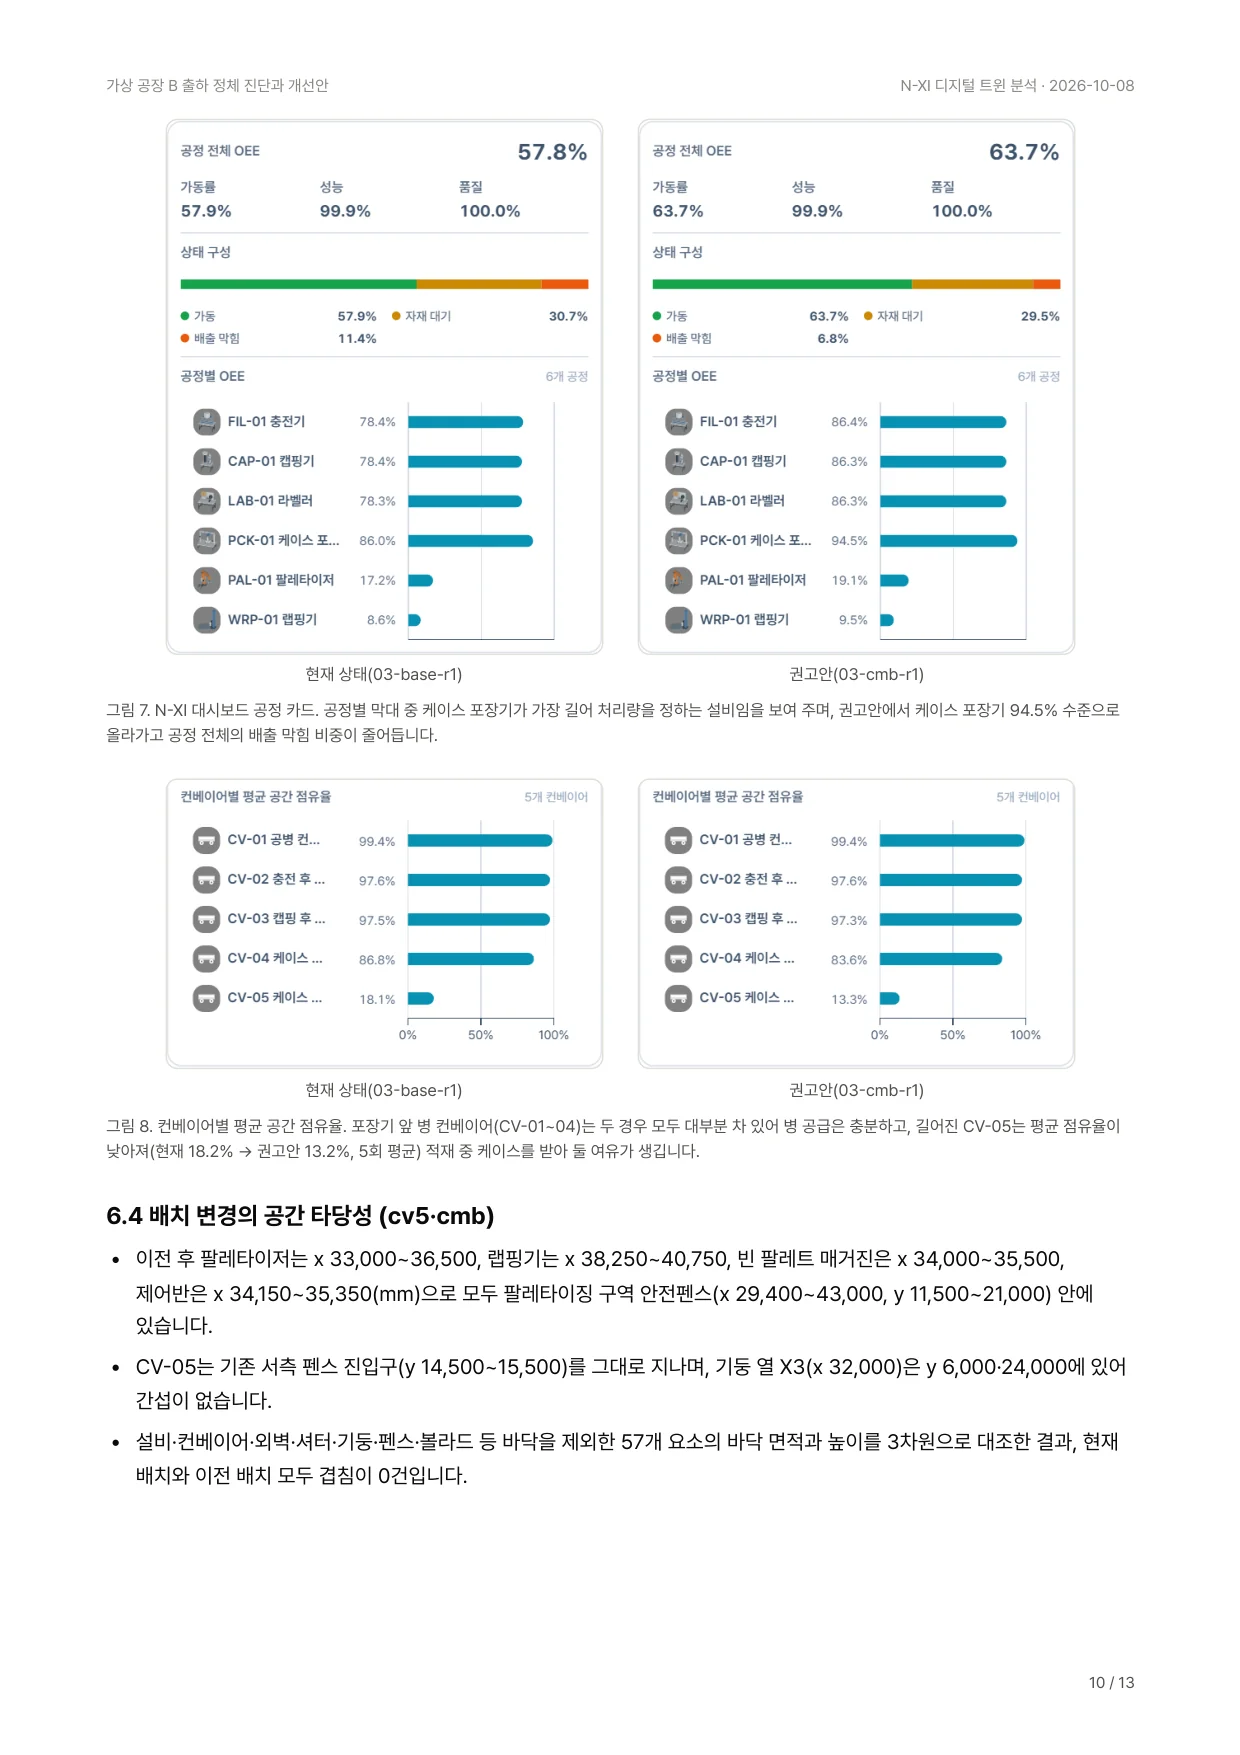
- 케이스 컨베이어 연장은 포장기 배출 막힘을 없애 하루 280케이스를 더 냅니다. 늘어난 3 m는 기존 펜스 구역 안에서 겹침 없이 확보했습니다.
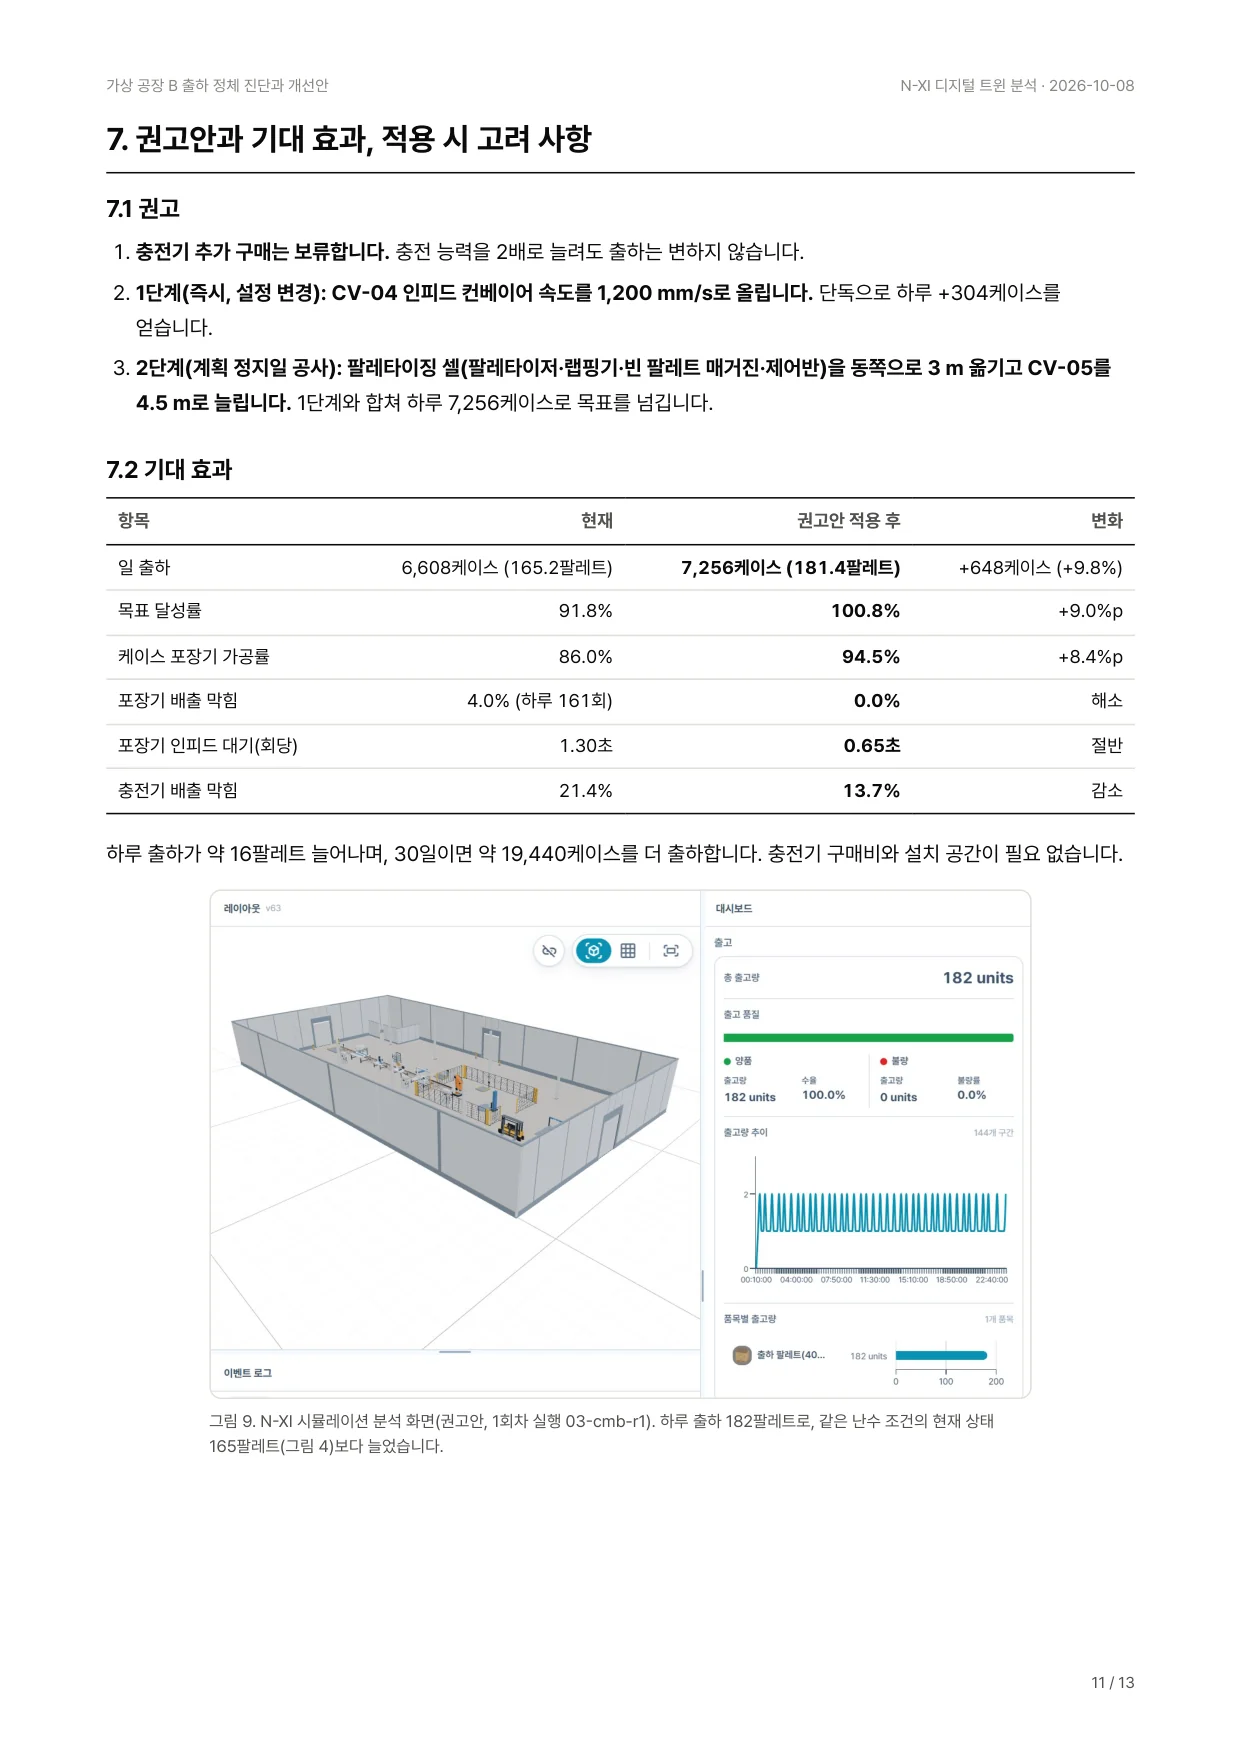
- 두 대책을 함께 적용하면 하루 7,256케이스로 5회 실행 모두 목표를 넘습니다. 한 대책이 다른 대책의 효과를 키워, 합친 효과(+648케이스)가 각각의 효과를 더한 것보다 큽니다.
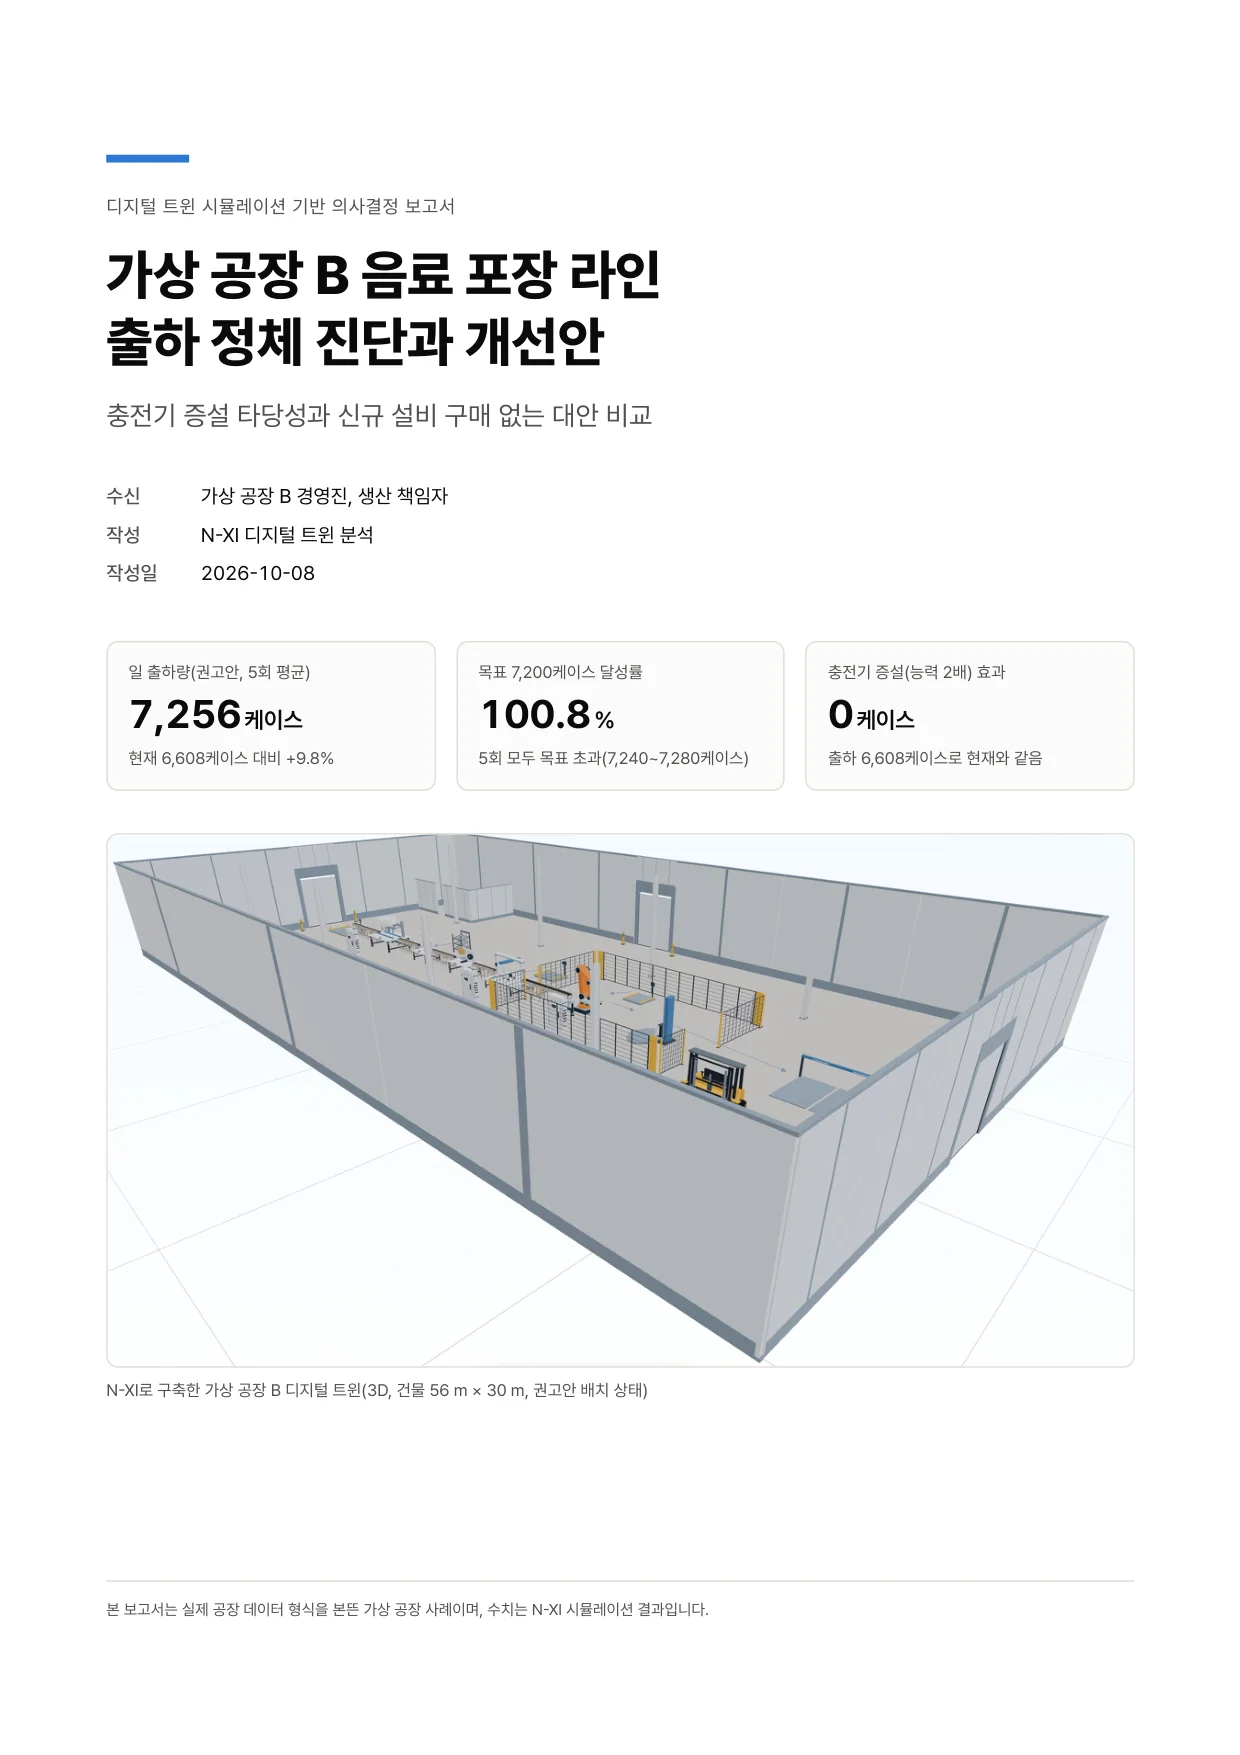
6AI가 작성한 보고서
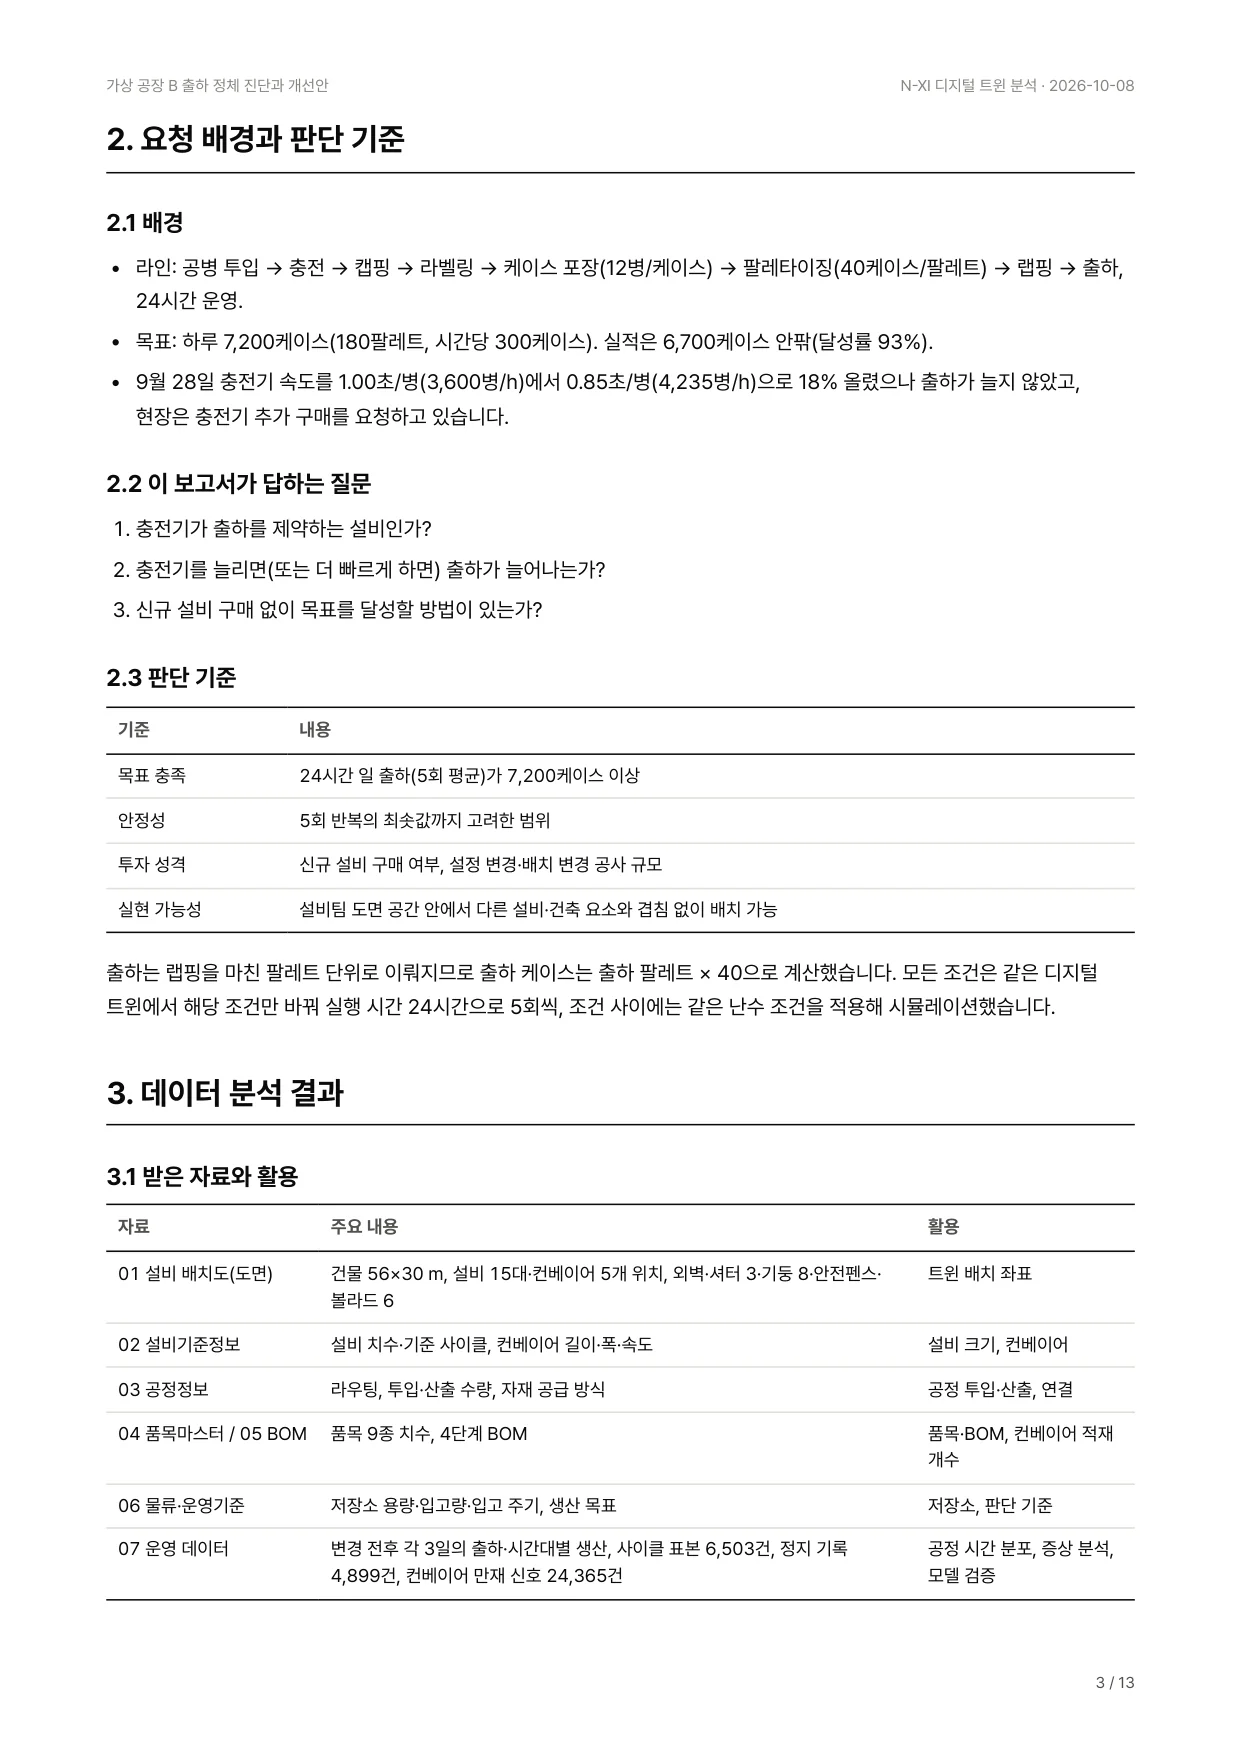
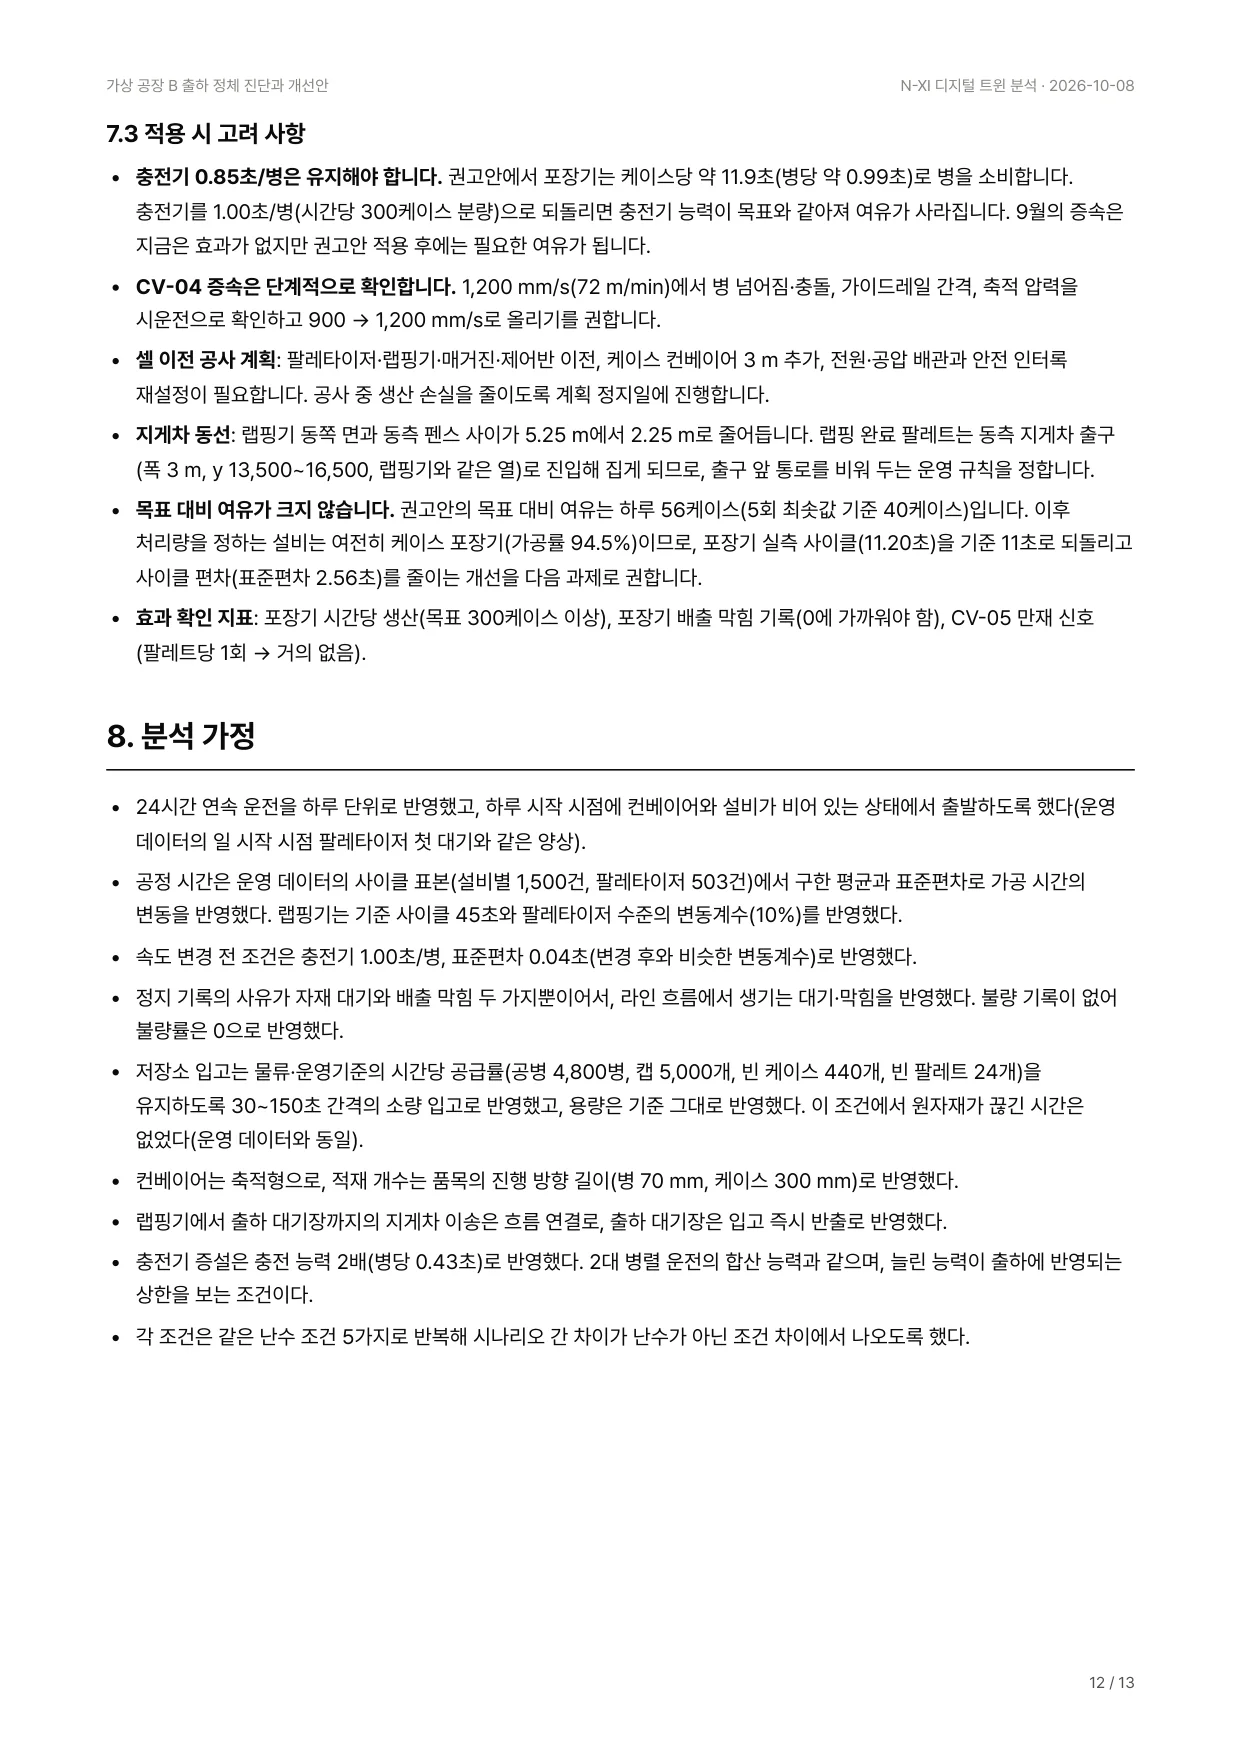
진단부터 해결안 비교, 권고안과 적용 시 고려 사항까지 AI가 직접 작성한 보고서입니다. 모든 수치는 근거가 된 시뮬레이션 실행으로 추적할 수 있습니다.
우리 라인의 병목도 데이터로 찾아보세요
평소 회사에 있는 자료로 시작할 수 있습니다. N-XI가 디지털 트윈을 만들고, 설비를 사기 전에 여러 안을 먼저 돌려 봅니다.
- 설비 배치 도면(CAD)
- 설비·컨베이어 기준정보
- 공정 순서·품목·BOM
- 사이클타임·설비 정지 기록
- MES·PLC 운영 이력
- 검토하고 싶은 개선안